विंच हुक खरीद और इंजीनियरिंग गाइड: विनिर्देश, गुणवत्ता नियंत्रण, और आपूर्ति श्रृंखला जोखिम प्रबंधन


एक हेवी-ड्यूटी विंच हुक को अक्सर ऑफ-द-शेल्फ कमोडिटी माना जाता है, फिर भी यह किसी भी रिकवरी, पुलिंग, या लोड-पोजिशनिंग सिस्टम में विफलता का एकमात्र महत्वपूर्ण बिंदु होता है। चाहे वाणिज्यिक वाहन बेड़े, ओईएम यूटिलिटी ट्रेलर, समुद्री स्लिपवे, या आफ्टरमार्केट ऑफ-रोड कार्यक्रमों के लिए हार्डवेयर की सोर्सिंग हो, गलत रिगिंग अटैचमेंट का चयन विनाशकारी काइनेटिक ड्रॉपआउट, फील्ड देयता दावों और महंगे ब्रांड क्षति का कारण बनता है।.
एक मजबूत, उच्च-अखंडता विंच हुक सुरक्षित करना रेटेड टनेज को अनुमानित वाहन वजन से मिलाने से कहीं अधिक है। पेशेवर खरीदारों को धातुकर्म, फ्रैक्चर मैकेनिक्स, क्लोज्ड-डाई फोर्जिंग के माध्यम से बने ग्रेन स्ट्रक्चर, सतह पैसिवेशन, और पारंपरिक हुक और क्लोज्ड-सिस्टम रिगिंग के बीच चल रहे बाजार बदलाव को नेविगेट करना होगा। यह तकनीकी खरीद मैनुअल कच्चे स्टील बैच ट्रेसिंग से लेकर खरीद आदेश (पीओ) विनिर्देश लेखन तक, हर वाणिज्यिक कारक का विश्लेषण करता है - वैश्विक सोर्सिंग इंजीनियरों और हार्डवेयर श्रेणी प्रबंधकों को शून्य-दोष रिकवरी घटकों को सुरक्षित करने के लिए सुसज्जित करता है।.
1. विंच हुक एनाटॉमी, धातुकर्म, और कोर डिजाइन टाइपोलॉजी
एक विंच हुक एक विंच ड्रम द्वारा उत्पन्न लाइन टेंशन को एक एंकर पॉइंट पर लागू नियंत्रित पुलिंग वेक्टर में बदल देता है। इसकी ज्यामिति को विभिन्न क्रॉस-सेक्शनल रेडियस में गंभीर बेंडिंग स्ट्रेस वितरित करना चाहिए, जबकि थ्रोट क्लीयरेंस को बनाए रखना और आकस्मिक स्लिपेज के खिलाफ कनेक्शन इंटरफ़ेस को सुरक्षित करना चाहिए।.
महत्वपूर्ण एनाटॉमिकल ज़ोन
-
आईलेट / पिन होल: रिकवरी लाइन से हुक को सुरक्षित करने वाला टर्मिनेशन जंक्शन। पारंपरिक डिजाइनों में, एक गोलाकार आई एक केबल थिम्बल स्वीकार करता है; आधुनिक यूटिलिटी हार्डवेयर में, एक क्लेविस इंटरफ़ेस एक मशीन लोड पिन को होस्ट करता है जिसे कॉटर पिन या सिरक्लिप द्वारा सुरक्षित किया जाता है। यह क्षेत्र गंभीर संयुक्त कतरनी, बेयरिंग स्ट्रेस, और चक्रीय हूप टेंशन को बनाए रखता है।.
-
सैडल (गर्दन): स्ट्रक्चरल कर्व जो लाइन पुल को मुख्य हुक बॉडी में बदलता है। यहां अपर्याप्त ट्रांजिशनल फिलेट रेडिआई तीव्र स्ट्रेस कंसंट्रेशन बनाते हैं जो पल्सिंग काइनेटिक लोड के तहत थकान माइक्रो-फिशर को ट्रिगर करते हैं।.
-
बाउल (बाइट): लोड-बेयरिंग आंतरिक रेडियस जहां स्लिंग, स्ट्रैप, या शैकल पिन नेस्ट करता है। एक चौड़ी, चिकनी बाउल ज्यामिति मिलान हार्डवेयर पर स्थानीयकृत संपर्क दबाव (हर्ट्ज़ियन स्ट्रेस) को कम करती है और गंभीर पिंचिंग को रोकती है जो सिंथेटिक फाइबर स्लिंग को खराब करती है।.
-
थ्रोट ओपनिंग: टिप और सैडल के बीच स्पष्ट दूरी। इसे मानक रिगिंग पॉइंट को जबरन झुकाए बिना स्वीकार करने के लिए पर्याप्त चौड़ा होना चाहिए, फिर भी लोड के तहत पार्श्व विक्षेपण के खिलाफ थ्रोट कठोरता को बनाए रखने के लिए पर्याप्त संकीर्ण होना चाहिए।.
-
सुरक्षा लैच असेंबली: गले के उद्घाटन को फैलाने वाली प्रतिधारण तंत्र। आधुनिक वाणिज्यिक मानक भारी-गेज, स्टैम्प्ड या कास्ट स्प्रिंग-लोडेड लैच निर्धारित करते हैं जो तनाव कम होने पर लाइनों के आकस्मिक अनसीटिंग को रोकने के लिए डिज़ाइन किए गए हैं।.
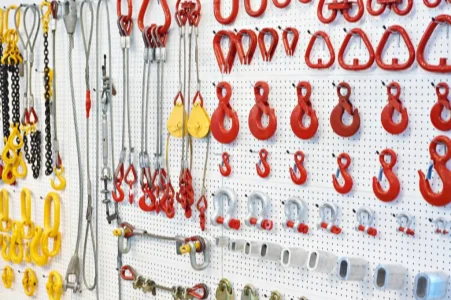
रिगिंग उपकरण की दुनिया की खोज
धातुकर्म नींव: कार्बन स्टील बनाम मिश्र धातु स्टील ग्रेड
एक कच्चा लोहा या निम्न-कार्बन स्टील हुक गतिशील रिकवरी वातावरण में अत्यधिक परिचालन खतरा प्रस्तुत करता है। वाणिज्यिक भारोत्तोलन और रिगिंग घटकों के लिए हीट-ट्रीटेड मध्यम-कार्बन या निम्न-कार्बन मिश्र धातु स्टील्स की आवश्यकता होती है।.
-
कार्बन स्टील (जैसे, एआईएसआई 1045 / एएसटीएम ए521 क्लास सी): आमतौर पर हल्के उपयोगिता, कृषि, या एंट्री-लेवल वाणिज्यिक विंच के लिए उपयोग किया जाता है। जबकि सामान्यीकृत होने पर किफायती और नमनीय, स्वीकार्य कार्य भार सीमा (WLL) प्राप्त करने के लिए इसे पर्याप्त भौतिक द्रव्यमान की आवश्यकता होती है। यह उप-शून्य तापमान पर कम उपज सीमा और कम मजबूती प्रदर्शित करता है।.
-
उच्च-शक्ति मिश्र धातु स्टील (जैसे, 35CrMo, 40Cr, AISI 4140, AISI 4340): औद्योगिक-ग्रेड ग्रेड 80 और ग्रेड 100 रिगिंग फोर्जिंग के लिए मानक। क्रोमियम, मोलिब्डेनम और निकल का समावेश गर्मी उपचार के दौरान गहरे थ्रू-हार्डनिंग को बढ़ावा देता है। ये मिश्र धातुएं 800 से 1000 एमपीए से अधिक तन्यता ताकत प्रदान करती हैं, जिससे कॉम्पैक्ट हुक प्रोफाइल की अनुमति मिलती है जो उच्च फ्रैक्चर टफनेस (चरपी वी-नॉच मान > 42 जूल -20 डिग्री सेल्सियस पर) बनाए रखते हैं।.
-
समुद्री-ग्रेड स्टेनलेस स्टील (जैसे, कास्ट/फोर्ज्ड 316 / 316L): जब समुद्री स्प्रे, खारे वातावरण और रासायनिक वॉशडाउन के निरंतर संपर्क को गैर-परक्राम्य माना जाता है। स्टेनलेस स्टील अपनी निष्क्रिय क्रोमियम-ऑक्साइड सतह फिल्म के माध्यम से असाधारण संक्षारण प्रतिरोध प्रदान करता है। हालांकि, इसकी कच्ची तन्यता और उपज रेटिंग बुझाई गई और टेम्पर की गई ग्रेड 80 संरचनात्मक मिश्र धातु स्टील से कम है, जिसके लिए समान रेटिंग के लिए भारी क्रॉस-सेक्शन की आवश्यकता होती है।.
हुक आर्किटेक्चर: क्लेविस, आई, और सेल्फ-लॉकिंग
सही संरचनात्मक विन्यास का चुनाव स्थापना श्रम, क्षेत्र सेवा और दीर्घकालिक परिचालन सुरक्षा को प्रभावित करता है:
-
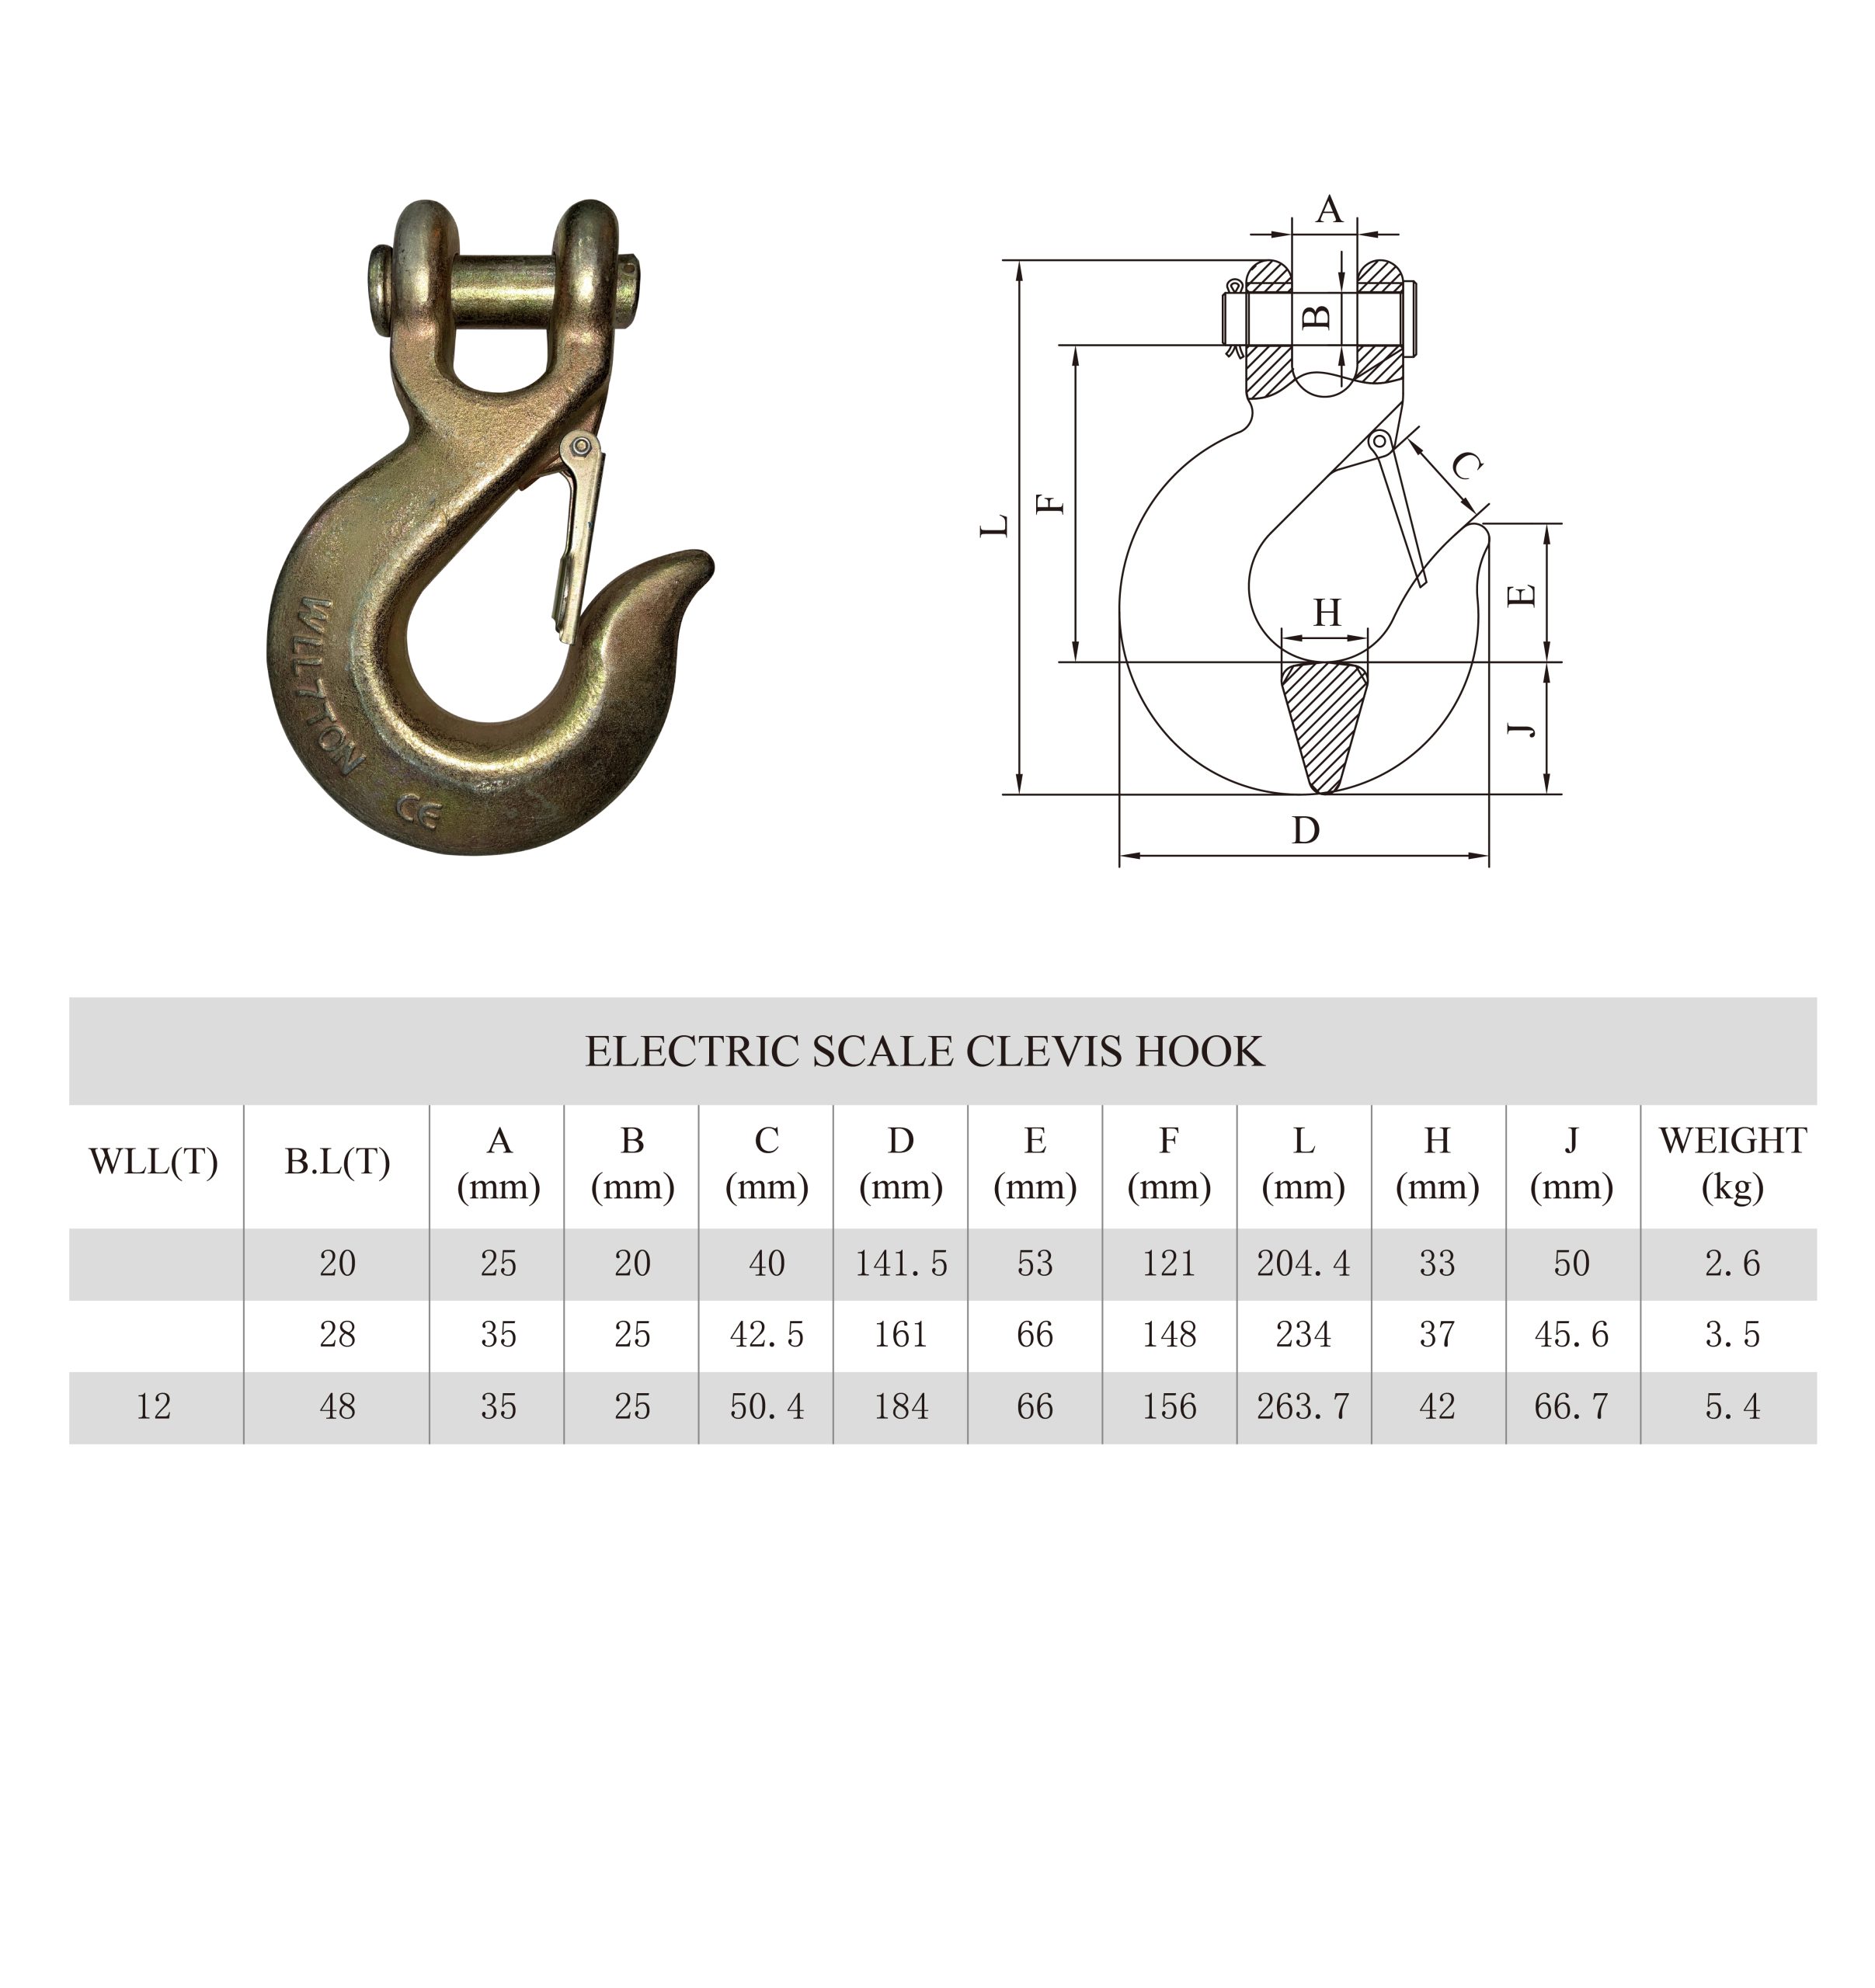
क्लेविस विंच हुक: क्लेविस हुक एक बिफर्केटेड बेस को एकीकृत करता है जिसमें एक सटीक-मशीनीकृत मिश्र धातु लोड पिन होता है जिसे कॉटर कुंजी द्वारा बनाए रखा जाता है। यह सीधे विंच के थिम्बल आई से जुड़ता है केबल हुक असेंबली या सिंथेटिक लाइन बिना किसी मध्यवर्ती जोड़ने वाली लिंक के। यह क्षेत्र में लाइन प्रतिस्थापन को सरल बनाता है, जिससे यह वाहन रिकवरी विंच के लिए प्रमुख OEM प्रारूप बन जाता है।.
-
आई विंच हुक: हुक शेंक पर एक अभिन्न, अटूट जाली लूप की सुविधा है। एक आई हुक को लूप वाले केबल सिरों के साथ मिलान करने के लिए एक बाहरी यांत्रिक जोड़ने वाले तत्व की आवश्यकता होती है - जैसे कि ग्रेड 80 हैमरलॉक (जोड़ने वाली लिंक) या स्क्रू-पिन शैकल। मानक वाहन फेयरलीड्स के लिए कम सुव्यवस्थित होने के बावजूद, आई हुक क्लेविस पिन के एकल-शिअर पिन विफलता मोड को समाप्त करते हैं और कई अक्षों के साथ अधिक जोड़ की अनुमति देते हैं।.
-
स्व-लॉकिंग हुक्स: औद्योगिक होइस्टिंग और गंभीर उपयोगिता विंचिंग में अत्यधिक पसंद किया जाता है। जब तनाव हुक बाउल को लोड करता है, तो एकीकृत लैच तंत्र बंद हो जाता है और स्वचालित रूप से हुक टिप पर एक रिसेस्ड कैविटी में इंटरलॉक हो जाता है। लैच लाइन तनाव के तहत नहीं खुल सकता है, जिससे गतिशील ढीले चक्रों के कारण होने वाले ड्रॉपआउट समाप्त हो जाते हैं। सेल्फ-लॉकिंग हुक एक उच्च इकाई लागत की मांग करते हैं और रस्सी टर्मिनस में द्रव्यमान जोड़ते हैं, लेकिन फेल-सेफ ऑपरेशन को अधिकतम करते हैं।.
2. डायनामिक परफॉर्मेंस: विंच केबल हुक बनाम सिंथेटिक विंच हुक सिस्टम
रिकवरी लाइन उतनी ही विश्वसनीय होती है जितनी कि उसे पकड़ने के लिए डिज़ाइन किया गया टर्मिनल अटैचमेंट। वायर रोप और अल्ट्रा-हाई-मॉलिक्यूलर-वेट पॉलीथीन (UHMWPE) सिंथेटिक लाइनें टर्मिनल हार्डवेयर पर मौलिक रूप से भिन्न यांत्रिक और पर्यावरणीय मांगें रखती हैं।.
वायर रोप रिगिंग मैकेनिक्स
गैल्वेनाइज्ड या ब्राइट कार्बन स्टील एयरक्राफ्ट-ग्रेड वायर रोप (आमतौर पर 7×19 या 6×36 IWRC कॉन्फ़िगरेशन) उच्च हूप कठोरता और पर्याप्त लोचदार ऊर्जा भंडारण के तहत काम करती है। जब एक पारंपरिक के साथ सुसज्जित किया जाता है विंच केबल के लिए हुक अनुप्रयोगों में, वायर रोप के टियरड्रॉप स्टील थिंबल और हुक के क्लेविस पिन के बीच मेटिंग सतह एक छोटे से सतह संपर्क क्षेत्र में जबरदस्त कतरनी बलों को केंद्रित करती है।.
स्टील केबल बिना तत्काल संरचनात्मक विफलता के टाइट बेंड रेडिआई, तेज किनारों और हुक बाउल पर मामूली बर्र को सहन कर सकते हैं। हालांकि, वायर रोप किंकिंग, वायर फ्राइंग और विनाशकारी गतिशील रिकॉइल (“केबल व्हिप”) के लिए प्रवण होते हैं यदि टर्मिनल हार्डवेयर तनाव के तहत टूट जाता है। वायर रोप के साथ जोड़ा गया हार्डवेयर भारी-भरकम क्लेविस पिन रिटेंशन, गहरी थ्रोट क्लीयरेंस और स्प्रिंग लैच पर जोर देना चाहिए जो कठोर केबल को बनाए रखने में सक्षम हों जो लाइन तनाव क्षणिक रूप से आराम करने पर ढीला हो जाता है।.
आधुनिक UHMWPE सिंथेटिक लाइन डायनेमिक्स
HMPE/UHMWPE फाइबर (जैसे, Dyneema® SK75/SK78) से निर्मित सिंथेटिक विंच लाइनें लाइन द्रव्यमान को लगभग 80% तक कम करके और लाइन टूटने के दौरान प्रोजेक्टाइल काइनेटिक रिकॉइल को कम करके रिकवरी संचालन में क्रांति ला चुकी हैं। फिर भी, सिंथेटिक रस्सियाँ टर्मिनल इंटरफ़ेस पर कटने, फाइबर फ्यूजन और घर्षण कतरनी विफलता के प्रति अत्यधिक संवेदनशील होती हैं।.
A सिंथेटिक विंच हुक में निम्नलिखित विशेषताएं होनी चाहिए:
-
उदार आंतरिक रेडिआई: एक तेज किनारा या संकीर्ण सैडल प्रोफाइल सिंथेटिक स्ट्रैंड्स को पिंच करता है, जिससे “D/d अनुपात” प्रभाव (वक्रता व्यास का रस्सी व्यास से अनुपात) के माध्यम से रस्सी की ब्रेकिंग स्ट्रेंथ कम हो जाती है।.
-
अल्ट्रा-स्मूथ सतह माइक्रो-फिनिश: जबकि एक मानक जाली स्टील हुक जिसमें एक जाली या खुरदरी पाउडर-कोटेड बाउल होती है, वह स्टील थिम्बल के लिए पर्याप्त होती है, सिंथेटिक लाइनें सभी भार-वहन और संक्रमण सतहों पर Ra 0.8 µm से नीचे सतह की खुरदरापन मानों की मांग करती हैं ताकि इंटर-स्ट्रैंड फाइबर घर्षण को रोका जा सके।.
-
बर्र-मुक्त क्लेविस पॉकेट्स: जब एक सिंथेटिक आई, ट्यूबुलर रीइन्फोर्समेंट थिम्बल के बिना सीधे क्लेविस पिन पर जुड़ती है, तो क्लेविस फोर्क के अंदर कोई भी मशीनिंग चैटर या अनचैम्फर्ड किनारा दर्जन डायनामिक साइकल के भीतर भार-वहन करने वाले फाइबर को काट सकता है।.
संक्रमण हार्डवेयर: सिंथेटिक विंच एक्सेसरीज़
आधुनिक वाणिज्यिक बेड़े नियमित रूप से तार प्रणालियों को सिंथेटिक रस्सी पैकेजों में अपग्रेड करते हैं, जिसके लिए मिलान की आवश्यकता होती है कृत्रिम विंच के सहायक उपकरण. । इनमें शामिल हैं:
-
गसेटेड ट्यूबुलर थिम्बल: रस्सी की स्प्लिस की गई आई के अंदर दबाए गए हेवी-वॉल स्टील या हार्ड-एनोडाइज्ड एल्यूमीनियम थिम्बल ताकि पीक लाइन टेंशन के तहत इसे ढहने से रोका जा सके।.
-
विंच लाइन सेवर और आइसोलेटर: पॉलीयुरेथेन बम्पर जो फेयरलीड के खिलाफ हुक को पूरी तरह से वाइंड करते समय प्रभाव को अवशोषित करते हैं, विंच ड्रम और गियर ट्रेन पर स्ट्रक्चरल शॉक लोडिंग को रोकते हैं।.
बार-बार रील-इन साइकल के दौरान रिगिंग की अखंडता की रक्षा के लिए, खरीदार अक्सर टर्मिनल काइनेटिक शॉक को रोकने और रस्सी की सेवा जीवन का विस्तार करने के लिए एक विशेष विंच डैम्पर और केबल सुरक्षा उपकरण सोर्स करते हैं।.
3. विनिर्माण प्रक्रियाएं: जाली बनाम कास्ट हार्डवेयर विफलता मोड
रिगिंग विफलताएं तेजी से होती हैं। सोर्सिंग इंजीनियरों को यह समझना चाहिए कि विनिर्माण प्रक्रियाएं विफलता मोड को कैसे प्रभावित करती हैं: क्रमिक प्लास्टिक विरूपण (सुरक्षित) बनाम अचानक भंगुर फ्रैक्चर (विनाशकारी)।.
क्लोज्ड-डाई ड्रॉप फोर्जिंग
ड्रॉप फोर्जिंग में, एक पूर्व-गर्म स्टील बिलेट (आमतौर पर 1150°C से 1250°C) को सटीक-मशीन डाई के बीच रखा जाता है और भारी यांत्रिक या हाइड्रोलिक रैम द्वारा मारा जाता है। यह भारी यांत्रिक विरूपण आंतरिक क्रिस्टल मैट्रिक्स को एक निरंतर, दिशात्मक अनाज प्रवाह में पुन: संरेखित करता है जो हुक प्रोफाइल की समोच्च रेखाओं को ट्रैक करता है।.
-
अनाज संरेखण: स्ट्रक्चरल अनाज रेखाएं माउंटिंग आई से, बाहरी रीढ़ के साथ, उच्च-मोमेंट बाउल के माध्यम से, और टिप के माध्यम से निर्बाध रूप से चलती हैं। यह निरंतर संरेखण डायनामिक प्रभाव, थकान चक्र और तन्यता तनाव के लिए अधिकतम प्रतिरोध प्रदान करता है।.
-
दोष उन्मूलन: तीव्र संपीड़न दबाव आंतरिक सूक्ष्म-छिद्रता को समाप्त कर देता है, गैस के थैलों को स्थिर करता है, और भारी और पतले क्रॉस-सेक्शन में समान सामग्री घनत्व प्रदान करता है।.
-
विफलता मोड: अत्यधिक अधिभार के तहत, एक सही ढंग से कसा हुआ, क्वेंच्ड-एंड-टेम्पर्ड मिश्र धातु हुक धीरे-धीरे गले में टूटता है और खुलता है। यह दृश्य प्लास्टिक विकृति ऑपरेटरों को सूचित करता है कि वे आपातकालीन लाइन डिस्कनेक्शन से पहले पीछे हट जाएं।.
कास्टिंग: चुपचाप खरीदारी का जाल
कास्टिंग में पिघली हुई धातु को रेत, खोल, या निवेश सिरेमिक मोल्ड में डाला जाता है। जबकि यह जटिल ज्यामितियों की अनुमति देता है और छोटे बैच रन के लिए टूलिंग लागत को कम करता है, यह गतिशील पुनर्प्राप्ति उपकरणों में गंभीर संरचनात्मक जिम्मेदारियां भी लाता है:
-
सूक्ष्म-छिद्रता और समावेशन: फंसे हुए गैसें, सिकुड़ने वाले voids, और स्लैग समावेशन स्वाभाविक रूप से मोटे क्रॉस-सेक्शन जैसे कि हुक बाउल में इकट्ठा हो जाते हैं। ये आंतरिक voids तेज नॉट कंसंट्रेटर के रूप में कार्य करते हैं।.
-
भारी डेंड्राइटिक संरचनाएँ: कास्ट स्टील बिना दिशा-निर्देश वाली, डेंड्राइटिक ग्रेन संरचना के साथ ठंडा होता है। निरंतर यांत्रिक ग्रेन संरेखण की कमी के कारण, यह कम तापमान पर काफी कम प्रभाव टफनेस दिखाता है।.
-
विफलता मोड: जब इसे गतिशील झटके वाले लोड (जैसे कि फंसे हुए वाहन को खींचना) पर रखा जाता है, तो कास्ट स्टील सामान्य कार्य क्षमता पर अचानक टूट सकता है बिना किसी पूर्व गर्दन या दृश्य गले की लंबाई के।.
ताप उपचार: क्वेंचिंग और टेम्परिंग
केवल फोर्जिंग संरचनात्मक अखंडता की गारंटी नहीं देता। घटकों को निरंतर, कंप्यूटर-नियंत्रित ताप उपचार से गुजरना चाहिए:
-
ऑस्टेनिटाइजेशन: फोर्ज किए गए हुक को उनके क्रिटिकल तापमान (आम तौर पर 850°C–880°C 4140/35CrMo मिश्र धातुओं के लिए) से ऊपर गर्म करना ताकि एक समान ऑस्टेनिटिक क्रिस्टल फेज बन सके।.
-
क्वेंचिंग: तेजी से स्टील को हिलते हुए पॉलिमर, तेल, या पानी के स्नान में ठंडा करना ताकि सूक्ष्म संरचना को कठोर, भंगुर मार्टेंसाइट में बदला जा सके।.
-
टेम्परिंग: आंशिक तापमान (550°C–650°C) पर भागों को पुनः गर्म करना और घंटों तक भिगोना। यह मार्टेंसिटिक संरचना को टफ, सूक्ष्म, सोर्बाइट या टेम्पर्ड मार्टेंसाइट में परिवर्तित करता है। यह कठोरता (आम तौर पर 28 से 34 HRC) को उच्च यील्ड स्ट्रेंथ और गंभीर प्रभाव डक्टिलिटी के साथ संतुलित करता है।.
4. तकनीकी तुलना: हुक बनाम शैकल रिगिंग आर्किटेक्चर
वाणिज्यिक पुनर्प्राप्ति क्षेत्र बंद-प्रणाली विंचिंग (CSW) की ओर बढ़ रहा है, जिससे खरीदार खुले कनेक्शनों के बीच परिचालन व्यापारिक निर्णय का मूल्यांकन कर रहे हैं। हुक और शैकल कनेक्शनों।.
प्रत्यक्ष अभियांत्रिक तुलना
| अभियांत्रिक पैरामीटर | परंपरागत क्लेविस विंच हुक | स्क्रू पिन बो शैकल (एंकर शैकल) | बंद-प्रणाली विंच थिम्बल / प्रो लिंक |
| कनेक्शन टोपोलॉजी | स्प्रिंग लाच द्वारा सुरक्षित अर्ध-खुला गला | 100% बंद लूप थ्रेडेड पिन द्वारा रखा गया | पूर्णतया कैप्टिव, आंतरिक पिन-टू-शैकल माउंट |
| अकस्मिक अलगाव का जोखिम | मध्यम; लाच पक्ष भार के तहत फेल या मुड़ सकता है | बहुत कम; पिन का मैनुअल रोटेशन आवश्यक है | अप्रभावी; डायनेमिक रिकवरी लाइन फिसल नहीं सकती |
| मल्टी-प्लानर लोडिंग सीमा | अधिक प्रतिबंधित; ऑफ़-एक्सिस पुल बाइट को विकृत कर देता है | 45° से 90° तक ऑफ़-एक्सिस पुल (ड्रेटिंग के साथ) | इनलाइन शैकल अक्ष तक सीमित |
| तैनाती गति | अत्यंत तेज (सिंगल स्नैप पर रिकवरी आई के साथ) | धीमा; थ्रेडिंग और अनस्ट्रिंगिंग पिन की आवश्यकता है | मध्यम; स्वतंत्र शैकल जोड़ने की आवश्यकता है |
| रिगिंग एनवलोप / प्रोफ़ाइल | बड़ा, असमान; चट्टानों से फंसने की प्रवृत्ति | सामान्य आकार का, संतुलित पदचिह्न | अल्ट्रा-कॉम्पैक्ट; फेयरलीड थ्रोट में समाहित |
| असफलता चेतावनी संकेतक | दिखाई देने वाला थ्रोट खोलने का विकृति | पिन बाइंडिंग, स्थानीय थ्रेड स्ट्रिपिंग | पिन बोर होल पर दृश्य तनाव निरीक्षण |
जबकि ओपन हुक टोइंग और यूटिलिटी क्रू के लिए तेज़ कनेक्शन गति प्रदान करते हैं, एक समर्पित क्लोज्ड-सिस्टम रिगिंग विंच शैकल या कैप्टिव रिकवरी माउंट आकस्मिक लाइन रोलआउट को समाप्त करता है। यह ऊबड़-खाबड़ इलाके में काम करते समय विशेष रूप से मूल्यवान है जहाँ तनाव गतिशील रूप से उतार-चढ़ाव करता है। संतुलित, बहु-बिंदु रिकवरी किट डिज़ाइन करने के लिए, खरीदारों को विंच शकल बनाम बो शकल लोड क्षमता पर हमारे समर्पित तकनीकी गाइड की समीक्षा करनी चाहिए।.
5. औद्योगिक रिगिंग प्रारूप: पट्टियाँ, मरीन सिस्टम, और टोइंग असेंबली
कमर्शियल विंचिंग मानक वाहन रिकवरी से कहीं आगे तक जाती है। विशिष्ट बाजारों में अद्वितीय गतिशील, पर्यावरणीय और स्थानिक बाधाओं के अनुरूप कस्टम कॉन्फ़िगरेशन की मांग होती है।.
एकीकृत स्ट्रैप सिस्टम
फ्लैट-ब्रेड पॉलीएस्टर और नायलॉन रिकवरी स्ट्रैप के लिए विशेष हुक डिज़ाइन की आवश्यकता होती है। एक पारंपरिक संकीर्ण-धनुष वाला हुक फ्लैट वेबिंग को चुटकी लेता है, सिंथेटिक स्ट्रैंड्स को गुच्छे में बांधता है और किनारे के रेशों में स्थानीयकृत कतरनी विफलता का कारण बनता है।.
-
विंच स्ट्रैप हुक: एक चौड़े, फ्लैट, मशीनीकृत बेस स्लॉट (आमतौर पर 2-इंच से 4-इंच चौड़ा) के साथ इंजीनियर किया गया है जो इसकी पूरी पार्श्व सतह पर वेबिंग का समर्थन करता है। यह ज्यामिति सभी संरचनात्मक ताना धागों पर एक समान भार बनाए रखती है।.
-
विंच हुक पुल स्ट्रैप: हुक आई या बॉडी से जुड़ा एक साधारण, उच्च-दृश्यता वाला नायलॉन स्ट्रैप लूप। यह तनावयुक्त हुक को संभालते समय रिगर्स को एक सुरक्षित, नॉन-स्लिप हैंडहोल्ड देता है, जिससे हाथ विंच फेयरलीड और पिंच पॉइंट से दूर रहते हैं।.
मरीन और बोट ट्रेलर सिस्टम
मरीन वातावरण रिकवरी हार्डवेयर को आक्रामक electrochemical जंग के संपर्क में लाता है। एक नाव के लिए विंच स्ट्रैप के साथ सुरक्षा हुक कॉन्फ़िगरेशन को खारे पानी में डूबने, सूखने और तीव्र सौर यूवी एक्सपोजर के चक्रों का सामना करना होगा।.
-
सामग्री का चयन: शीर्ष-स्तरीय मरीन हार्डवेयर जाली AISI 316 स्टेनलेस स्टील या भारी हॉट-डिप गैल्वेनाइज्ड ग्रेड 50 कार्बन स्टील का उपयोग करता है। इलेक्ट्रो-गैल्वेनाइज्ड फ़िनिश महासागरीय वातावरण में तेज़ी से खराब होती है।.
-
लैच स्थायित्व: सुरक्षा लैच के भीतर टॉरशन स्प्रिंग्स को पासivated मरीन-ग्रेड स्टेनलेस स्प्रिंग वायर (AISI 302/316) का उपयोग करना चाहिए। एंट्री-लेवल कार्बन स्टील लैच स्प्रिंग्स जल्दी से जंग खा जाते हैं और विफल हो जाते हैं, जिससे हुक का गला असुरक्षित हो जाता है।.
-
वेबिंग इंटरफ़ेस: मरीन ट्रेलर स्ट्रैप आमतौर पर फ्लैट-बुने हुए, उच्च-दृढ़ता वाले पॉलीएस्टर होते हैं। पोत के लॉन्च और रिकवरी के दौरान वेबिंग लूप को खराब होने से बचाने के लिए हुक आई को चम्फर किया जाना चाहिए।.
वाणिज्यिक रिकवरी और व्रेकर्स फ्लीट्स
औद्योगिक टोइंग और फ्लैटबेड व्रेकर्स उच्च चक्रीय ड्यूटी के तहत काम करते हैं, गंभीर ढलानों पर रोल्ड या लॉक किए गए पहियों वाले वाणिज्यिक वाहनों को खींचते हैं।.
-
सिस्टम आमतौर पर ग्रेड 70 ट्रांसपोर्ट हुक या ग्रेड 80 मिश्र धातु क्लेविस हुक को सीधे 3/8 इंच या 7/16 इंच हाई-टेंसाइल वायर रोप से स्वैग किया जाता है।.
-
सुरक्षा लैच को बार-बार सड़क, बजरी, और स्टील फ्लैटबेड डेक के खिलाफ प्रभाव सहना चाहिए। भारी फोर्ज्ड लैच जिनमें recessed स्प्रिंग पॉकेट होते हैं, पतले स्टैम्प्ड-स्टील लैच की तुलना में बहुत लंबी सेवा जीवन प्रदान करते हैं।.

6. निर्माण केस स्टडी: कम तापमान संचालन में मूल कारण विफलता विश्लेषण
हमारी इंजीनियरिंग परीक्षण सुविधा से निम्नलिखित विफलता जांच यह दर्शाती है कि मिश्र धातु रसायन विज्ञान और हीट ट्रीटमेंट regimes में कोनों को काटने का कितना बड़ा खतरा हो सकता है।.
घटना का पृष्ठभूमि और विफलता यांत्रिकी
कनाडा के एडमंटन में एक नगरपालिका उपयोगिता ठेकेदार ने एक सब-जीरो रिकवरी ऑपरेशन के दौरान एक विनाशकारी हुक फ्रैक्चर का अनुभव किया। वातावरण का तापमान -28°C (-18.4°F) था। एक उपयोगिता सेवा ट्रक एक बर्फीली सेवा पहुंच सड़क से फिसला और 3/8 इंच सिंथेटिक लाइन चलाने वाले ट्रक-माउंटेड हाइड्रोलिक विनच के माध्यम से रिकवर किया जा रहा था।.
जैसे ही लाइन टेंशन का अनुमानित 6,800 पौंड (30.2 kN) पहुंच गया—जो कि हुक की उल्लेखित 12,000 पौंड (53.4 kN) कार्यभार सीमा से बहुत कम है—क्लेविस हुक मुख्य वक्रता के पार टूट गया। अचानक डिस्कनेक्शन ने सिंथेटिक रॉपी असेंबली को विनच फेयरलीड की ओर प्रोजेक्ट किया। सौभाग्य से, लाइन डैम्पनर ने हार्डवेयर को रोक दिया, जिससे ऑपरेटर की चोट से बचाव हुआ। टूटे हुए घटकों को क्वारंटीन किया गया और हमारे प्रयोगशाला में धातु विज्ञान मूल कारण विफलता विश्लेषण (RCFA) के लिए भेजा गया।.
फोरेंसिक लैबोरेटरी के निष्कर्ष
-
दृश्य और सूक्ष्म परीक्षा: विभाजन सतह एक सपाट, उच्च परावर्तक, क्रिस्टलीय रूप दिखाती है, जिसमें नेकिंग या क्रॉस-सेक्शनल पतलापन नहीं है। शेवरन मार्किंग सीधे हुक बाइट के बाहरी तनाव परिधि के साथ एक प्रारंभिक स्थल की ओर इशारा करती हैं। शियर लिप्स की अनुपस्थिति ने एक तात्कालिक, भंगुर ट्रांसगै्रनुलर क्लेवेज फ्रैक्चर की पुष्टि की।.
-
स्पेक्ट्रोग्राफिक रासायनिक विश्लेषण: ऑप्टिकल इमिशन स्पेक्ट्रोस्कोपी (OES) ने दिखाया कि मिश्र धातु की संरचना मानक ग्रेड 80 मिश्र धातु विनिर्देशों से काफी भिन्न थी:
-
कार्बन (C): 0.48% (उच्च प्रभाव मिश्र धातु के लिए अत्यंत उच्च, भंगुर संरचनाओं को बढ़ावा देता है)
-
मैंगनीज (Mn): 0.65%
-
क्रोमियम (Cr): 0.15% (4140 स्पेक के 0.80–1.10% की तुलना में गंभीर ट्रेस घाटा)
-
मोलिब्डीनम (Mo): 0.02% (4140 स्पेक के 0.15–0.25% के मुकाबले लगभग पूरी तरह से अनुपस्थिति)
-
फॉस्फोरस (P) और सल्फर (S): 0.042% और 0.038% (उच्च अशुद्धि सांद्रता)
-
Conclusion: आपूर्तिकर्ता ने निर्दिष्ट AISI 4140 मिश्र धातु के बजाय सस्ते, अपूर्ण कच्चे कार्बन स्टील का उपयोग किया, उच्च कार्बन सामग्री पर भरोसा करके तन्य शक्ति का अनुकरण किया जबकि फ्रैक्चर टफनेस को कम किया।.
-
-
कठिनाई और माइक्रोस्ट्रक्चरल विश्लेषण: मेटालोग्राफिक पॉलिशिंग और 2% निटल एटचिंग ने एक मोटी, अनटेम्पर्ड मार्टेंसिटिक और पेरलाइट ग्रेन संरचना का पता लगाया। माइक्रो-हार्डनेस सर्वेक्षण में महत्वपूर्ण भिन्नता दिखाई दी, जो सतह के पास 44 HRC से लेकर कोर में 24 HRC तक थी, जो अनुचित, असंगत क्वेंचिंग और टेम्परिंग चक्र को दर्शाता है।.
-
चार्पी V-नॉच (CVN) प्रभाव परीक्षण: अखंड हुक शंक से काटे गए द्वितीयक नमूनों को -20°C पर ASTM E23 के अनुसार CVN परीक्षण किया गया। नमूनों ने औसत प्रभाव ऊर्जा केवल 8.2 जूल (6.0 फीट-पाउंड) दी। इसके विपरीत, सही तरीके से क्वेंच और टेम्पर किए गए AISI 4140 मिश्र धातु स्टील की प्रभाव टफनेस समान तापमान पर 45 जूल से अधिक की गारंटी देती है।.
सुधार और आपूर्ति श्रृंखला से सीख:
इस विफलता ने तीन घातक सोर्सिंग त्रुटियों का पर्दाफाश किया:
-
बिना तीसरे पक्ष के प्रयोगशाला सत्यापन के, एक अनवेटेड टियर-2 फोरजिंग हाउस द्वारा प्रदान किए गए सामान्य कच्चे मिल परीक्षण प्रमाणपत्रों पर भरोसा करना।.
-
मूल RFQ दस्तावेज़ों से सब-जीरो चार्पी V-नॉच टफनेस स्पेसिफिकेशन को छोड़ना।.
-
आपूर्तिकर्ता के स्वचालित सतत हीट-ट्रीटमेंट लॉग का ऑडिट करने में विफलता।.
नगरपालिका ठेकेदार ने तुरंत अपने खरीद मानकों को अपडेट किया: सभी भविष्य के विंच हार्डवेयर में 3.1 मटेरियल टेस्ट रिपोर्ट, बैच-विशिष्ट रासायनिक सत्यापन, -20°C पर CVN मान्यकरण, और क्लोज्ड-डाई फोर्ज्ड निर्माण आवश्यक होगा।.
7. गुणवत्ता आश्वासन, परीक्षण प्रोटोकॉल, और अंतरराष्ट्रीय मानक
वाणिज्यिक खरीदारी में अंतरराष्ट्रीय परीक्षण ढांचों का कठोर पालन आवश्यक है ताकि क्षेत्र में विफलताएं रोकी जा सकें और उत्पाद दायित्व दावों से बचा जा सके।.
प्रामाणिक नियामक और रिगिंग फ्रेमवर्क
वाणिज्यिक परीक्षण योजनाएँ स्थापित अंतरराष्ट्रीय मानकों द्वारा नियंत्रित हैं:
-
अमेरिकन सोसाइटी फॉर टेस्टिंग एंड मटेरियल्स: टेंसाइल, यील्ड, और एक्सटेंशन पैरामीटर ASTM A370 के अनुसार परिभाषित हैं, जो स्टील उत्पादों के लिए मानक यांत्रिक परीक्षण विधियों को निर्दिष्ट करता है। सब-जीरो टफनेस मानदंडों की पुष्टि ASTM E23 में परिभाषित चार्पी इम्पैक्ट दिशानिर्देशों का उपयोग करके करनी चाहिए।.
-
अंतरराष्ट्रीय मानकीकरण संगठन: फोर्जिंग मानदंड, सुरक्षा कारक, और डायनेमिक परीक्षण आवश्यकताओं का संदर्भ ISO 7597 से लेना चाहिए, जो ग्रेड 8 घटकों के लिए फोर्ज्ड स्टील लिफ्टिंग हुक्स को नियंत्रित करता है।.
-
उद्योग अभियांत्रिक मार्गदर्शन: हुक डिज़ाइन, लोडिंग मानदंड, और निरीक्षण अंतराल को अमेरिकी यांत्रिक अभियंताओं की सिफारिशों के अनुरूप होना चाहिए, विशेष रूप से ASME B30.10: Hooks में सुरक्षा ढांचों के साथ।.
NDT: मैग्नेटिक पार्टिकल और लिक्विड पेनेट्रेंट परीक्षण
अधोभाग में दरारें और सतह-भंग तनाव क्रैक बिना देखे नहीं जा सकते। मजबूत फैक्ट्री गुणवत्ता योजनाओं में गैर-ध्वंसात्मक परीक्षण (NDT) शामिल हैं:
-
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits फेरोमैग्नेटिक फोर्ज्ड हुक्स के लिए स्वर्ण मानक। हुक को चुंबकित किया जाता है जबकि फ्लोरोसेंट लोहा कण तरल में suspended होते हैं, जो इसकी सतहों को भिगोते हैं। यूवी प्रकाश के तहत, चुंबकीय फ्लक्स लीक तुरंत फोर्जिंग लैप्स, क्वेंचिंग क्रैक, और सीमाओं को उजागर करता है। उच्च विश्वसनीयता वाले POs ASTM E1444 के अनुसार वेट-फ्लोरोसेंट MPI या सत्यापित AQL स्तर II सैंपलिंग योजना निर्दिष्ट करते हैं।.
-
लिक्विड पेनेट्रेंट निरीक्षण (LPI): अधिमिश्र धातु, समुद्री ग्रेड ऑस्टेनिटिक स्टेनलेस स्टील हुक्स (जैसे AISI 316) के लिए उपयोग किया जाता है। फ्लोरोसेंट डाई सतह की दरारों में प्रवेश करती है, साफ की जाती है, और माइक्रो-फॉल्ट्स को उजागर करने के लिए डस्टिंग डेवलपर एजेंट के साथ खींची जाती है।.
[फैक्ट्री फील्ड अनुभव I: वेट मैग्नेटिक पार्टिकल निरीक्षण दोष ट्रैप]
हमारी विनिर्माण सुविधा में 3/8 इंच क्लेविस रिकवरी हुक्स के 15,000 यूनिट उत्पादन रन के दौरान, हमारे QA स्टेशन ने पोस्ट-क्वेंच वेट फ्लोरोसेंट MPI के दौरान अस्वीकृति दर में अचानक वृद्धि देखी। लगभग 4.2% भागों में क्लेविस फोर्क के आंतरिक रेडियस के साथ बार-बार लंबवत सतह क्रैक संकेत दिखे।

उपकरण और धातु विज्ञान विश्लेषण ने मूल कारण को क्लेविस-स्लॉट मिलिंग ब्रॉच पर टूल वियर में ट्रेस किया। साफ-सुथरे ढंग से गर्म किए गए स्टील को काटने के बजाय, घिसे हुए ब्रॉच ने माइक्रो-सतह को फाड़ दिया, जिससे 0.05 मिमी से कम गहरे माइक्रो-नॉच बन गए। जब हुक पॉलिमर क्वेंच से टकराते हैं, तो तापीय झटका इन फाटकों पर केंद्रित हो जाता है और स्थानीय मार्टेंसाइटिक क्वेंच क्रैक को ट्रिगर करता है।

हमने तुरंत अपने आंतरिक मानक संचालन प्रक्रिया को संशोधित किया: ब्रॉच काटने वाले उपकरणों की जांच करनी चाहिए और हर 1,200 चक्रों के बाद पुनः धारदार करना चाहिए, और हीट ट्रीटमेंट से पहले 0.5 मिमी कोने चाम्फर पास जोड़ना चाहिए। विफलता दर तुरंत शून्य पर वापस आ गई।.
विनाशकारी परीक्षण: प्रमाण लोड, अंतिम ब्रेक, और चक्रीय थकान
गैर-विनाशकारी जांच संरचनात्मक समानता की पुष्टि करती हैं; विनाशकारी परीक्षण वास्तविक दुनिया के प्रदर्शन सीमाओं की पुष्टि करते हैं।.
-
प्रूफ लोड परीक्षण: प्रत्येक उत्पादन बैच को एक प्रमाण लोड परीक्षण से गुजरना चाहिए—आम तौर पर रेटेड वर्किंग लोड लिमिट (WLL) का 2.0 से 2.5 गुना। मशीन तनाव को 10 से 30 सेकंड के स्थिर अवधि के लिए लागू करती है। परीक्षण के बाद आयामिक जांच में थ्रोट खोलने में कोई भी मापनीय स्थायी विकृति नहीं दिखनी चाहिए।.
-
अंतिम तन्य ब्रेक परीक्षण: प्रत्येक मास्टर हीट बैच से बलिदानी नमूनों को कैलिब्रेटेड तन्य परीक्षण बिस्तरों पर विनाश तक खींचा जाता है। असेंबली को अपने डिज़ाइन सुरक्षा कारक को प्राप्त करना चाहिए—आम तौर पर वाणिज्यिक वाहन रिकवरी के लिए 4:1 या 5:1 और ओवरहेड-रेटेड लिफ्टिंग फॉर्मेट के लिए 6:1 तक—फेल होने से पहले।.
-
चक्रीय थकान परीक्षण: हुक्स उच्च-चक्र थकान मूल्यांकन से गुजरते हैं, जो 0.5x से 1.5x WLL के बीच 2 से 4 Hz पर कम से कम 20,000 लगातार चक्रों के लिए झूलते हैं। यह बाहरी रीढ़ और क्लेविस पिन जर्नल के साथ माइक्रो-फिशर प्रारंभिक जांच करता है।.
सतह समाप्ति और पर्यावरणीय जंग परीक्षण
वाहन बम्पर, वाणिज्यिक ट्रेलर, और समुद्री स्लिपवे पर लगे हुक्स कठोर वातावरण में काम करते हैं। मानक समाप्तियों में शामिल हैं:
-
हाई-ग्लॉस पाउडर कोटिंग: मजबूत और प्रभाव-प्रतिरोधी, लेकिन सड़क मलबा कोटिंग को चिप कर सकता है, जिससे सड़क का खारापन नीचे घुस सकता है और अवशोषण को जंग लगा सकता है।.
-
कैटाफोरेटिक इलेक्ट्रो-कोटिंग (KTL/E-Coat): इमर्शन-आधारित जैविक कोटिंग जो प्रत्येक आंतरिक गहराई, बोर होल, और थ्रेड को समान माइक्रोन-स्तर की मोटाई के साथ ढकती है। यह पाउडर कोटिंग्स के तहत एक आदर्श एंटी-कोरोशन प्राइमर के रूप में कार्य करता है।.
-
इलेक्ट्रो-गैल्वानाइजिंग और जिंक-निकेल प्लेटिंग: अक्सर लोड पिन और सुरक्षा लाचों के लिए चुना जाता है। उच्च-विशेष जिंक-निकेल (ZnNi 12-15%) कोटिंग्स ASTM B117 के तहत 1,000 घंटे से अधिक न्यूट्रल सॉल्ट स्प्रे एक्सपोजर का सामना कर सकती हैं, इससे पहले कि लाल जंग दिखे, जो मानक क्लियर जिंक फिनिश की तुलना में बहुत बेहतर प्रदर्शन करती हैं।.
[फैक्ट्री फील्ड अनुभव II: प्लेटेड क्लिविस लोड पिन पर सॉल्ट स्प्रे फेल्योर]
हमने एक बार कोस्टल नगरपालिका में काम कर रहे जिंक-प्लेटेड रिकवरी हुक पर जमे हुए क्लिविस पिन्स की एक श्रृंखला का फील्ड वारंटी रिटर्न का ऑडिट किया। पिन्स छह महीने के भीतर हुक क्लिविस कान के अंदर फंस गए थे।

ASTM B117 सॉल्ट स्प्रे मानकों के अनुसार OEM-प्रदान लोड पिन्स का परीक्षण करने पर, केवल 96 घंटे के बाद लाल जंग दिखाई दी। विक्रेता ने सस्ते हेक्सावैलेंट-फ्री ब्राइट जिंक इलेक्ट्रोप्लेटिंग (5 से 8 माइक्रोन मोटी) लागू की थी और हाइड्रोजन एम्ब्रिटमेंट बेकिंग को छोड़ दिया था, जिससे हार्डन 40Cr पिन्स तनाव-कोरोशन क्रैकिंग के प्रति संवेदनशील हो गए।

हमने इसे सभी बाद की उत्पादन श्रृंखलाओं में हल कर लिया, जब हमने 12 माइक्रोन जिंक-निकेल (ZnNi) इलेक्ट्रोप्लेटिंग प्रक्रिया अपनाई, उसके बाद ट्राइवैलेंट क्रोमेट सील और तुरंत 4 घंटे का डी-एम्ब्रिटमेंट बेक 200°C पर किया। बाद में ASTM B117 योग्यता परीक्षण में, पिन्स ने 1200 घंटे से अधिक निरंतर एक्सपोजर का सामना किया, बिना किसी सफेद या लाल जंग के उत्पादों के, जिससे फील्ड में जमे हुए पिन्स के दावे पूरी तरह से समाप्त हो गए।.
8. खरीदारी चेकलिस्ट, तकनीकी विशिष्टताएँ, और RFQ अनुकूलन
अस्पष्ट खरीद आदेश फील्ड में विफलताएँ जन्म देते हैं। सोर्सिंग टीमें आवेदन आवश्यकताओं का अनुवाद स्पष्ट, मापनीय मानदंडों में करनी चाहिए ताकि विक्रेता की डिलीवरी साफ और स्थिर हो सके।.
इंजीनियरिंग मानदंड: कार्यभार सीमा (WLL) बनाम न्यूनतम तोड़ने की शक्ति (MBS)
-
वर्किंग लोड सीमा (WLL): वह अधिकतम स्थैतिक लोड जिसे निर्माता नियमित सेवा के दौरान हार्डवेयर का समर्थन करने की अनुमति देता है। इसमें एक इंजीनियरिंग सुरक्षा कारक शामिल है।.
-
न्यूनतम तोड़ने की शक्ति (MBS): वह न्यूनतम तन्य बल जिस पर घटक को यकीन है कि वह तोड़ जाएगा और परीक्षण के दौरान टूट जाएगा।.
-
डिजाइन सुरक्षा कारक: MBS का WLL के साथ संख्यात्मक अनुपात:
$$\text{डिजाइन फैक्टर} = \frac{\text{MBS}}{\text{WLL}}$$वाणिज्यिक विंच रिकवरी में, यह अनुपात आमतौर पर चलता है 3.5:1 से 5:1 के बीच. वाणिज्यिक हाइजिंग अनुप्रयोग अनिवार्य रूप से लागू करते हैं 5:1 या 6:1 अनुपात।.
फैक्ट्री ऑडिट सत्यापन चेकलिस्ट B2B सोर्सिंग टीमों के लिए
किसी संभावित हार्डवेयर निर्माण सुविधा को टूलिंग खरीद आदेश जारी करने से पहले, इस साइट पर फैक्ट्री सत्यापन चेकलिस्ट को पूरा करें:
-
[ ] फोर्जिंग प्लांट क्षमताएँ: क्या सुविधा बंद-डाई पावर ड्रॉप-हैमर या स्वचालित स्क्रू प्रेस का संचालन करती है, या वे फोर्जिंग बिलेट्स को तीसरे पक्ष के हैमर शॉप्स को आउटसोर्स कर रहे हैं?
-
[ ] टूलिंग और डाई जीवन ट्रैकिंग: फोर्जिंग इम्प्रेशन के लिए प्रतिस्थापन अंतराल क्या है? (खराब डाई बड़े फ्लैश लाइनों, ऑफ-सेंटर क्लिविस प्रोफाइल, और संरचनात्मक क्रॉस-सेक्शन वेरिएंस का उत्पादन करते हैं)।.
-
[ ] हीट-ट्रीटमेंट ट्रेसबिलिटी: क्या हीट-ट्रीटमेंट शॉप निरंतर जाल-बेल भट्ठियों का उपयोग करता है जिनमें स्वचालित क्षेत्र तापमान डेटा-लॉगिंग है, या मैनुअल, ऑपरेटर-निर्भर बैच सॉल्ट-बाथ पिट्स?
-
[ ] क्वेंचिंग माध्यम नियंत्रण: क्या पॉलीमर/तेल क्वेंचिंग तापमान, हिलाने की दरें, और तरल की सफाई को दस्तावेज़ित SPC चार्ट के साथ मॉनिटर किया जाता है?
-
[ ] इन-हाउस परीक्षण अवसंरचना: क्या संयंत्र में कैलिब्रेटेड टेंसाइल बेड (कम से कम 500 kN क्षमता), CVN प्रभाव पेंडुलम, ऑप्टिकल इमिशन स्पेक्ट्रोमीटर, और प्रमाणित MPI स्टेशन हैं?
-
[ ] ट्रेसबिलिटी मार्किंग: क्या सप्लायर साफ, स्थायी लॉट ट्रैकिंग कोड, स्टील ग्रेड, और WLL रेटिंग को सीधे घटक की रीढ़ में रोल-फोर्ज या स्टैंप कर सकता है?
-
[ ] लैच टिकाऊपन सेटअप: क्या सुरक्षा लैच भारी स्प्रिंग स्टील (मोटाई ≥ 1.8 मिमी) से स्टैंप किए गए हैं, जिनमें स्टेनलेस स्टील टॉर्शन स्प्रिंग्स और नॉन-लूजिंग लॉकनट्स हैं?
स्टेप-बाय-स्टेप गाइड: एयरटाइट PO स्पेसिफिकेशन शीट कैसे लिखें
आपूर्ति श्रृंखला की गुणवत्ता को कम होने से रोकने और गैर-अनुपालन डिलीवरी को अस्वीकार करने के लिए, इस स्टेप-बाय-स्टेप ड्राफ्टिंग फ्रेमवर्क का उपयोग करें:
स्टेप 1: सामग्री ग्रेड, मिश्र धातु रसायन विज्ञान, और उत्पादन विधि को परिभाषित करें
  └── क्रिया: ASTM A521 के अनुसार बंद-डाई फोर्ज्ड AISI 4140, 4340, या 35CrMo मिश्र धातु स्टील निर्दिष्ट करें।
  └── नियम: कास्टिंग, वेल्डिंग, या अनवेटेड स्क्रैप कार्बन स्टील को स्पष्ट रूप से प्रतिबंधित करें।

स्टेप 2: लक्षित यांत्रिक गुणधर्म और हीट ट्रीटमेंट को लॉक करें
  └── क्रिया: क्वेंच्ड और टेम्पर्ड स्थिति को 28-34 HRC तक निर्दिष्ट करें।
  └── नियम: अनिवार्य चार्पी V-नॉच: ASTM E23 के अनुसार -20°C पर औसत >= 42 जूल।

स्टेप 3: सटीक लोडिंग मेट्रिक्स और सुरक्षा कारकों को स्थापित करें
  └── क्रिया: आवश्यक WLL (जैसे, 12,000 पौंड) और न्यूनतम डिज़ाइन फैक्टर (जैसे, 4:1) बताएं।
  └── नियम: निर्दिष्ट करें कि 100% के लॉट 2.0x WLL प्रूफ लोड को स्थायी सेट के बिना पास करना चाहिए।

स्टेप 4: NDT मानदंड और स्वीकार/अस्वीकार सीमा निर्धारित करें
  └── क्रिया: ASTM E1444 के अनुसार वेट फ्लोरोसेंट MPI का उपयोग करें, AQL स्तर II सैंपलिंग योजना पर।
  └── नियम: सैडल, नेक, या क्लिविस रूट्स केAlong कोई भी रेखीय संकेत या दरारें अनुमति नहीं हैं।

स्टेप 5: सतह पासिवेशन, रंग, और प्लेटिंग स्पेसिफिकेशन निर्धारित करें
  └── क्रिया: प्री-ट्रीटमेंट (जस्ता-फास्फेट या E-कोट) + पाउडर कोट की मोटाई (80-120 माइक्रोन) का विवरण दें।
  └── नियम: ASTM B117 के अनुसार >= 720 घंटे न्यूट्रल सॉल्ट स्प्रे प्रतिरोध की मांग करें, बिना लाल जंग के।

स्टेप 6: ट्रेसबिलिटी, प्रमाणपत्र, और शिपिंग पैकेजिंग निर्धारित करें
  └── क्रिया: उभरे या धंसे हुए फोर्ज्ड मार्किंग अनिवार्य करें: ब्रांड लोगो, WLL, ग्रेड, लॉट कोड।
  └── नियम: हर शिपमेंट में EN 10204 टाइप 3.1 निरीक्षण प्रमाणपत्र शामिल होना चाहिए।.
पूर्ण स्पेसिफिकेशन शीट टेम्पलेट
इस मैट्रिक्स को सीधे अपने कोटेशन के लिए अनुरोध (RFQ) पैकेज और विनिर्माण आपूर्ति समझौतों में शामिल करें:
इंजीनियरिंग प्रोक्योरमेंट स्पेसिफिकेशन: हेवी-ड्यूटी क्लीविस विंच हुक
स्पेसिफिकेशन कोड: WH-G80-HEAVY-REV3
1.0 सामग्री और विनिर्माण
    1.1 विनिर्माण प्रक्रिया: क्लोज्ड-डाई ड्रॉप फोर्ज्ड। कास्टिंग पूरी तरह से प्रतिबंधित है।
    1.2 मिश्र धातु रसायन: ASTM A29 के अनुरूप AISI 4140 / 35CrMo।
    1.3 ग्रेन संरचना: निरंतर, निर्बाध अनुदैर्ध्य ग्रेन संरेखण।
    1.4 ग्रेन साइज़: ASTM E112 के अनुसार ASTM नं. 5 या उससे बेहतर।

2.0 यांत्रिक आवश्यकताएँ
    2.1 वर्किंग लोड लिमिट (WLL): 12,500 lbs (55.6 kN)।
    2.2 न्यूनतम ब्रेकिंग स्ट्रेंथ (MBS): 50,000 lbs (222.4 kN)।
    2.3 डिज़ाइन फैक्टर: 4:1 न्यूनतम सुरक्षा मार्जिन।
    2.4 कठोरता सीमा: कोर क्रॉस-सेक्शन में 28 से 34 HRC।
    2.5 सब-जीरो इम्पैक्ट टफनेस: -20°C पर >= 42 जूल (चार्पी वी-नॉटच, ASTM E23)।

3.0 हीट ट्रीटमेंट और सतह की तैयारी
    3.1 हीट ट्रीटमेंट: निरंतर शेल और टेम्पर्ड (860°C पर ऑस्टेनाइज़्ड, 600°C पर टेम्पर्ड)।
    3.2 सतह खुरदरापन: हुक बाउल और सैडल आंतरिक त्रिज्या Ra <= 1.6 um (सिंथेटिक रस्सी मॉडल के लिए Ra = 12%) के साथ प्लेटेड; न्यूनतम 1000 घंटे ASTM B117 सॉल्ट स्प्रे प्रतिरोध।

4.0 गुणवत्ता आश्वासन और लॉट निरीक्षण
    4.1 गैर-विनाशकारी परीक्षण: ASTM E1444 के अनुसार 100% वेट फ्लोरोसेंट मैग्नेटिक पार्टिकल निरीक्षण। शून्य दरारें स्वीकृत।
    4.2 प्रूफ लोड वैलिडेशन: 15 सेकंड के होल्ड के लिए 2.0x WLL लागू किया गया। शून्य स्थायी थ्रोट बढ़ाव (सहनशीलता <= 0.2 मिमी)।
    4.3 विनाश आवृत्ति: 1,000 पीस पर 1 यूनिट या विफलता के लिए खींचे गए प्रत्येक हीट ट्रीटमेंट बैच में से 1।
    4.4 दस्तावेज़ीकरण: प्रत्येक उत्पादन लॉट के साथ प्रदान किया गया EN 10204 टाइप 3.1 सामग्री परीक्षण प्रमाण पत्र।

5.0 अंकन और ट्रैसेबिलिटी
    5.1 फोर्ज्ड पहचान: हुक बॉडी पर सुपाठ्य फोर्ज्ड निशान होने चाहिए: [BUYER LOGO] [WLL RATING] [GRADE 80] [HEAT LOT CODE]।
    5.2 क्लीविस पिन: संबंधित हीट बैच नंबर के साथ स्टैम्प्ड।.
फील्ड हार्डवेयर कैटलॉग बनाते समय, खरीदारों को उचित घिसाव सीमा पर वितरक नेटवर्क और फ्लीट ऑपरेटरों को प्रशिक्षित करने के लिए विंच हुक प्रतिस्थापन प्रोटोकॉल और रिटायरमेंट मानदंडों पर हमारे गाइड की समीक्षा करनी चाहिए।.
9. व्यापक समस्या निवारण और सोर्सिंग चेकलिस्ट
निर्धारित फैक्ट्री ऑडिट के दौरान अपने मौजूदा आपूर्तिकर्ता आधार का मूल्यांकन करने या नए विनिर्माण भागीदारों की जांच करने के लिए इस तुलना मैट्रिक्स का उपयोग करें:
| ऑडिट पैरामीटर | रेड फ्लैग (उच्च विफलता जोखिम) | स्वीकार्य (वाणिज्यिक ग्रेड) | सर्वश्रेष्ठ-श्रेणी (टियर-1 OEM) |
| विनिर्माण विधि | कास्ट स्टील या अनसत्यापित ओपन-फ्रेम हैमर फोर्जिंग | दृश्य ट्रिम्ड फ्लैश लाइनों के साथ बंद-डाई ड्रॉप फोरजिंग | कंप्यूटर नियंत्रित बंद-डाई ड्रॉप फोरजिंग के साथ स्वचालित इंडक्शन हीटिंग |
| आधार धातु विज्ञान | अपरिष्कृत स्क्रैप कार्बन स्टील (Q235, उच्च P/S समावेशन) | AISI 1045 या मूल मैंगनीज कार्बन संरचनात्मक स्टील | प्रमाणित AISI 4140, 4340, या 35CrMo वैक्यूम-डिगैस्ड मिश्र धातु स्टील |
| प्रभाव लचीलापन | असामान्य परीक्षण; कमरे के तापमान पर भंगुर विफलता देखी गई | माहौल तापमान प्रभाव परीक्षण केवल (> 27 J 20°C पर) | गारंटीकृत सब-जीरो चार्पी V-नॉच प्रदर्शन (> 42 J -20°C या -40°C पर) |
| एनडीटी क्रैक डिटेक्शन | माहौल फैक्ट्री लाइटिंग के तहत दृश्य मानव निरीक्षण | स्पॉट-चेक सूखा पाउडर MPI (AQL स्तर IV) | 100% वेट फ्लोरोसेंट चुंबकीय कण निरीक्षण UV प्रकाश के तहत |
| जंग रोधक फिनिश | पतला सजावटी स्प्रे पेंट या फ्लैश जिंक प्लेटिंग (< 5 माइक्रोन) | मानक वाणिज्यिक पाउडर कोटिंग या हॉट-डिप गैल्वेनाइजिंग | जिंक-निकेल (ZnNi) या ई-कोट प्राइमर + UV-स्थिर वास्तुशिल्प पॉलिएस्टर पाउडर कोट |
| हार्डवेयर हार्डवेयर | कमजोर स्टैम्प्ड latch (< 1.0 मिमी); बुनियादी कार्बन टॉर्शन स्प्रिंग | स्टैम्प्ड 1.5 मिमी latch; जिंक-प्लेटेड म्यूजिक वायर स्प्रिंग | भारी-गैज लाच (>= 2.0 मिमी) जिसमें AISI 302/316 स्टेनलेस स्प्रिंग और नायलॉन लॉकनट है |
| मिल डाक्यूमेंटेशन | बिना बैच ट्रैकिंग के सामान्य आंतरिक फैक्ट्री स्लिप | सामान्य EN 10204 टाइप 2.2 अनुपालन घोषणा | लॉट-विशिष्ट EN 10204 टाइप 3.1 परीक्षण प्रमाणपत्र सीधे स्टैम्प्ड कोड से जुड़े हुए |
मल्टी-विहिकल ऑफ-रोड बिल्ड के लिए, इस चेकलिस्ट को हमारे सिंथेटिक विंच एक्सेसरीज़ और रस्सी सुरक्षा हार्डवेयर पर गहरे विश्लेषण के साथ मिलाएं ताकि संतुलित, उच्च-प्रदर्शन रिकवरी पैकेज बनाए जा सकें।.
10. अक्सर पूछे जाने वाले प्रश्न (FAQ)
विंच रस्सी को हुक से कैसे बांधें?
सिंथेटिक विंच लाइनों को कभी भी फ्रिक्शन नॉट जैसे बौलिन, क्लोव हिच, या स्क्वायर नॉट का उपयोग करके हुक से सुरक्षित न करें। मानक नॉट्स रस्सी की टूटने की ताकत को 30% से 50% तक कम कर सकते हैं क्योंकि टाइट बेंड रेडियस और इंटर-स्त्रैंड शीयर होते हैं। सही, उद्योग-स्वीकृत विधि एक स्प्लाइसेड आई है: सिंथेटिक लाइन को एक मजबूत ट्यूबलर मेटल या कंपोजिट थिम्बल के चारों ओर ऑस्ट्रेलियन ब्रमेल स्प्लाइस या लंबी बरी हुई पूंछ स्प्लाइस का उपयोग करके चलाएं (बरी की लंबाई कम से कम 72 बार रस्सी के व्यास की हो)। एक बार स्प्लाइस करने के बाद, थिम्बल-संरक्षित आई को सीधे हुक के क्लेविस पिन से जोड़ें या एक मध्यवर्ती रेटिंग कनेक्टिंग लिंक का उपयोग करें।.
विंच केबल से हुक कैसे जोड़ें?
स्टील वायर विंच केबल से क्लेविस-शैली का हुक जोड़ने के लिए, एक आई टर्मिनेशन का उपयोग करें जिसमें आंतरिक भारी-गैज स्टील थिम्बल हो। लूप को कॉपर या ठंडा-निर्मित स्टील स्लीव का उपयोग करके स्वैग किया जाना चाहिए, या फिर ड्रॉप-फोर्ज्ड वायर रोप क्लिप्स का उपयोग करके टॉर्क किया जाना चाहिए (सुनिश्चित करें कि सैडल लाइव एंड पर बैठे)। थिम्बल-संरक्षित लूप को हुक के क्लेविस फोर्क के अंदर रखें, हीट-ट्रीटेड मिश्र धातु क्लेविस पिन दोनों कानों से पास करें, और पिन को सप्लाई किए गए कॉटर पिन से सुरक्षित करें, इसके प्रोंग्स को पीछे की ओर मोड़ें ताकि पीछे न हटें।.
विशेष उपकरण के बिना सुरक्षित रूप से हुक को विंच केबल से कैसे जोड़ें?
यदि क्षेत्र में स्वैजिंग उपकरण उपलब्ध नहीं हैं, तो ड्रॉप-फोर्ज्ड स्टील स्क्रू-पिन बौ शैकल्स या फोर्ज्ड वायर रोप क्लिप्स का उपयोग करें, जिनके साथ भारी-गैज स्टील थिम्बल हो। वायर रोप क्लिप्स का उपयोग करते समय, हमेशा याद रखें: “मरा हुआ घोड़ा कभी सैडल न करें।” U-बोल्ट को केबल के मृत (कटा हुआ) अंत पर बैठना चाहिए, और फोर्ज्ड सैडल को जीवित (भार वहन करने वाले) रन के खिलाफ आराम करना चाहिए। कम से कम तीन क्लिप्स को छह रस्सी व्यास की दूरी पर समान रूप से रखें, नट्स को फैक्ट्री-प्रस्तावित फुट-पाउंड में टॉर्क करें, और प्रारंभिक टेंशनिंग के बाद क्लैंपिंग टॉर्क की पुष्टि करें। कभी भी खुले हुक को सीधे बिना थिम्बल वाले वायर केबल लूप के चारों ओर न लगाएं।.
मानक आई-टाइप हुक का उपयोग करके हुक को विंच केबल से कैसे जोड़ें?
आई हुक में एक अनब्रेकेबल, पूरी तरह से वृत्ताकार फोर्ज्ड लूप होता है, जिसे सीधे संलग्न केबल थिम्बल पर नहीं लगाया जा सकता। आई हुक जोड़ने के लिए, एक मध्यवर्ती यांत्रिक कनेक्टिंग लिंक (जैसे ग्रेड 80/100 एलॉय हैमरलॉक/कपलिंग लिंक) या एक रेटेड स्क्रू-पिन एंकर शैकल का उपयोग करें। शैकल के शरीर को केबल के थिम्बल आई के माध्यम से पास करें, शैकल पिन को हुक के आई के माध्यम से पास करें, और पिन को सुरक्षित रूप से टॉर्क करें। यदि इसे गतिशील वाहन रिकवरी में उपयोग कर रहे हैं, तो पिन को एक चौथाई टर्न पीछे कर दें ताकि दबाव बंधन से बचा जा सके, या सुरक्षा वायर के साथ पिन को माउस करें ताकि वह पीछे न हटे।.
क्या है एक Can-Am विन्च हुक स्ट्रैप, और यह यूटिलिटी वाहनों पर क्यों आवश्यक है?
एक Can-Am विन्च हुक स्ट्रैप—अक्सर जिसे कहा जाता है विंच हुक खींचने वाला पट्टा—एक उच्च दृश्यता वाला नायलॉन या पॉलिएस्टर वेबिंग स्ट्रैप है जो सीधे हुक के गले या आईलट से जुड़ा होता है। यह ऑपरेटर को सुरक्षित, समर्पित हैंडहोल्ड प्रदान करता है जब वह फेयरलीड से हुक खींच रहा हो या हल्के तनाव में केबल को स्पूलिंग करके ड्रम पर वापस ला रहा हो। हुक बॉडी या केबल को सीधे पकड़ने से गंभीर क्रश और पिंच चोटें हो सकती हैं यदि रिमोट स्विच फंस जाए या विन्च मोटर ऑपरेटर की उंगलियों को फेयरलीड रोलर्स में खींच ले।.
11. समापन सोर्सिंग सारांश
औद्योगिक ग्रेड के विन्च हुक की खरीदारी के लिए धैर्यपूर्ण धातु विज्ञान, निर्माण प्रक्रियाओं, और कठोर सत्यापन परीक्षण की आवश्यकता होती है। सोर्सिंग इंजीनियर और हार्डवेयर श्रेणी प्रबंधक जो कास्ट उत्पादों को समाप्त करते हैं, प्रमाणित क्लोज्ड-डाई फॉर्ज्ड मिश्र धातुओं का उल्लेख करते हैं, शून्य तापमान पर चार्पी प्रभाव परीक्षण की आवश्यकता होती है, और कठोर NDT निरीक्षण योजनाओं को लागू करते हैं, एक टिकाऊ प्रतिस्पर्धात्मक बढ़त बनाते हैं। उच्च-गुणवत्ता की रिकवरी हार्डवेयर वाहन बेड़े की सुरक्षा करता है, ब्रांडों को विनाशकारी जिम्मेदारी से बचाता है, और संरचनात्मक विफलता के किनारे पर ऑपरेशन के दौरान विश्वसनीय खींचने का प्रदर्शन प्रदान करता है।.
आंतरिक लिंकिंग अनुकूलन गाइड (वेबमास्टर के लिए)
कृपया लेख के मुख्य भाग में संबंधित # एंकर को लाइव URL के साथ बदलें:
-
एंकर:
विन्च डेम्पेनर और केबल सुरक्षा उपकरण-> लक्षित लेख से मानचित्रण करें:/vehicle-recovery/winch-dampener-safety-guide/ -
एंकर:
विंच शैकल बनाम बाउ शैकल लोड क्षमताएँ-> लक्षित लेख से मानचित्रण करें:/rigging-hardware/winch-shackle-vs-bow-shackle-specs/ -
एंकर:
विंच हुक प्रतिस्थापन प्रोटोकॉल और सेवानिवृत्ति मानदंड-> लक्षित लेख से मानचित्रण करें:/fleet-maintenance/winch-hook-inspection-retirement-standards/ -
एंकर:
सिंथेटिक विंच एक्सेसरीज़ और रस्सी सुरक्षा हार्डवेयर-> लक्षित लेख से मानचित्रण करें:/offroad-recovery/synthetic-winch-accessories-guide/ -
एंकर:
विंचिंग सहायक उपकरण(संदर्भात्मक) -> प्राथमिक श्रेणी हब से मानचित्रण:/collections/industrial-winching-accessories/
इस लेख में उपयोग किए गए कीवर्ड
मुख्य कीवर्ड:
-
विंच हुक
माध्यमिक कीवर्ड:
-
विंच शैकल
-
हुक और शैकल
-
विंचिंग सहायक उपकरण
-
केबल हुक
लंबी पूंछ वाले कीवर्ड:
-
विंच हुक का प्रतिस्थापन
-
विंच शाकल्स
-
विंच स्ट्रैप हुक
-
सिंथेटिक विंच हुक
-
नाव के लिए विंच स्ट्रैप के साथ सुरक्षा हुक
-
कृत्रिम विंच के सहायक उपकरण
-
विंच हुक खींचने वाला पट्टा
-
विंच केबल के लिए हुक