Guía de adquisición e ingeniería de ganchos de cabrestante: especificaciones, control de calidad y gestión de riesgos de la cadena de suministro


Una robusta gancho de cabrestante a menudo se considera un producto estándar, sin embargo, sirve como el único punto crítico de falla en cualquier sistema de recuperación, tracción o posicionamiento de carga. Ya sea que se obtenga hardware para flotas de vehículos comerciales, remolques de equipo original, rampas marítimas o programas todoterreno del mercado de accesorios, la selección del accesorio de aparejo incorrecto conduce a caídas cinéticas catastróficas, reclamaciones de responsabilidad en campo y daños costosos a la marca.
Asegurar una robusta y de alta integridad gancho de cabrestante requiere mucho más que igualar el tonelaje nominal con un peso estimado del vehículo. Los compradores profesionales deben navegar por la metalurgia, la mecánica de fracturas, las estructuras de grano formadas mediante forjado en matriz cerrada, las pasivaciones de superficie y el cambio de mercado en curso entre los ganchos tradicionales y los aparejos de sistema cerrado. Este manual de adquisición técnica disecciona cada factor comercial, desde el rastreo de lotes de acero en bruto hasta la redacción de especificaciones de órdenes de compra (PO), equipando a los ingenieros de abastecimiento global y a los gerentes de categoría de hardware para asegurar componentes de recuperación sin defectos.
1. Anatomía, Metalurgia y Tipologías de Diseño Central del Gancho de Cabrestante
Un gancho de cabrestante transforma la tensión de la línea generada por un tambor de cabrestante en un vector de tracción controlado aplicado a un punto de anclaje. Su geometría debe distribuir severas tensiones de flexión a través de un radio de sección transversal variable, preservando al mismo tiempo el espacio de la garganta y asegurando la interfaz de conexión contra deslizamientos accidentales.
Zonas Anatómicas Críticas
-
El Ojal / Agujero del Pasador: La unión de terminación que asegura el gancho a la línea de recuperación. En diseños tradicionales, un ojal circular acepta un dedal de cable; en hardware de utilidad moderno, una interfaz de grillete alberga un pasador de carga mecanizado asegurado por un pasador de chaveta o un clip de seguridad. Esta región soporta severas tensiones combinadas de cizallamiento, aplastamiento y tensión cíclica de aro.
-
La Silla (Cuello): La curva estructural que transfiere la tracción de la línea al cuerpo principal del gancho. Los radios de filete de transición inadecuados aquí crean concentraciones de tensión agudas que desencadenan microfisuras de fatiga bajo cargas cinéticas pulsantes.
-
El Cuenco (Curva): El radio interior portador de carga donde se asienta la eslinga, la correa o el pasador del grillete. Una geometría de cuenco ancha y lisa reduce la presión de contacto localizada (tensión de Hertz) en el hardware de acoplamiento y evita el severo pellizco que degrada las eslingas de fibra sintética.
-
La Apertura de la Garganta: La distancia libre entre la punta y la silla. Debe ser lo suficientemente ancha para admitir puntos de aparejo estándar sin inclinación forzada, pero lo suficientemente estrecha para preservar la rigidez de la garganta contra la deflexión lateral bajo carga.
-
El Conjunto del Pestillo de Seguridad: El mecanismo de retención que abarca la abertura de la garganta. Los estándares comerciales modernos dictan pestillos de resorte de calibre pesado, estampados o fundidos, diseñados para evitar el desenganche accidental de las líneas cuando la tensión se afloja.
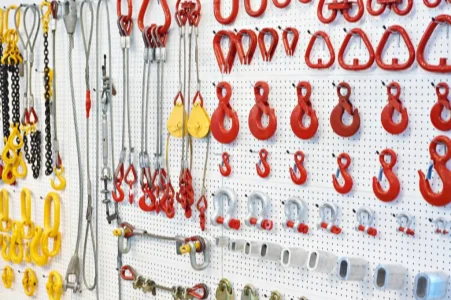
Explorando el Mundo del Equipo de Aparejo
Fundamentos Metalúrgicos: Grados de Acero al Carbono vs. Acero Aleado
Un gancho de hierro fundido o de acero de bajo carbono representa un peligro operativo extremo en entornos de recuperación dinámicos. Los componentes comerciales de elevación y aparejo exigen aceros de aleación de carbono medio o bajo, tratados térmicamente.
-
Acero al Carbono (por ejemplo, AISI 1045 / ASTM A521 Clase C): Típicamente utilizado para cabrestantes de uso ligero, agrícolas o comerciales de nivel de entrada. Si bien es económico y dúctil cuando se normaliza, requiere una masa física sustancial para lograr límites de carga de trabajo (WLL) aceptables. Exhibe umbrales de fluencia más bajos y menor tenacidad a temperaturas bajo cero.
-
Acero de Aleación de Alta Resistencia (por ejemplo, 35CrMo, 40Cr, AISI 4140, AISI 4340): Estándar para forjas de aparejo industriales de Grado 80 y Grado 100. La inclusión de cromo, molibdeno y níquel promueve un endurecimiento profundo durante el tratamiento térmico. Estas aleaciones producen resistencias a la tracción superiores a 800 a 1000 MPa, lo que permite perfiles de gancho compactos que conservan una alta tenacidad a la fractura (valores Charpy V-notch > 42 Julios a -20°C).
-
Acero Inoxidable de Grado Marino (por ejemplo, Fundido/Forjado 316 / 316L): Especificado cuando la exposición continua a salpicaduras marinas, entornos salinos y lavados químicos es innegociable. El acero inoxidable ofrece una resistencia a la corrosión excepcional a través de su película superficial pasiva de óxido de cromo. Sin embargo, sus índices de tracción y fluencia en bruto son inferiores a los del acero de aleación estructural de Grado 80 templado y revenido, lo que requiere secciones transversales más grandes para obtener índices equivalentes.
Arquitecturas de Gancho: Grillete, Anilla y Autocierre
La elección de la configuración estructural adecuada afecta la mano de obra de instalación, el servicio de campo y la seguridad operativa a largo plazo:
-
Ganchos de Cabrestante con Grillete: El gancho con grillete integra una base bifurcada que sujeta un pasador de carga de aleación mecanizado de precisión, retenido por una chaveta. Se conecta directamente a la eslinga del ojo de un gancho de cable de cabrestante o línea sintética sin un eslabón de unión intermedio. Simplifica los reemplazos de línea en el campo, lo que lo convierte en el formato OEM dominante para cabrestantes de recuperación de vehículos.
-
Ganchos de Cabrestante con Anilla: Presenta un bucle forjado integral e ininterrumpido en el vástago del gancho. Un gancho con anilla requiere un elemento de unión mecánico externo, como un eslabón de conexión (hammerlock) de Grado 80 o un grillete de pasador roscado, para acoplarse con extremos de cable anillados. Aunque menos aerodinámicos para las guías de cable de vehículos estándar, los ganchos con anilla eliminan el modo de falla de pasador de corte simple de un pasador de grillete y permiten una mayor articulación en múltiples ejes.
-
Ganchos de bloqueo automático: Muy favorecido en elevación industrial y cabrestantes de uso severo. Cuando la tensión carga el cuenco del gancho, el mecanismo de pestillo integrado gira y se bloquea automáticamente en una cavidad empotrada en la punta del gancho. El pestillo no puede abrirse bajo la tensión de la línea, lo que elimina las caídas causadas por ciclos de holgura dinámica. Los ganchos de autocierre tienen un costo unitario más alto y añaden masa al extremo de la cuerda, pero maximizan la operación a prueba de fallos.
2. Rendimiento Dinámico: Gancho de Cable de Cabrestante vs. Sistemas de Gancho de Cabrestante Sintético
Una línea de recuperación es tan confiable como el accesorio terminal diseñado para sujetarla. El cable de acero y las líneas sintéticas de polietileno de ultra alto peso molecular (UHMWPE) imponen demandas mecánicas y ambientales fundamentalmente diferentes al hardware terminal.
Mecánica de Aparejo de Cable de Acero
El cable de acero al carbono galvanizado o brillante de grado aeronáutico (típicamente configuraciones 7×19 o 6×36 IWRC) opera bajo una alta rigidez circunferencial y un considerable almacenamiento de energía elástica. Cuando se equipa con un tradicional gancho para cable de cabrestante aplicaciones, la superficie de contacto entre el guardacabos de acero en forma de lágrima del cable y el pasador de horquilla del gancho concentra tremendas fuerzas de cizallamiento en un área de contacto pequeña.
Los cables de acero pueden tolerar radios de curvatura estrechos, bordes afilados y pequeñas rebabas en la copa del gancho sin fallos estructurales inmediatos. Sin embargo, los cables de acero son propensos a torceduras, deshilachado de alambres y a un retroceso dinámico destructivo (“latigazo del cable”) si el herraje terminal se fractura bajo tensión. El herraje emparejado con el cable de acero debe enfatizar la retención de pasadores de horquilla de alta resistencia, amplias holguras de garganta y pestillos de resorte capaces de retener cables rígidos que se sueltan cuando la tensión de la línea se relaja momentáneamente.
Dinámicas de Líneas Sintéticas UHMWPE Modernas
Las líneas de cabrestante sintéticas fabricadas con fibras HMPE/UHMWPE (por ejemplo, Dyneema® SK75/SK78) han transformado las operaciones de recuperación al reducir la masa de la línea en aproximadamente un 80% y mitigar el retroceso cinético del proyectil durante las roturas de línea. Sin embargo, las cuerdas sintéticas son muy susceptibles a cortes, fusión de fibras y fallos por cizallamiento por fricción en la interfaz terminal.
A gancho de cabrestante sintético debe presentar:
-
Radios Internos Generosos: Un borde afilado o un perfil de horquilla estrecho pellizca las hebras sintéticas, reduciendo la resistencia a la rotura de la cuerda a través del efecto “relación D/d” (relación entre el diámetro de curvatura y el diámetro de la cuerda).
-
Microacabados de Superficie Ultra-Suaves: Mientras que un gancho de acero forjado estándar con una copa en bruto o recubierta de polvo rugoso es suficiente para un guardacabos de acero, las líneas sintéticas exigen valores de rugosidad superficial por debajo de Ra 0.8 µm en todas las superficies de carga y transición para evitar la abrasión de las fibras entre hebras.
-
Bolsillos de Horquilla Libres de Rebabas: Cuando un ojo sintético se conecta directamente sobre un perno de horquilla sin un dedal de refuerzo tubular, cualquier vibración de mecanizado o borde sin chaflán dentro de la horquilla de la horquilla puede cortar las fibras portantes en una docena de ciclos dinámicos.
Herrajes de Transición: Accesorios Sintéticos para Cabrestantes
Las flotas comerciales modernas actualizan rutinariamente los sistemas de cable a paquetes de cuerda sintética, lo que requiere un ajuste accesorios de cabrestante sintéticos. Estos incluyen:
-
Dedales tubulares reforzados: Dedales de acero de pared gruesa o aluminio anodizado duro prensados dentro del ojo empalmado de la cuerda para evitar que colapse bajo la tensión máxima de la línea.
-
Salva-líneas y Aisladores de Cabrestante: Topes de poliuretano que absorben el impacto al enrollar el gancho completamente contra la guía, evitando cargas de choque estructurales en el tambor del cabrestante y el tren de engranajes.
Para proteger la integridad del aparejo durante los ciclos frecuentes de recogida, los compradores suelen adquirir un amortiguador de cabrestante especializado y equipo de seguridad para cables para evitar choques cinéticos terminales y extender la vida útil de la cuerda.
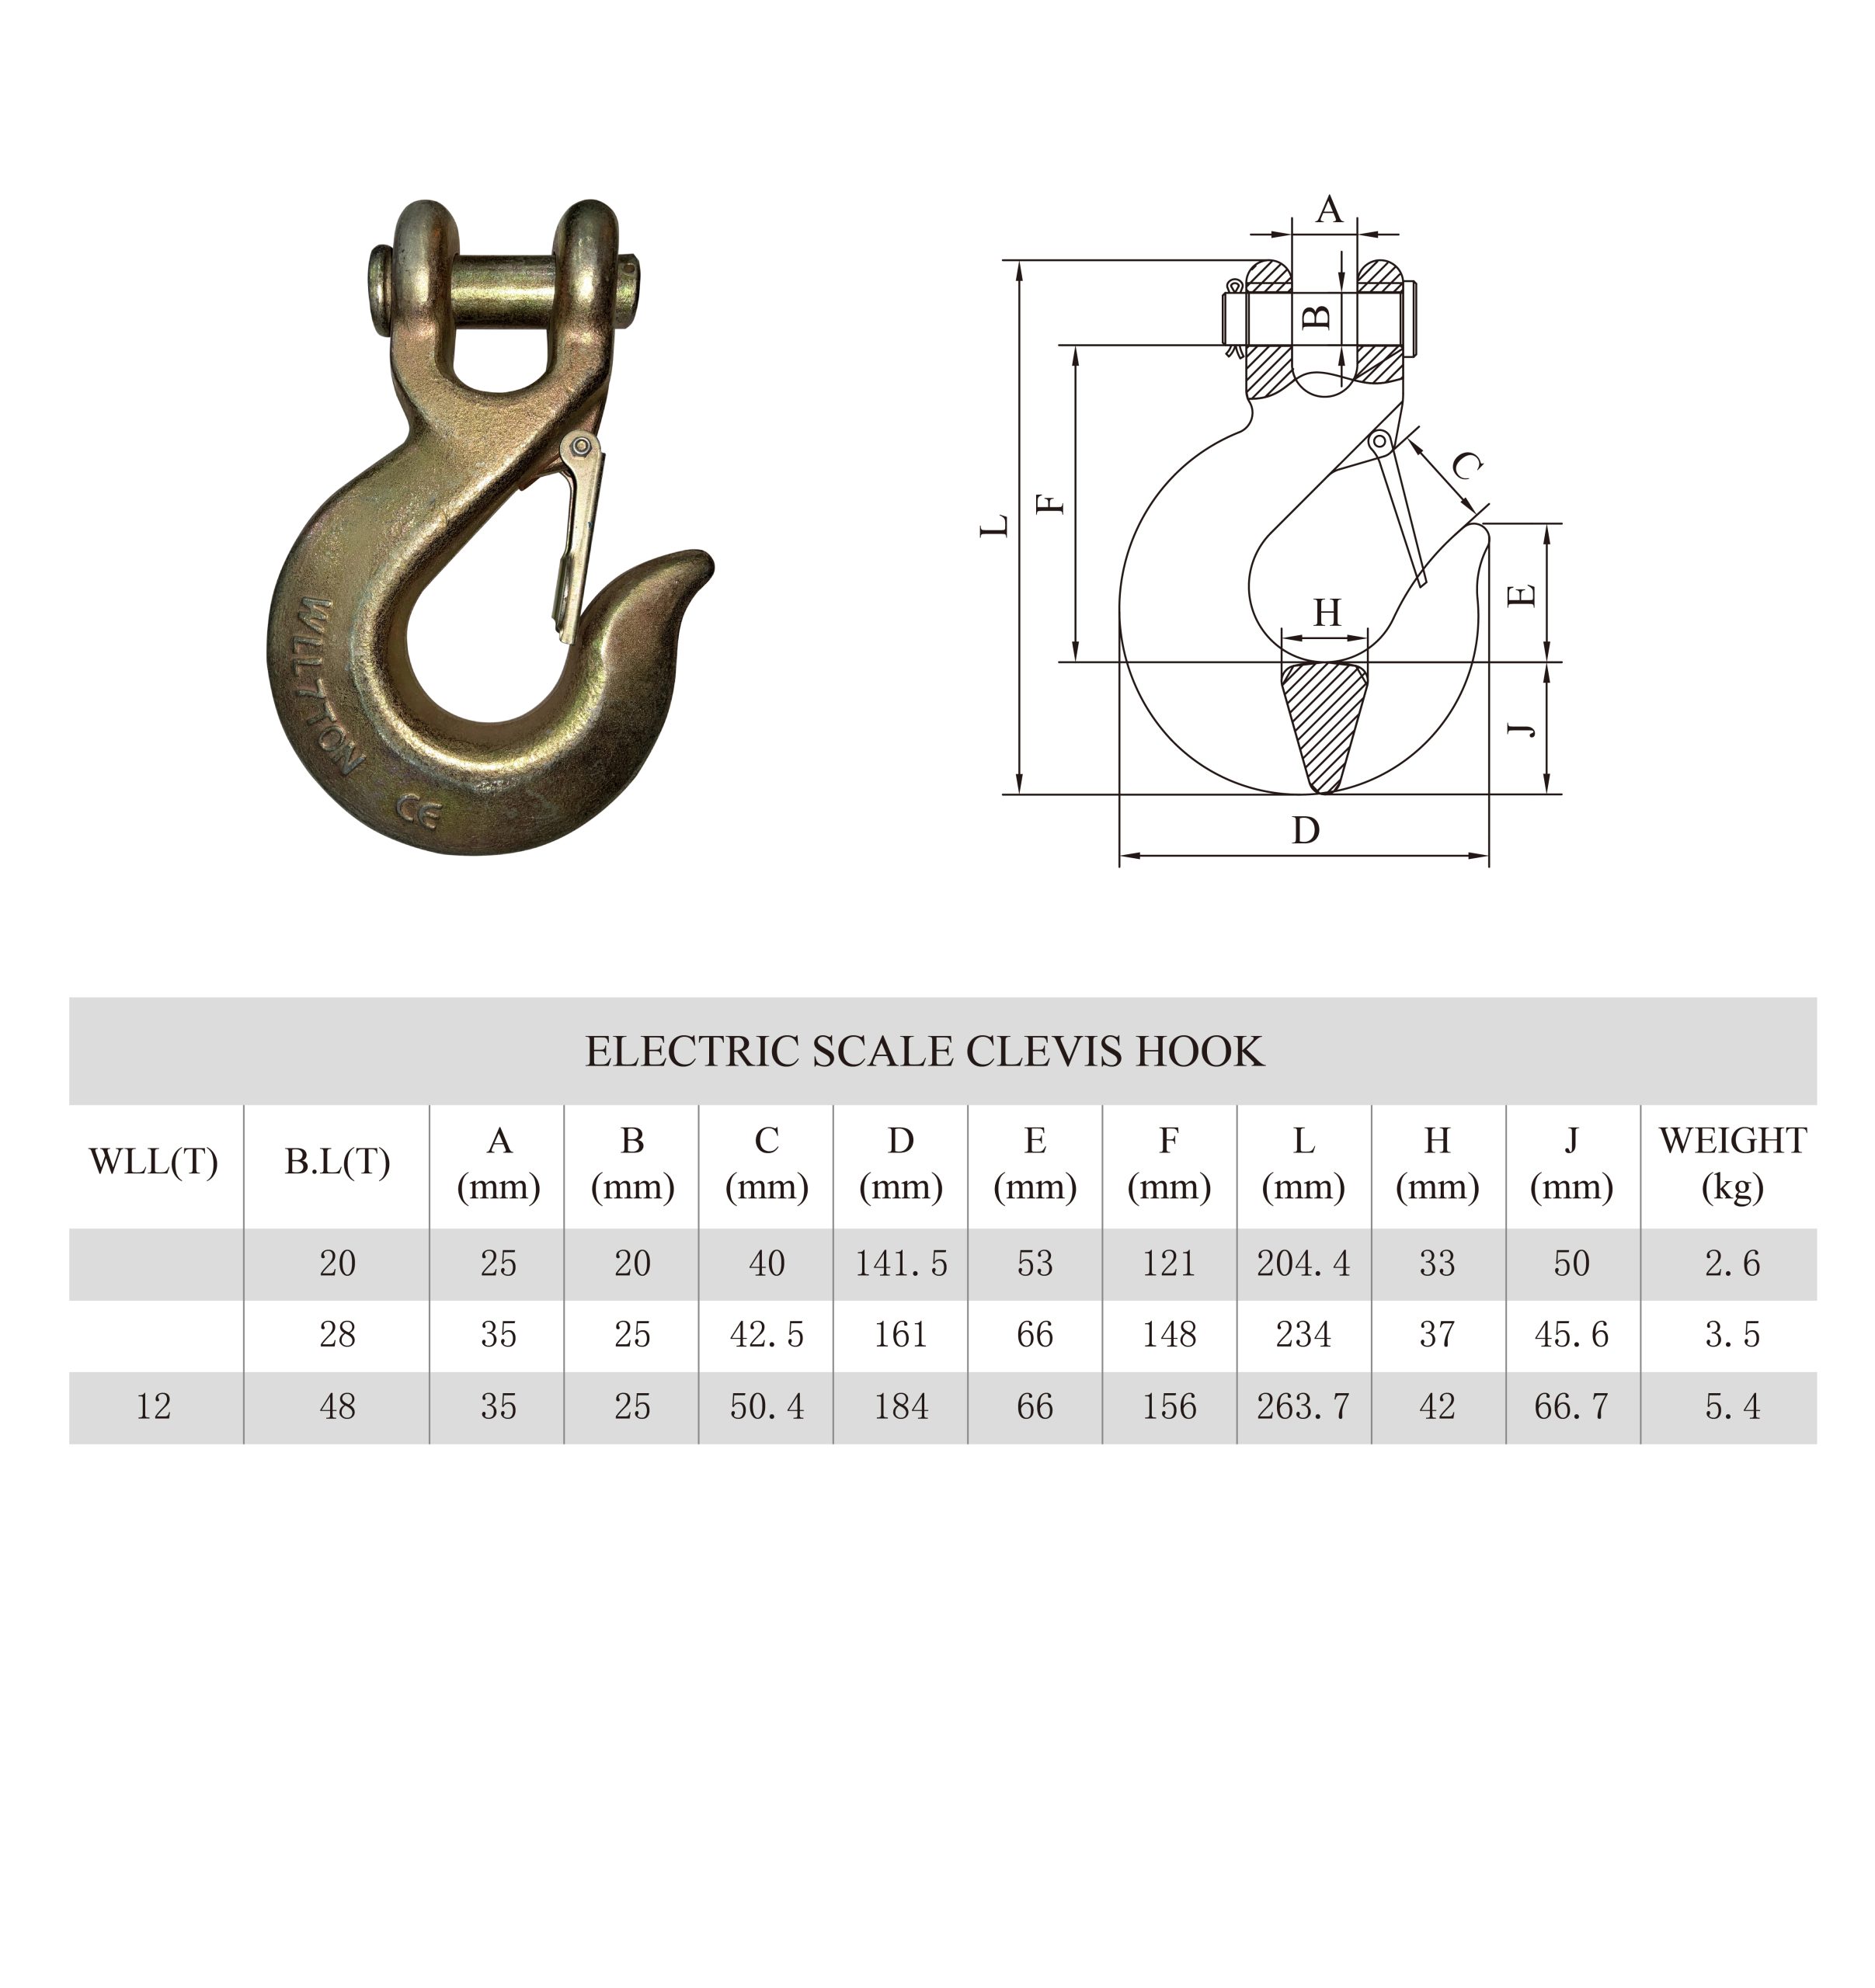
3. Procesos de Fabricación: Modos de Fallo de Herrajes Forjados vs. Fundidos
Las fallas de aparejo ocurren rápido. Los ingenieros de abastecimiento deben comprender cómo los procesos de fabricación influyen en los modos de fallo: deformación plástica gradual (segura) frente a fractura frágil repentina (catastrófica).
Forjado en Gota con Matriz Cerrada
En el forjado en gota, un tocho de acero precalentado (típicamente de 1150 °C a 1250 °C) se coloca entre matrices mecanizadas de precisión y se golpea con potentes martillos mecánicos o hidráulicos. Esta masiva deformación mecánica realinea la matriz de cristales interna en un flujo de grano continuo y direccional que sigue los contornos del perfil del gancho.
-
Alineación del Grano: Las líneas de grano estructurales corren ininterrumpidas desde el ojo de montaje, a lo largo del lomo exterior, a través de la sección de alto momento, y salen por la punta. Esta alineación continua proporciona la máxima resistencia al impacto dinámico, ciclos de fatiga y tensión de tracción.
-
Eliminación de Defectos: La intensa presión de compresión elimina la microporosidad interna, consolida las bolsas de gas y produce una densidad de material uniforme en secciones transversales gruesas y delgadas por igual.
-
Modo de Fallo: Bajo sobrecarga extrema, un gancho de aleación debidamente forjado, templado y revenido cede y se abre gradualmente en la garganta. Esta deformación plástica visible alerta a los operadores para que retrocedan antes de que ocurra un desprendimiento catastrófico de la línea.
Fundición: La trampa de adquisición silenciosa
La fundición introduce metal fundido en moldes de arena, cáscara o cerámica de inversión. Si bien permite geometrías intrincadas y minimiza los costos de herramientas para tiradas de lotes pequeños, introduce graves responsabilidades estructurales en equipos de recuperación dinámicos:
-
Micro-porosidad e inclusiones: Los gases atrapados, los vacíos de contracción y las inclusiones de escoria se acumulan naturalmente en secciones transversales más gruesas, como el tazón del gancho. Estos vacíos internos actúan como concentradores de muescas agudas.
-
Estructuras dendríticas frágiles: El acero fundido se enfría con una estructura de grano dendrítico no direccional. Al carecer de alineación continua de grano mecánico, exhibe una tenacidad al impacto sustancialmente menor a bajas temperaturas.
-
Modo de Fallo: Cuando se somete a cargas de choque dinámicas (por ejemplo, al arrancar un vehículo atascado), el acero fundido puede romperse abruptamente con capacidades de trabajo normales sin previo estrechamiento ni elongación visible de la garganta.
Tratamiento térmico: Temple y revenido
La forja por sí sola no garantiza la integridad estructural. Los componentes deben someterse a un tratamiento térmico continuo y monitorizado por ordenador:
-
Austenización: Calentar los ganchos forjados por encima de su temperatura crítica (típicamente 850 °C–880 °C para aleaciones 4140/35CrMo) para crear una fase cristalina austenítica homogénea.
-
Temple: Enfriamiento rápido del acero en baños agitados de polímero, aceite o agua para transformar la microestructura en martensita dura y frágil.
-
Revenido: Recalentar las piezas a una temperatura intermedia precisa (550 °C–650 °C) y mantenerlas en remojo durante horas. Esto modera la estructura martensítica, convirtiéndola en sorbita fina y tenaz o martensita revenida. Esto equilibra la dureza (típicamente 28 a 34 HRC) con una alta resistencia a la fluencia y una ductilidad severa ante impactos.
4. Comparación técnica: Arquitecturas de aparejos de gancho vs. grillete
El sector de recuperación comercial se está desplazando hacia el winching de sistema cerrado (CSW), lo que impulsa a los compradores a evaluar las compensaciones operativas entre sistemas abiertos gancho y grillete conexiones.
Comparación técnica directa
| Parámetro de Ingeniería | Gancho de Cabrestante de Horquilla Convencional | Grillete de Arco con Perno Roscado (Grillete de Ancla) | Dedo de Cabrestante de Sistema Cerrado / ProLink |
| Topología de Conexión | Garganta semiabierta asegurada por pestillo de resorte | Bucle cerrado 100% retenido por perno roscado | Montaje totalmente cautivo, perno interno a grillete |
| Riesgo de Desprendimiento Accidental | Moderado; el pestillo puede fallar o doblarse bajo carga lateral | Muy bajo; requiere rotación manual del perno | Despreciable; la línea de recuperación dinámica no puede deslizarse |
| Límite de carga multirregional | Altamente restringido; la tracción fuera de eje deforma el lazo | Capaz de una tracción fuera del eje de 45° a 90° (con reducción de capacidad) | Limitado al eje del candado en línea |
| Velocidad de despliegue | Extremadamente rápido (un solo clic en el ojo de recuperación) | Más lento; requiere enhebrar y desenroscar el pasador | Moderado; requiere conectar la argolla independiente |
| Sobre de montaje / Perfil | Grande, asimétrico; propenso a engancharse con rocas | Huella compacta y equilibrada | Ultra compacto; se encaja a ras en la garganta del guía de amarre |
| Indicadores de advertencia de fallo | Deformación visible de la abertura de la garganta | Enhebrado de pasador, eliminación localizada de hilos | Inspección visual del estrés en el agujero del pasador |
Mientras que los ganchos abiertos ofrecen velocidades de conexión rápidas para equipos de remolque y utilidad, el aparejo de sistema cerrado con una línea dedicada grillete de cabrestante o el soporte de recuperación cautivo elimina el despliegue accidental de la línea. Esto es especialmente valioso al hacer cabrestante en terrenos irregulares donde la tensión fluctúa dinámicamente. Para diseñar kits de recuperación equilibrados y de múltiples puntos, los compradores deben consultar nuestra guía técnica dedicada sobre las capacidades de carga de la eslinga de cabrestante frente a la eslinga de arco.
5. Formatos de aparejamiento industrial: correas, sistemas marinos y conjuntos de remolque
El arrastre comercial va mucho más allá de la recuperación estándar de vehículos. Los mercados especializados exigen configuraciones personalizadas ajustadas a restricciones dinámicas, ambientales y espaciales únicas.
Sistemas de Correas Integradas
Las correas de recuperación de poliéster y nylon de trama plana requieren diseños de ganchos especializados. Un gancho convencional de arco estrecho aprieta la correa plana, agrupando las fibras sintéticas y causando fallos por corte localizado en las fibras de borde.
-
El Gancho de Correa de Arrastre: Ingeniado con una ranura de base ancha, plana y mecanizada (generalmente de 2 a 4 pulgadas de ancho) que soporta la correa a lo largo de toda su superficie lateral. Esta geometría mantiene una carga uniforme en todos los hilos de urdimbre estructurales.
-
La Correa de Arrastre del Gancho: Una simple correa de nylon de alta visibilidad en forma de lazo, unida al ojo o cuerpo del gancho. Proporciona a los operarios un agarre seguro y antideslizante al manipular ganchos bajo tensión, manteniendo las manos alejadas del guía-cable del cabrestante y de los puntos de pinzamiento.
Sistemas Marinos y de Remolques para Barcos
Los entornos marinos exponen el hardware de recuperación a una corrosión electroquímica agresiva. Una correa de cabrestante para barco con gancho de seguridad configuración debe soportar ciclos de inmersión en agua salada, secado y exposición intensa a los rayos UV solares.
-
Selección de Material: El hardware marino de primera calidad utiliza acero inoxidable forjado AISI 316 o acero al carbono galvanizado en caliente de grado 50. Los acabados electrogalvanizados se degradan rápidamente en ambientes oceánicos.
-
Durabilidad del Pestillo: Los resortes de torsión dentro del pestillo de seguridad deben usar cable de resorte de acero inoxidable de grado marino pasivado (AISI 302/316). Los resortes de acero al carbono de nivel básico se oxidan y fallan rápidamente, dejando la garganta del gancho sin protección.
-
Interfaz de Correas: Las correas de remolque marinas suelen ser de poliéster de alta tenacidad y trama plana. Los ojos de los ganchos deben estar biselados para evitar que las rebabas en los bordes desgasten la correa durante el lanzamiento y recuperación de la embarcación.
Flotas de Recuperación Comercial y Grúas de Remolque
Las operaciones de remolque industrial y grúas de plataforma operan bajo un alto ciclo de trabajo, remolcando vehículos comerciales con ruedas enrolladas o bloqueadas por pendientes severas.
-
Los sistemas generalmente especifican un gancho de transporte de grado 70 o un grillete de aleación de grado 80, directamente swaged a una cuerda de cable de alta resistencia de 3/8 de pulgada o 7/16 de pulgada.
-
El pestillo de seguridad debe resistir impactos repetidos contra pavimento, grava y cubiertas de plataforma de acero. Los pestillos forjados pesados con alojamientos de resorte empotrados ofrecen una vida útil mucho más larga que los pestillos delgados de acero estampado.

6. Caso de estudio de fabricación: Análisis de causa raíz de fallas en operaciones a baja temperatura
La siguiente investigación de fallas de nuestras instalaciones de pruebas de ingeniería ilustra el riesgo catastrófico de tomar atajos en la química de aleaciones y los regímenes de tratamiento térmico.
Antecedentes del incidente y mecánica de fallas
Un contratista de servicios públicos municipal que operaba en Edmonton, Canadá, experimentó una fractura catastrófica de un gancho durante una operación de recuperación bajo cero. La temperatura ambiente era de -28 °C (-18,4 °F). Un camión de servicio de servicios públicos se había salido de una carretera de acceso de servicio helada y estaba siendo recuperado mediante un cabrestante hidráulico montado en un camión que utilizaba una línea sintética de 3/8 de pulgada.
Cuando la tensión de la línea alcanzó un estimado de 6,800 libras (30,2 kN), muy por debajo del Límite de Carga de Trabajo (WLL) declarado de 12,000 libras (53,4 kN) del gancho, el gancho de grillete se hizo añicos a lo largo de la curvatura principal de la copa. El desprendimiento repentino proyectó el conjunto de cuerda sintética hacia la guía del cabrestante. Afortunadamente, el amortiguador de línea detuvo el herraje, evitando lesiones al operador. Los componentes fracturados fueron puestos en cuarentena y enviados a nuestro laboratorio para un análisis metalúrgico de causa raíz de fallas (RCFA).
Hallazgos del laboratorio forense
-
Examen visual y macroscópico: La superficie de fractura presentó una apariencia cristalina plana y altamente reflectante, sin acortamiento ni adelgazamiento de la sección transversal. Las marcas de espiga apuntaban directamente a un sitio de iniciación a lo largo del perímetro de tensión exterior de la curva del gancho. La ausencia de labios de cizallamiento confirmó una fractura de clivaje transgranular frágil e instantánea.
-
Análisis químico espectrográfico: La espectroscopia de emisión óptica (OES) reveló que la composición de la aleación se desviaba significativamente de las especificaciones estándar de la aleación Grado 80:
-
Carbono (C): 0.48% (Excesivamente alto para aleación de alto impacto, promoviendo estructuras frágiles)
-
Manganeso (Mn): 0.65%
-
Cromo (Cr): 0.15% (Déficit severo de trazas en comparación con la especificación 4140 de 0.80–1.10%)
-
Molibdeno (Mo): 0.02% (Casi omisión total en comparación con la especificación 4140 de 0.15–0.25%)
-
Fósforo (P) y Azufre (S): 0.042% y 0.038% (Altas concentraciones de impurezas)
-
Conclusión: El proveedor utilizó chatarra de acero al carbono sin refinar y barato en lugar de la aleación AISI 4140 especificada, confiando en un alto contenido de carbono para simular la resistencia a la tracción mientras reducía la tenacidad a la fractura.
-
-
Análisis de dureza y microestructura: El pulido metallográfico y el grabado con Nital de 2% revelaron una estructura granular de martensita y perlita gruesa, sin temple. Las encuestas de microdureza mostraron una variación significativa, que va desde 44 HRC cerca de la superficie hasta 24 HRC en el núcleo, indicando un temple inadecuado e inconsistente y un ciclo de revenido omitido.
-
Pruebas de impacto Charpy V-Notch (CVN): Las muestras secundarias cortadas del vástago del gancho intacto fueron sometidas a pruebas CVN según ASTM E23 a -20°C. Los especímenes entregaron una energía de impacto promedio de solo 8.2 Julios (6.0 ft-lbs). En contraste, el acero aleado AISI 4140 correctamente templado y revenido garantiza una tenacidad a impacto superior a 45 Julios a temperaturas iguales.
Lecciones de remediación y cadena de suministro
Esta falla expuso tres fallos fatales en la adquisición:
-
Confiar en certificados de prueba de materia prima genéricos proporcionados por una fundición de segundo nivel sin verificación en laboratorio de terceros.
-
Omitir las especificaciones de tenacidad en Charpy V-Notch a temperaturas bajo cero en los documentos originales de RFQ.
-
No auditar los registros automáticos de tratamiento térmico continuo del proveedor.
El contratista municipal actualizó sus estándares de adquisición de inmediato: todo el hardware de cabrestante futuro debe requerir Informes de Prueba de Materiales 3.1, verificación química específica por lote, validación CVN a -20°C y construcción forjada en matriz cerrada.
7. Aseguramiento de la Calidad, Protocolos de Prueba y Normas Internacionales
Las compras comerciales exigen un cumplimiento riguroso con los marcos de prueba internacionales para prevenir fallos en campo y defenderse contra reclamaciones de responsabilidad del producto.
Marcos Regulatorios y de Rigging Autoritativos
Los regímenes de prueba comerciales están gobernados por normas internacionales establecidas:
-
Sociedad Americana de Pruebas y Materiales: Los parámetros de tracción, rendimiento y elongación se definen de acuerdo con ASTM A370, que especifica métodos estándar de prueba mecánica para productos de acero. Los criterios de dureza a temperaturas bajo cero deben verificarse utilizando las directrices de impacto Charpy definidas en ASTM E23.
-
Organización Internacional de Normalización: Los criterios de forja, factores de seguridad y requisitos de pruebas dinámicas deben hacer referencia a ISO 7597, que regula ganchos de elevación de acero forjado con punta y ojo para componentes de Grado 8.
-
Guía de Ingeniería Industrial: El diseño del gancho, los criterios de carga y los intervalos de inspección deben conformarse a las recomendaciones de la Sociedad de Ingenieros Mecánicos, particularmente los marcos de seguridad en ASME B30.10: Ganchos.
Inspección No Destructiva: Pruebas de Partículas Magnéticas y Penetrantes Líquidos
Las fisuras sub-superficiales y las grietas por estrés que atraviesan la superficie son invisibles a simple vista. Los planes de calidad robustos en fábrica incluyen Pruebas No Destructivas (NDT):
-
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits El estándar de oro para ganchos forjados ferromagnéticos. El gancho se magnetiza mientras partículas de hierro fluorescentes suspendidas en líquido bañan sus superficies. Bajo luz ultravioleta (UV), la fuga de flujo magnético revela instantáneamente solapes de forja, grietas por temple y costuras. Las órdenes de compra de alta fiabilidad especifican MPI fluorescente húmedo según ASTM E1444 en una base 100% o un plan de muestreo AQL Nivel II verificado.
-
Inspección por Penetrantes Líquidos (LPI): Utilizado para ganchos de acero inoxidable austenítico de grado marino (por ejemplo, AISI 316). El tinte fluorescente penetra en fisuras superficiales, se limpia con un paño y se extrae con un agente desarrollador en polvo para resaltar microdefectos.
[Experiencia en Fábrica en Campo I: Trampas de Defectos en Inspección por Partículas Magnéticas Húmedas]
Durante una producción de 15,000 unidades de ganchos de recuperación de pasador de 3/8 de pulgada en nuestra fábrica, nuestra estación de control de calidad observó un aumento repentino en las tasas de rechazo durante la inspección MPI fluorescente húmeda post-temple. Aproximadamente 4.2% de piezas mostraron indicios recurrentes de grietas longitudinales en la superficie a lo largo del radio interno del tenedor del pasador.

El análisis de herramientas y metalografía rastreó la causa raíz hasta el desgaste de la herramienta de fresado del ranurado del pasador. En lugar de cortar limpiamente el acero annealed, la herramienta desgastada desgarró la micro-superficie, creando micromuescas de menos de 0.05 mm de profundidad. Cuando los ganchos pasaron por el temple de polímero, el choque térmico concentrado en estas grietas provocó grietas de temple martensítico localizadas.

Inmediatamente revisamos nuestro Procedimiento Operativo Estándar interno: las herramientas de corte de la broca deben inspeccionarse y afilarse después de cada 1,200 ciclos, y añadimos un pass de chaflán en la esquina de 0.5 mm antes del tratamiento térmico. La tasa de fallos bajó inmediatamente a cero.
Pruebas Destructivas: Carga de Prueba, Rotura Última y Fatiga Cíclica
Las inspecciones no destructivas confirman la uniformidad estructural; las pruebas destructivas confirman los límites de rendimiento en condiciones reales.
-
Pruebas de carga de prueba: Cada lote de producción debe someterse a una prueba de carga de prueba—normalmente 2.0 a 2.5 veces el Límite de Carga de Trabajo (WLL). La máquina aplica la tensión durante un período de retención de 10 a 30 segundos. Las verificaciones dimensionales post-prueba deben mostrar una deformación permanente medible cero en toda la apertura de la garganta.
-
Prueba de rotura por tracción máxima: Las muestras sacrificadas de cada lote maestro de fundición se someten a destrucción en bancos de ensayo de tracción calibrados. El conjunto debe alcanzar su factor de seguridad de diseño—normalmente 4:1 o 5:1 para recuperación de vehículos comerciales, y hasta 6:1 para formatos de elevación con clasificación de sobrecarga—antes de fallar.
-
Prueba de fatiga cíclica: Los ganchos se someten a evaluación de fatiga de alto ciclo, oscilando entre 0.5x y 1.5x WLL a 2 a 4 Hz durante un mínimo de 20,000 ciclos continuos. Esto verifica la iniciación de microfisuras a lo largo de la espina exterior y el muñón del pasador de la horquilla.
Pruebas de acabado superficial y corrosión ambiental
Los ganchos montados en parachoques de vehículos, remolques comerciales y rampas marinas operan en entornos adversos. Los acabados estándar incluyen:
-
Recubrimiento en polvo de alto brillo: Resistente y a prueba de impactos, pero los escombros de la carretera pueden astillar el recubrimiento, permitiendo que la sal de la carretera se filtre por debajo y corroe el sustrato sin ser visto.
-
Recubrimiento electroquímico catabótico (KTL/E-Coat): Recubrimiento orgánico basado en inmersión que cubre todos los recesos internos, orificios y roscas con un espesor uniforme a nivel micrométrico. Sirve como una imprimación anticorrosiva ideal bajo recubrimientos en polvo.
-
Electrogalvanizado y recubrimiento de zinc-níquel: Frecuentemente seleccionado para pasadores de carga y pestillos de seguridad. Los recubrimientos de zinc-níquel de alta especificación (ZnNi 12-15%) pueden soportar más de 1,000 horas de exposición a niebla salina neutra según ASTM B117 antes de mostrar óxido rojo, superando ampliamente los acabados de zinc transparente estándar.
[Experiencia en campo de fábrica II: Fallos por corrosión por niebla salina en pasadores de carga con chavetero plateados]
Una vez auditamos una serie de devoluciones de garantía en campo que involucraban pasadores de chavetero atascados en
ganchos de recuperación con zinc recubierto en municipios costeros. Los pasadores se atascaban
dentro de las orejas del chavetero del gancho en menos de seis meses desde su despliegue.

Probando los pasadores de carga suministrados por el fabricante según las normas ASTM B117 de corrosión por niebla salina, apareció
óxido rojo después de solo 96 horas. El proveedor había aplicado un recubrimiento electroquímico de zinc brillante sin hexavalente barato
(5 a 8 micrones de espesor) y omitió el horneado para evitar la fragilización por hidrógeno, dejando los pasadores de 40Cr
hardened susceptibles a la grieta por corrosión bajo tensión.

Resolvimos esto en todas las series de producción posteriores adoptando un proceso de electrochapado de zinc-níquel de 12 micrones
seguido de un sellado con cromato trivalente y un horneado de desfragilización inmediato de 4 horas a 200°C. En las pruebas de calificación ASTM B117 posteriores,
los pasadores superaron las 1,200 horas de exposición continua sin productos de corrosión blancos o rojos, eliminando completamente las reclamaciones de pasadores atascados en campo.
8. Listas de verificación de compras, Especificaciones técnicas y Optimización de RFQ
Las órdenes de compra vagas generan fallos en campo. Los equipos de adquisición deben traducir los requisitos de la aplicación en parámetros explícitos y medibles para garantizar entregas limpias y consistentes por parte del proveedor.
Parámetros de ingeniería: Límite de carga de trabajo (WLL) vs. Resistencia mínima de ruptura (MBS)
-
Límite de carga de trabajo (WLL): La carga estática máxima absoluta que el fabricante permite que soporte el hardware durante el servicio regular. Incluye un factor de seguridad diseñado.
-
Resistencia mínima de ruptura (MBS): La fuerza de tracción mínima en la que se garantiza que el componente cederá y se romperá durante una prueba destructiva.
-
Factor de seguridad de diseño: La proporción numérica de MBS a WLL:
Factor de diseño = \frac{\text{MBS}}{\text{WLL}}En operaciones comerciales de recuperación con cabrestantes, esta proporción suele estar entre 3.5:1 y 5:1. Las aplicaciones comerciales de izado exigen una proporción obligatoria de 5:1 o 6:1 ratio.
Lista de verificación para la verificación de auditoría de fábrica para equipos de adquisición B2B
Antes de emitir una orden de compra de herramientas a cualquier posible fábrica de fabricación de hardware, complete esta lista de verificación de verificación en sitio:
-
[ ] Capacidades de la planta de forja: ¿La instalación opera martillos hidráulicos de caída en caliente de matriz cerrada o prensas automáticas de tornillo, o subcontratan la forja de lingotes a talleres de martillos de terceros?
-
[ ] Seguimiento de Vida de Herramientas y Troqueles: ¿Cuál es el intervalo de reemplazo para impresiones de forja? (Los troqueles desgastados producen líneas de rebaba sobredimensionadas, perfiles de pasador fuera de centro y variaciones en la sección transversal estructural).
-
[ ] Trazabilidad del Tratamiento Térmico: ¿Utiliza la tienda de tratamiento térmico hornos de cinta de malla continua con registro automatizado de datos de temperatura en zonas, o pozos de baño de sal por lotes manuales y dependientes del operador?
-
[ ] Controles del Medio de Templado: ¿Se monitorean las temperaturas de templado en polímero/aceite, las tasas de agitación y la limpieza del fluido con gráficos SPC documentados?
-
[ ] Infraestructura de Pruebas Internas: ¿La planta cuenta con una cama de tracción calibrada (capacidad mínima de 500 kN), un péndulo de impacto CVN, espectrómetros de emisión óptica y estaciones MPI certificadas?
-
[ ] Marcajes de Trazabilidad: ¿Puede el proveedor forjar o estampar códigos de seguimiento de lote limpios, permanentes, en la espina del componente, incluyendo grados de acero y clasificaciones WLL?
-
[ ] Configuración de Durabilidad de Pestillos: ¿Están los pestillos de seguridad estampados en acero de resorte pesado (espesor ≥ 1.8 mm) con resortes de torsión de acero inoxidable y tuercas de bloqueo que no se aflojan en el hardware de retención?
Guía Paso a Paso: Cómo Escribir una Especificación de Orden de Compra a Prueba de Aire
Para prevenir la pérdida de calidad en la cadena de suministro y rechazar entregas no conformes, utiliza este marco de redacción paso a paso:
PASO 1: Definir la Calidad del Material, la Química de la Aleación y el Método de Producción
  └── Acción: Especificar acero aleado forjado en matriz cerrada AISI 4140, 4340 o 35CrMo según ASTM A521.
  └── Regla: Prohibir explícitamente la fundición, soldadura o chatarra de acero al carbono sin verificación previa.

PASO 2: Fijar las Propiedades Mecánicas Objetivo y el Tratamiento Térmico
  └── Acción: Especificar condición Templada y Revenida a 28-34 HRC.
  └── Regla: Charpy V-notch obligatorio: Promedio >= 42 Julios a -20°C según ASTM E23.

PASO 3: Establecer Métricas de Carga Precisas y Factores de Seguridad
  └── Acción: Indicar WLL requerido (por ejemplo, 12,000 libras) y Factor de Diseño mínimo (por ejemplo, 4:1).
  └── Regla: Especificar que lotes de 100% deben pasar la prueba de carga de 2.0x WLL sin deformación permanente.

PASO 4: Establecer Criterios NDT y Umbrales de Aceptación/Rechazo
  └── Acción: Especificar MPI fluorescente húmedo según ASTM E1444 en un plan de muestreo AQL Nivel II.
  └── Regla: Indicación lineal cero o grietas en raíces de silla, cuello o pasador.

PASO 5: Definir Pasivación de Superficie, Color y Especificaciones de Recubrimiento
  └── Acción: Detallar pre-tratamiento (fosfato de zinc o recubrimiento E) + espesor de recubrimiento en polvo (80-120 um).
  └── Regla: Exigir resistencia a niebla salina neutra >= 720 horas según ASTM B117 sin óxido rojo.

PASO 6: Prescribir Trazabilidad, Certificación y Embalaje de Envío
  └── Acción: Mandatar marcas forjadas en relieve o en relieve: Logotipo de la marca, WLL, grado, código de lote.
  └── Regla: Cada envío debe incluir un Certificado de Inspección EN 10204 Tipo 3.1.
Plantilla de Hoja de Especificaciones Completa
Incorpora esta matriz directamente en tus paquetes de Solicitud de Cotización (RFQ) y acuerdos de suministro de fabricación:
ESPECIFICACIÓN DE ADQUISICIONES DE INGENIERÍA: GARRA DE GARRA DE GRILLETE PESADA
CÓDIGO DE ESPECIFICACIÓN: WH-G80-HEAVY-REV3
1.0 MATERIAL Y FABRICACIÓN
    1.1 Proceso de fabricación: Forjado en matriz cerrada. Prohibido el fundido.
    1.2 Química de la aleación: AISI 4140 / 35CrMo conforme a ASTM A29.
    1.3 Estructura del grano: Alineación continua e ininterrumpida del grano longitudinal.
    1.4 Tamaño del grano: ASTM No. 5 o más fino según ASTM E112.

2.0 REQUISITOS MECÁNICOS
    2.1 Límite de carga de trabajo (WLL): 12,500 libras (55.6 kN).
    2.2 Resistencia mínima a la rotura (MBS): 50,000 libras (222.4 kN).
    2.3 Factor de diseño: margen de seguridad mínimo de 4:1.
    2.4 Rango de dureza: 28 a 34 HRC en toda la sección transversal del núcleo.
    2.5 Tenacidad a impacto subcero: >= 42 Julios a -20°C (Charpy V-Notch, ASTM E23).

3.0 TRATAMIENTO TÉRMICO Y PREPARACIÓN DE SUPERFICIE
    3.1 Tratamiento térmico: Templado y revenido continuos (austenizado a 860°C, revenido a 600°C).
    3.2 Rugosidad superficial: Radio interno de cuenco y silla Ra <= 1.6 um (Ra = 12%) según ASTM B841; resistencia a niebla salina ASTM B117 mínimo 1000 horas.

4.0 GARANTÍA DE CALIDAD E INSPECCIÓN DE LOTE
    4.1 Inspección por partículas magnéticas fluorescentes húmedas: 100% según ASTM E1444. No se permiten grietas.
    4.2 Validación de carga de prueba: Aplicar 2.0x WLL durante 15 segundos. Sin elongación permanente de la garganta (tolerancia <= 0.2 mm).
    4.3 Frecuencia de destrucción: 1 unidad por cada 1,000 piezas o 1 por lote de tratamiento térmico probado hasta la falla.
    4.4 Documentación: Certificado de prueba de material EN 10204 Tipo 3.1 entregado con cada lote de producción.

5.0 MARCADO Y Trazabilidad
    5.1 Identificación forjada: El cuerpo del gancho debe presentar marcas forjadas legibles: [LOGO DEL COMPRADOR] [CLASIFICACIÓN WLL] [GRADO 80] [CÓDIGO DE LOTE DE CALOR].
    5.2 Pasador de pasador: Estampado con el número de lote de calor correspondiente.
Al crear catálogos de hardware de campo, los compradores deben revisar nuestra guía sobre los protocolos de reemplazo de ganchos de cabrestante y los criterios de retiro para capacitar a las redes de distribuidores y operadores de flotas sobre los umbrales de desgaste adecuados.
9. Lista de Verificación Integral de Resolución de Problemas y Sourcing
Utilice esta matriz de comparación para evaluar su base de proveedores existente o seleccionar nuevos socios de fabricación durante auditorías programadas en la fábrica:
| Parámetro de Auditoría | Señal de Advertencia (Alto Riesgo de Fallo) | Aceptable (Grado Comercial) | Mejor en su Clase (OEM de Nivel 1) |
| Método de Fabricación | Acero fundido o forjado en martillo de marco abierto no verificado | Forjado en caída en matriz cerrada con líneas de rebaba recortadas visibles | Forjado en caída en matriz cerrada controlada por computadora con calentamiento por inducción automatizado |
| Metallurgia Base | Chatarra de acero al carbono sin refinar (Q235, altas inclusiones P/S) | Acero estructural de carbono con manganeso AISI 1045 o básico | Acero de aleación certificado AISI 4140, 4340 o 35CrMo degasificado por vacío |
| Ductilidad a impacto | No probado; fallo frágil observado a temperaturas ambiente | Pruebas de impacto solo a temperatura ambiente (> 27 J a 20°C) | Rendimiento garantizado en Charpy V a temperaturas bajo cero (> 42 J a -20°C o -40°C) |
| Detección de grietas por Ensayo No Destructivo (END) | Inspección visual humana bajo iluminación ambiental de fábrica | Verificación puntual con MPI en polvo seco (Nivel AQL IV) | Inspección con partículas magnéticas fluorescentes húmedas 100% bajo luz UV |
| Acabado anticorrosivo | Pintura en spray decorativa delgada o zincado por chorro (< 5 µm) | Recubrimiento en polvo comercial estándar o galvanizado por inmersión en caliente | Zinc-Níquel (ZnNi) o imprimación E-coat + recubrimiento en polvo de poliéster arquitectónico estabilizado con UV |
| Herrajes | Pestillo estampado débil (< 1.0 mm); resorte de torsión de carbono básico | Pestillo estampado de 1.5 mm; resorte de alambre musical zincado | Pestillo de calibre pesado (>= 2.0 mm) con resorte de acero inoxidable AISI 302/316 y tuerca de seguridad de nylon |
| Documentación de Mill | Deslizamiento interno genérico de fábrica sin seguimiento de lote | Declaración de conformidad genérica EN 10204 Tipo 2.2 | Certificados de prueba específicos de lote EN 10204 Tipo 3.1 vinculados directamente a códigos estampados |
Para construcciones fuera de carretera con múltiples vehículos, combina esta lista de verificación con nuestro análisis profundo sobre accesorios sintéticos para cabrestantes y hardware de protección de cuerda para crear paquetes de recuperación bien equilibrados y de alto rendimiento.
10. Preguntas Frecuentes (FAQ)
¿Cómo atar la cuerda del cabrestante al gancho?
Las líneas sintéticas del cabrestante nunca deben asegurarse a un gancho usando nudos de fricción como la soga de ballesta, el medio nudo o el nudo cuadrado. Los nudos estándar pueden reducir la resistencia de rotura de la cuerda en un 30% a un 50% debido a radios de curvatura ajustados y cizalladura entre hilos. El método correcto y aprobado por la industria es un ojo cosido: pasa la línea sintética alrededor de un casquillo tubular metálico o compuesto reforzado usando un cosido australiano Brummell o un cosido de cola enterrada larga (mínimo 72 veces el diámetro de la cuerda en longitud de enterramiento). Una vez cosido, conecta el ojo protegido por casquillo directamente al pasador de la horquilla del gancho o usa un enlace de conexión intermedio con capacidad de carga.
¿Cómo sujetar un gancho a un cable de cabrestante?
Para sujetar un gancho tipo horquilla a un cable de acero del cabrestante, usa una terminación de ojo reforzada con un casquillo de acero de calibre pesado interno. La anilla debe ser remachada con una funda de cobre o acero extruido en frío usando una prensa hidráulica industrial, o asegurada con clips de cable de acero forjados a presión según las especificaciones (asegurando que la montura quede sobre el extremo activo de la cuerda). Coloca la anilla reforzada con casquillo dentro de la horquilla del gancho, inserta el pasador de horquilla de aleación tratado térmicamente a través de ambas orejas y asegura el pasador con el pasador de seguridad suministrado, doblando sus púas hacia atrás para evitar que se salga.
¿Cómo sujetar un gancho a un cable de cabrestante de forma segura sin herramientas especializadas?
Si no hay equipo de remachado disponible en el campo, usa grilletes de tornillo de acero forjados o clips de cuerda de acero forjados combinados con un casquillo de acero de alta resistencia. Cuando uses clips de cuerda, recuerda siempre: “Nunca amarrar un caballo muerto.” La U-bolt debe colocarse sobre el extremo muerto (cortado) del cable, y la montura forjada debe descansar contra la parte activa (que soporta la carga). Aplica al menos tres clips espaciados uniformemente a seis diámetros de cuerda de distancia, aprieta las tuercas en orden alterno según las libras-pie recomendadas por el fabricante y verifica el torque de sujeción después de la tensión inicial. Nunca sujetes un gancho abierto directamente alrededor de un lazo de cable sin casquillo.
¿Cómo sujetar un cable de cabrestante a un gancho usando un gancho de ojo estándar?
Los ganchos de ojo tienen un lazo forjado completo e ininterrumpido en el vástago, que no puede montarse directamente sobre un casquillo de cable cerrado. Para sujetar un gancho de ojo, usa un enlace de conexión mecánico intermedio (como un enlace de acoplamiento/gancho de aleación de grado 80/100) o un grillete de anclaje con tornillo de capacidad nominal. Pasa el cuerpo del grillete a través del ojo del casquillo del cable, pasa el pasador del grillete a través del ojo del gancho y aprieta el pasador de forma segura. Si lo usas en recuperación dinámica de vehículos, afloja el tornillo de la horquilla un cuarto de vuelta para evitar que la presión lo bloquee, o asegura el pasador con alambre de seguridad a través del agujero para evitar que se salga.
¿Qué es una correa de gancho de cabrestante Can-Am y por qué es necesaria en vehículos utilitarios?
Una correa de gancho de cabrestante Can-Am —que a menudo se llama correa de tracción para gancho de cabrestante— es una correa de nylon o poliéster de alta visibilidad, unida directamente a la garganta o al ojete del gancho. Proporciona al operador un agarre seguro y dedicado para la mano al tirar del gancho desde la guía de cable o al enrollar el cable de nuevo en el tambor bajo tensión ligera. Sujetar el cuerpo del gancho o el cable directamente conlleva riesgos de lesiones graves por aplastamiento o pellizco si el interruptor remoto se atasca o el motor del cabrestante tira de los dedos del operador hacia los rodillos de la guía.
11. Resumen de Sourcing de Conclusión
La adquisición de ganchos de cabrestante de grado industrial requiere un ojo disciplinado para la metalurgia, los procesos de fabricación y pruebas de verificación rigurosas. Los ingenieros de sourcing y los gerentes de categoría de hardware que eliminan productos fundidos, especifican aleaciones forjadas en cerrado certificadas, requieren pruebas de impacto Charpy a temperaturas bajo cero y aplican planes estrictos de inspección NDT construyen una ventaja competitiva duradera. El hardware de recuperación de alta integridad protege las flotas de vehículos, resguarda las marcas de responsabilidades catastróficas y ofrece un rendimiento confiable de arrastre cuando opera en el límite de la falla estructural.
Guía de Optimización de Enlaces Internos (Para Webmaster)
Por favor, reemplace los # anclajes en el cuerpo del artículo con URLs activas:
-
Anclaje:
amortiguador de cabrestante y equipo de seguridad para cable-> Mapear al artículo de destino:/vehicle-recovery/winch-dampener-safety-guide/ -
Anclaje:
capacidad de carga del grillete de cabrestante vs. grillete de arco-> Mapear al artículo de destino:/rigging-hardware/winch-shackle-vs-bow-shackle-specs/ -
Anclaje:
protocolos de reemplazo de ganchos de cabrestante y criterios de retiro-> Mapear al artículo de destino:/fleet-maintenance/winch-hook-inspection-retirement-standards/ -
Anclaje:
accesorios sintéticos para cabrestantes y hardware de protección de cuerda-> Mapear al artículo de destino:/offroad-recovery/synthetic-winch-accessories-guide/ -
Anclaje:
accesorios para cabrestante(Contextual) -> Mapear al centro de categoría principal:/collections/industrial-winching-accessories/
Palabras clave utilizadas en este artículo
Palabra clave principal:
-
gancho de cabrestante
Palabras clave secundarias:
-
grillete de cabrestante
-
gancho y grillete
-
accesorios para cabrestante
-
gancho de cable de cabrestante
Palabras clave de cola larga:
-
reemplazo del gancho de cabrestante
-
grilletes de cabrestante
-
gancho para cinta de cabrestante
-
gancho de cabrestante sintético
-
correa de cabrestante para barco con gancho de seguridad
-
accesorios de cabrestante sintéticos
-
correa de tracción para gancho de cabrestante
-
gancho para cable de cabrestante