Guide d'approvisionnement et d'ingénierie du crochet de treuil : spécifications, contrôle qualité et gestion des risques de la chaîne d'approvisionnement


Une charge lourde crochet de treuil est souvent considérée comme une marchandise prête à l'emploi, mais elle constitue le seul point critique de défaillance dans tout système de récupération, de traction ou de positionnement de charge. Que ce soit pour l'approvisionnement en matériel pour des flottes de véhicules commerciaux, des remorques utilitaires OEM, des slipways maritimes ou des programmes tout-terrain après-vente, choisir la mauvaise fixation de gréement entraîne des défaillances cinétiques catastrophiques, des réclamations de responsabilité sur le terrain et des dommages coûteux à la marque.
Assurer une crochet de treuil solide et de haute intégrité.
nécessite bien plus que de faire correspondre la capacité nominale au poids estimé du véhicule. Les acheteurs professionnels doivent naviguer dans la métallurgie, la mécanique de fracture, les structures de grains formées par forgeage à la presse fermée, les passivations de surface, et le changement constant du marché entre les crochets traditionnels et le gréement à système fermé. Ce manuel technique d'approvisionnement dissèque chaque facteur commercial — du traçage des lots d'acier brut à la rédaction des spécifications du bon de commande (PO) — en équipant les ingénieurs en sourcing mondial et les gestionnaires de catégories de matériel pour sécuriser des composants de récupération sans défaut.
1. Anatomie du crochet de treuil, métallurgie et typologies de conception de base.
Un crochet de treuil transforme la tension de ligne générée par un tambour de treuil en un vecteur de traction contrôlé appliqué à un point d'ancrage. Sa géométrie doit répartir les contraintes de flexion sévères sur un rayon de section transversale variable tout en conservant l'espace de gorge et en sécurisant l'interface de connexion contre tout glissement accidentel.
-
Zones anatomiques critiques L'œillet / Trou de broche :.
-
La jonction de terminaison fixant le crochet à la ligne de récupération. Dans les conceptions traditionnelles, un œillet circulaire accepte un chas de câble ; dans le matériel utilitaire moderne, une interface à goupille héberge une broche de charge usinée sécurisée par une goupille de sécurité ou circlip. Cette région supporte des contraintes combinées sévères de cisaillement, de charge en compression et de tension cyclique en anneau. La selle (cou) :.
-
La courbe structurelle qui transitionne la traction de la ligne dans le corps principal du crochet. Des rayons de filet de transition inadéquats ici créent des concentrations de stress aiguës qui déclenchent des micro-fissures de fatigue sous des charges cinétiques pulsantes. Le bol (courbure) :.
-
Le rayon intérieur porteur de charge où le sangle, la courroie ou la broche de manille repose. Une géométrie de bol large et lisse réduit la pression de contact localisée (stress Hertzien) sur le matériel en contact et empêche le pincement sévère qui dégrade les sangles en fibres synthétiques. L'ouverture de la gorge :.
-
La distance claire entre la pointe et la selle. Elle doit être suffisamment large pour accueillir des points de gréement standard sans forcer le cantonnement, tout en étant assez étroite pour préserver la rigidité de la gorge contre la déflexion latérale sous charge. L'ensemble de loquet de sécurité :.
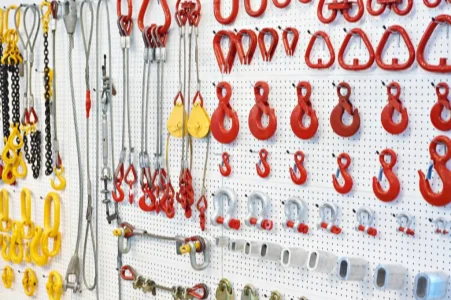
Explorer-le-monde-de-l'équipement-de-levage
Le mécanisme de retenue couvrant l'ouverture de la gorge. Les normes commerciales modernes dictent des loquets à ressort estampés ou moulés, à haute jauge, conçus pour empêcher tout déchaînement accidentel des lignes lorsque la tension est relâchée.
Fondations métallurgiques : Grades d'acier au carbone vs. aciers alliés.
-
Acier au carbone (par exemple, AISI 1045 / ASTM A521 Classe C) Typiquement utilisé pour des treuils légers, agricoles ou commerciaux d'entrée de gamme. Bien qu'économique et ductile lorsqu'il est normalisé, il nécessite une masse physique importante pour atteindre des limites de charge de travail acceptables (LCT). Il présente des seuils de déformation inférieurs et une ténacité moindre à des températures sub-zéro.
-
Acier allié à haute résistance (par exemple, 35CrMo, 40Cr, AISI 4140, AISI 4340) Norme pour les pièces forgées de levage de qualité industrielle de grade 80 et de grade 100. L'inclusion de chrome, molybdène et nickel favorise une trempe en profondeur lors du traitement thermique. Ces alliages offrent des résistances à la traction supérieures à 800 à 1000 MPa, permettant des profils de crochet compacts qui conservent une grande ténacité à la rupture (valeurs Charpy à encoche V > 42 Joules à -20°C).
-
Acier inoxydable de qualité marine (par exemple, 316 / 316L moulé/forgé) Précisé lorsque l'exposition continue aux embruns marins, aux environnements salins et aux lavages chimiques est non négociable. L'acier inoxydable offre une résistance exceptionnelle à la corrosion grâce à son film de surface passif à base d'oxyde de chrome. Cependant, ses résistances à la traction brute et à la limite d'élasticité sont inférieures à celles de l'acier d'alliage structurel de grade 80 trempé et revenu, nécessitant des sections transversales plus épaisses pour des résistances équivalentes.
Architectures de crochet : goupille, œil, et auto-verrouillant
Le choix de la configuration structurelle appropriée influence la main-d'œuvre d'installation, la maintenance sur site et la sécurité de fonctionnement à long terme :
-
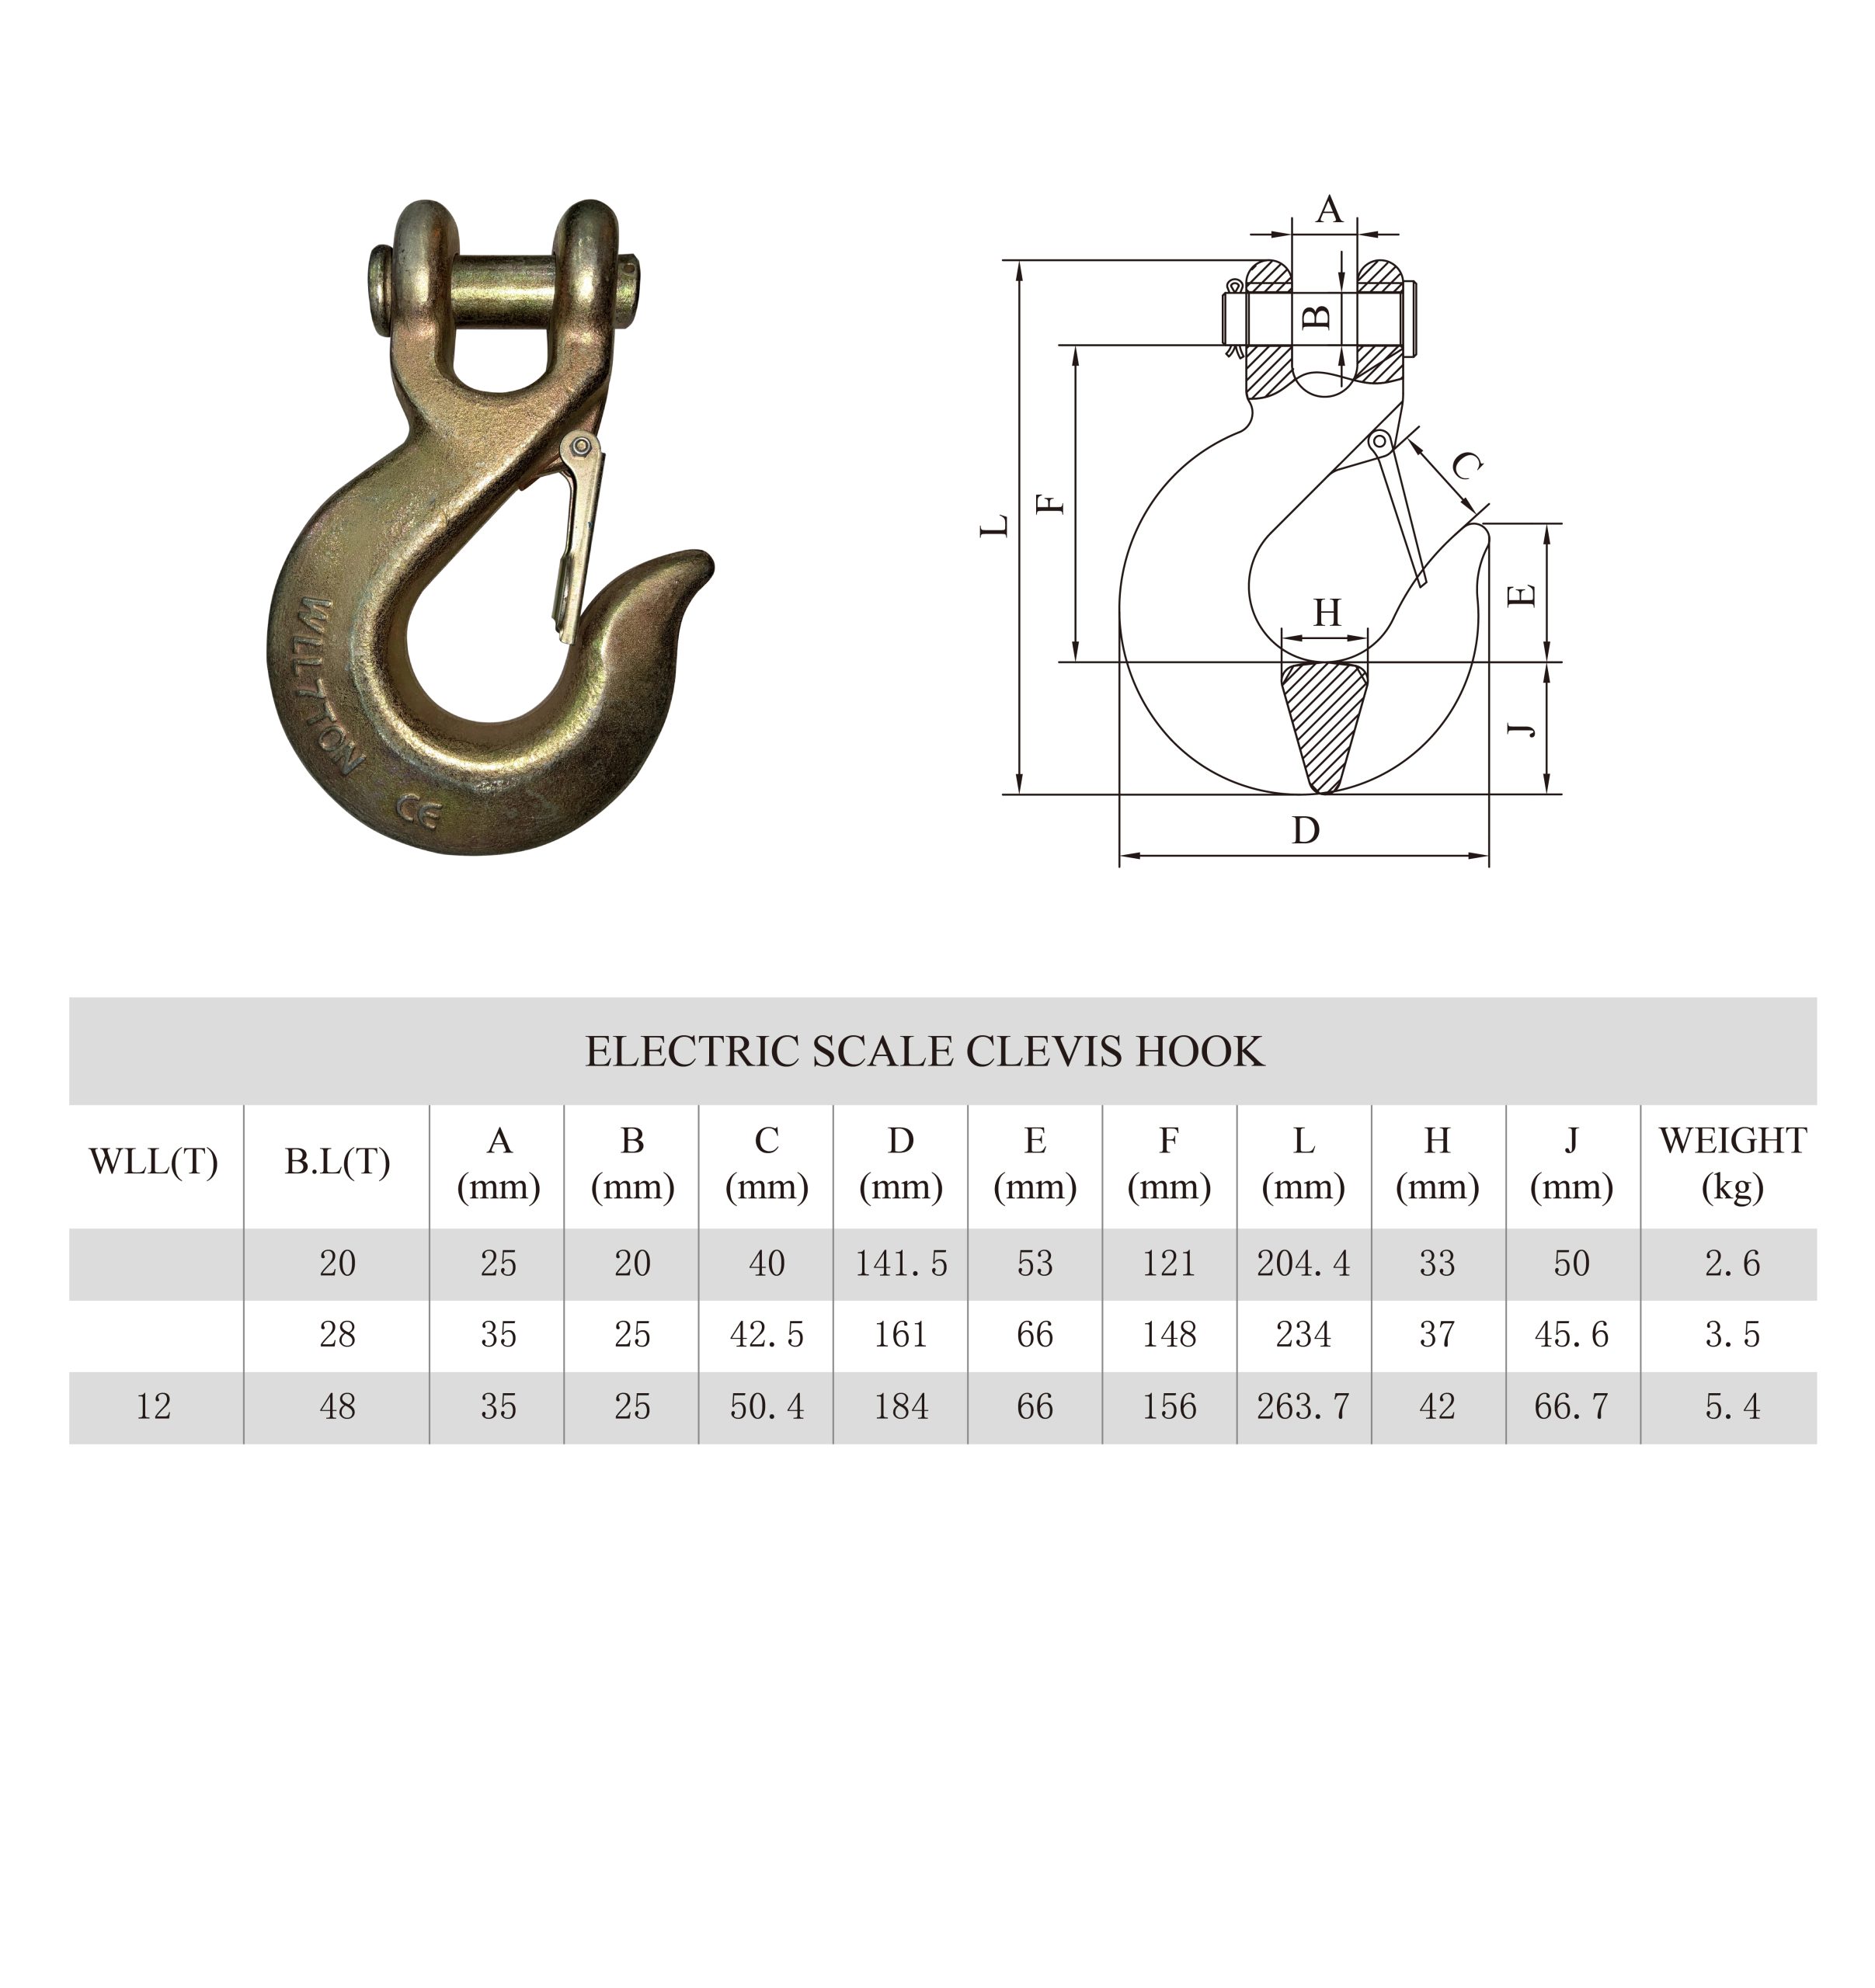
Crochets de treuil à œil de bougie : Le crochet à œil intégré possède une base bifurquée tenant une goupille de charge en alliage usinée avec précision, maintenue par une goupille cotter. Il se connecte directement à l'œil de la manille de un crochet de câble de treuil assemblage ou ligne synthétique sans lien de jonction intermédiaire. Elle simplifie les remplacements de ligne sur le terrain, ce qui en fait le format OEM dominant pour les treuils de récupération de véhicules.
-
Crochets de treuil pour œil : Présente une boucle intégrale, forgée en un seul morceau, au talon du crochet. Un crochet à œil nécessite un élément de jonction mécanique externe—tel qu’un maillon à marteau de grade 80 (lien de connexion) ou un manille à vis—pour s’accoupler avec des extrémités de câble en boucle. Bien que moins aérodynamique pour les guides-câbles standard de véhicule, les crochets à œil éliminent le mode de défaillance par cisaillement simple d’un goupille à épaulement et permettent une articulation accrue selon plusieurs axes.
-
Crochets à verrouillage automatique : Très apprécié dans la levage industriel et le treuillage intensif. Lorsque la charge en tension soulève la boule de crochet, le mécanisme de verrouillage intégré tourne pour se fermer et s’enclenche automatiquement dans une cavité encastrée à l’extrémité du crochet. Le verrou ne peut pas s’ouvrir sous tension de ligne, éliminant ainsi les défaillances causées par les cycles de jeu dynamique. Les crochets à auto-verrouillage ont un coût unitaire plus élevé et ajoutent du poids à l’extrémité du câble, mais maximisent la sécurité en cas de défaillance.
2. Performance dynamique : Crochet de câble de treuil contre systèmes de crochet de treuil en synthétique
Une ligne de récupération n'est aussi fiable que la fixation terminale conçue pour la maintenir. Les câbles en acier et les lignes synthétiques en polyéthylène à très haute masse moléculaire (PEVM) imposent des exigences mécaniques et environnementales fondamentalement différentes au matériel terminal.
Mécanique de la suspension de câble en acier
Câble en acier au carbone galvanisé ou brillant de qualité aéronautique (généralement en configurations 7×19 ou 6×36 IWRC) fonctionne avec une rigidité en boucle élevée et une capacité importante de stockage d'énergie élastique. Lorsqu'il est équipé d'un système traditionnel crochet pour câble de treuil applications, la surface de contact entre la chape en acier en forme de larme du câble métallique et la goupille de la boucle du crochet concentre d'énormes forces de cisaillement sur une petite zone de contact.
Les câbles en acier peuvent tolérer des rayons de courbure serrés, des arêtes vives et de petites bavures sur la cuvette de l’anneau sans défaillance structurelle immédiate. Cependant, les câbles en fil métallique sont sujets à la formation de pliures, à l’effilochage des fils et au recul dynamique destructeur (“ fouet du câble ”) si le matériel terminal se fracture sous tension. Le matériel associé au câble en fil doit privilégier une retenue robuste par goupille à épaulement, des dégagements profonds de la gorge et des loquets à ressort capables de retenir un câble rigide qui se détache lorsque la tension de la ligne se relâche momentanément.
Dynamique des lignes synthétiques modernes en UHMWPE
Les lignes synthétiques de treuil fabriquées à partir de fibres HMPE/UHMWPE (par exemple, Dyneema® SK75/SK78) ont révolutionné les opérations de récupération en réduisant la masse de la ligne d’environ 80 % et en atténuant le recul cinétique des projectiles lors des ruptures de ligne. Pourtant, les câbles synthétiques sont très sensibles à la coupe, à la fusion des fibres et à la rupture par friction au niveau de l’interface terminale.
A crochet de treuil synthétique doivent comporter :
-
Rayons internes généreux : Une arête vive ou un profil de selle étroit pince les brins synthétiques, réduisant la résistance à la rupture de la corde via l’effet “ rapport D/d ” (rapport du diamètre de courbure au diamètre de la corde).
-
Finitions de surface ultra-lisses : Alors qu’un crochet en acier forgé standard avec une cuvette forgée ou recouverte de poudre rugueuse suffit pour un chas en acier, les lignes synthétiques exigent des valeurs de rugosité de surface inférieures à Ra 0,8 µm sur toutes les surfaces portantes et de transition pour éviter l’abrasion des fibres entre les brins.
-
Poches de clevis sans bavure : Lorsqu’un œil synthétique se connecte directement sur une goupille de clevis sans un chas de renfort tubulaire, tout jeu de machine-outil ou arête non chanfreinée à l’intérieur de la fourche du clevis peut couper les fibres portantes lors de dizaines de cycles dynamiques.
Matériel de transition : Accessoires de treuil synthétiques
Les flottes commerciales modernes mettent systématiquement à niveau leurs systèmes en câbles en fil vers des ensembles de câbles synthétiques, nécessitant un accessoires de treuil synthétiques. Ceux-ci incluent :
-
Goussets tubulaires à œillets : Œillets en acier à paroi épaisse ou en aluminium anodisé dur pressés à l’intérieur de l’œil tressé de la corde pour éviter qu’il ne se déforme sous la tension maximale de la ligne.
-
Protecteurs et isolateurs de ligne de treuil : Pare-chocs en polyuréthane qui absorbent l’impact lors du winding du crochet contre la poulie de tête, empêchant la surcharge structurelle sur le tambour du treuil et le train de engrenages.
Pour protéger l’intégrité de la fixation lors de cycles fréquents de récupération, les acheteurs se procurent souvent un amortisseur de treuil spécialisé et un équipement de sécurité pour câble afin de prévenir les chocs cinétiques terminaux et prolonger la durée de vie de la corde.
3. Processus de fabrication : Modes de défaillance des pièces forgées vs. moulées
Les défaillances de la fixation se produisent rapidement. Les ingénieurs en approvisionnement doivent comprendre comment les processus de fabrication influencent les modes de défaillance : déformation plastique progressive (sûre) versus fracture fragile soudaine (catastrophique).
Forge à la presse à décharge :
Dans la forge à décharge, un lingot d’acier préchauffé (généralement entre 1150°C et 1250°C) est placé entre des matrices de précision usinées et frappé par des presses mécaniques ou hydrauliques lourdes. Cette déformation mécanique massive réaligne la matrice cristalline interne en un flux de grains continu et directionnel qui suit les contours du profil du crochet.
-
Alignement des grains : Les lignes de grains structuraux s’étendent sans interruption depuis l’œil de montage, le long de la colonne vertébrale extérieure, à travers le bol à fort moment, et jusqu’à la pointe. Cet alignement continu offre une résistance maximale aux impacts dynamiques, aux cycles de fatigue et à la tension en traction.
-
Élimination des défauts : La pression de compression intense élimine la micro-porosité interne, consolide les poches de gaz et garantit une densité uniforme du matériau à travers les sections épaisses et fines.
-
Mode de défaillance : Sous une surcharge extrême, un crochet en alliage forgé, trempé et revenu, se déforme et s’ouvre progressivement au niveau de la gorge. Cette déformation plastique visible avertit les opérateurs de réduire la charge avant que le détachement catastrophique de la ligne ne se produise.
Moulage : Le piège silencieux de l’approvisionnement
Le moulage consiste à introduire du métal en fusion dans des moules en sable, en coquille ou en céramique d’investissement. Bien qu’il permette des géométries complexes et minimise les coûts d’outillage pour des petites séries, il présente de graves responsabilités structurelles dans les équipements de récupération dynamique :
-
Micro-porosité et inclusions : Les gaz emprisonnés, les vides de retrait et les inclusions de slag se rassemblent naturellement dans des sections transversales plus épaisses comme le bol du crochet. Ces vides internes agissent comme des concentrateurs de nervures aiguës.
-
Structures dendritiques fragiles : L'acier moulé refroidit avec une structure de grains dendritiques non directionnelle. En l'absence d'un alignement mécanique continu des grains, il présente une ténacité à l'impact sensiblement inférieure à basse température.
-
Mode de défaillance : Lorsqu'il est soumis à des charges de choc dynamiques (par exemple, arracher un véhicule embourbé), l'acier moulé peut se casser brusquement à des capacités de travail normales sans préalablement s'amincir ou allonger la gorge visible.
Traitement thermique : Trempe et revenu
La forge seule ne garantit pas l'intégrité structurelle. Les composants doivent subir un traitement thermique continu, surveillé par ordinateur :
-
Austénitisation : Chauffer les crochets forgés au-dessus de leur température critique (généralement 850°C–880°C pour les alliages 4140/35CrMo) afin de créer une phase cristalline austénitique homogène.
-
Trempe : Refroidir rapidement l'acier dans des bains de polymère, d'huile ou d'eau agités pour transformer la microstructure en martensite dure et fragile.
-
Revenu : Rechauffer les pièces à une température intermédiaire précise (550°C–650°C) et les maintenir à cette température pendant plusieurs heures. Cela permet de tempérer la structure martensitique, la transformant en sorbite fine et résistante ou en martensite tempérée. Cela équilibre la dureté (généralement 28 à 34 HRC) avec une haute résistance à la traction et une ductilité en impact sévère.
4. Comparaison technique : architectures de levage avec crochet vs. manille
Le secteur de la récupération commerciale évolue vers la treuillage en système fermé (CSW), incitant les acheteurs à évaluer les compromis opérationnels entre ouvert crochet et maillon connexions.
Comparaison d'ingénierie directe
| Paramètre d'ingénierie | Crochet de treuil à épaulement conventionnel | Manille à vis (manille d'ancrage) | Amarrage à boucle fermée / ProLink |
| Topologie de connexion | Gorge semi-ouverte sécurisée par verrou à ressort | Boucle fermée 100% maintenue par une goupille filetée | Montage entièrement captif, goupille interne sur manille |
| Risque de détachement accidentel | Modéré ; le verrou peut échouer ou se plier sous charge latérale | Très faible ; nécessite une rotation manuelle de la goupille | Négligeable ; la ligne de récupération dynamique ne peut pas glisser |
| Limite de charge multi-plan | Très restreint ; la traction hors axe déforme la boucle | Capable d'une traction hors axe de 45° à 90° (avec dégradation) | Confiné à l'axe de manille en ligne |
| Vitesse de déploiement | Extrêmement rapide (enclenchement unique sur l'anneau de récupération) | Plus lent ; nécessite l'enfilage et le dévissage de la goupille | Modéré ; nécessite la connexion d'une manille indépendante |
| Enveloppe / Profil de gréage | Large, asymétrique ; sujet à l'accrochage sur les rochers | Empreinte compacte et équilibrée | Ultra-compact ; s'encastre à fleur dans la gorge de la poupée |
| Indicateurs d'avertissement de défaillance | Déformation visible de l'ouverture de la gorge | Blocage de la goupille, stripage localisé du filetage | Inspection visuelle des contraintes sur le trou de la goupille |
Alors que les crochets ouverts offrent des vitesses de connexion rapides pour les équipes de remorquage et d'utilité, le gréage en système fermé avec un système dédié Manille de treuil ou un support de récupération captif élimine le déroulement accidentel de la ligne. Ceci est particulièrement précieux lors du treuillage sur un terrain accidenté où la tension fluctue dynamiquement. Pour concevoir des kits de récupération équilibrés et multipoints, les acheteurs doivent consulter notre guide technique dédié sur les capacités de charge des manilles de treuil par rapport aux manilles en U.
5. Formats de gréage industriel : sangles, systèmes marins et ensembles de remorquage
Le treuillage commercial va bien au-delà de la récupération standard de véhicules. Les marchés spécialisés exigent des configurations personnalisées, ajustées à des contraintes dynamiques, environnementales et spatiales uniques.
Systèmes de sangles intégrés
Les sangles de récupération en polyester et nylon plates tressées nécessitent des conceptions de crochets spécialisées. Un crochet conventionnel à arche étroite pince la sangle plate, regroupant les brins synthétiques et provoquant une rupture par cisaillement localisée sur les fibres de bord.
-
Crochet de sangle de treuil : Conçu avec une fente de base large, plate et usinée (généralement de 2 pouces à 4 pouces de large) qui supporte la sangle sur toute sa surface latérale. Cette géométrie maintient une charge uniforme sur tous les fils de chaîne de renfort structurels.
-
Sangle de traction du crochet de treuil : Une boucle de sangle en nylon simple, à haute visibilité, attachée à l'œil ou au corps du crochet. Elle offre aux opérateurs une prise en main sûre et antidérapante lors de la manipulation de crochets sous tension, en évitant que les mains ne s'approchent des guides de treuil et des points de pincement.
Systèmes de remorquage marin et de remorque pour bateau
Les environnements marins exposent le matériel de récupération à une corrosion électrochimique agressive. Une sangle de treuil pour bateau avec crochet de sécurité configuration doit résister à des cycles d'immersion dans l'eau salée, de séchage et à une forte exposition aux UV solaires.
-
Choix des matériaux : Le matériel marin de première qualité utilise de l'acier inoxydable forgé AISI 316 ou de l'acier au carbone galvanisé à chaud de grade 50. Les finitions électro-galvanisées se dégradent rapidement dans les environnements océaniques.
-
Durabilité du loquet : Les ressorts de torsion dans le loquet de sécurité doivent utiliser un fil de ressort en acier inoxydable de grade marin passivé (AISI 302/316). Les ressorts en acier au carbone de niveau d'entrée rouillent rapidement et échouent, laissant la gorge du crochet sans protection.
-
Interface de la sangle : Les sangles de remorquage marines sont généralement en polyester tissé plat à haute ténacité. Les œillets du crochet doivent être chambrés pour éviter que les bavures de bord n'usent la boucle de la sangle lors du lancement et de la récupération du navire.
Flottes de récupération commerciale et de dépanneuses
Les remorques industrielles et les dépanneuses à plateau opèrent sous une charge cyclique élevée, tirant des véhicules commerciaux à roues roulées ou verrouillées en montée sévère.
-
Les systèmes spécifient généralement un crochet de transport de grade 70 ou un crochet à goupille en alliage de grade 80, directement serti sur un câble en acier à haute résistance de 3/8 ou 7/16 de pouce.
-
Le loquet de sécurité doit résister aux impacts répétés contre le pavage, le gravier et les plateformes en acier. Les loquets lourds forgés avec des poches de ressort encastrées offrent une durée de vie bien supérieure à celle des loquets en acier estampé fin.

6. Étude de cas de fabrication : Analyse des causes profondes de défaillance en opérations à basse température
L'enquête sur la défaillance suivante de notre centre d'essais d'ingénierie illustre le risque catastrophique de négliger la chimie des alliages et les régimes de traitement thermique.
Contexte de l'incident et mécanique de la défaillance
Un entrepreneur de services publics municipal opérant à Edmonton, au Canada, a subi une fracture catastrophique de crochet lors d'une opération de récupération par temps sub-zero. La température ambiante était de -28°C (-18,4°F). Un camion de service public avait glissé hors d'une route d'accès au service glacée et était en cours de récupération via un treuil hydraulique monté sur camion utilisant une ligne synthétique de 3/8 de pouce.
Lorsque la tension de la ligne a atteint une estimation de 3 068 kg (30,2 kN)—bien en dessous de la limite de charge de travail déclarée de 5 443 kg (53,4 kN)—le crochet à œil a éclaté sur la courbure principale de la cuvette. La déconnexion soudaine a projeté l'ensemble de la corde synthétique vers le guide-câble du treuil. Heureusement, l'amortisseur de ligne a arrêté le matériel, empêchant une blessure à l'opérateur. Les composants fracturés ont été mis en quarantaine et envoyés à notre laboratoire pour une analyse métallurgique de la cause racine de la défaillance (RCFA).
Constatations du laboratoire médico-légal
-
Examen visuel et macroscopique : La surface de fracture présentait une apparence plate, très réfléchissante, cristalline, sans étranglement ni amincissement en section transversale. Des marques en chevron pointaient directement vers un site d'initiation le long du périmètre de tension extérieur de la boucle du crochet. L'absence de lèvres de cisaillement confirmait une fracture fragile transgranulaire instantanée.
-
Analyse chimique par spectrographie : La spectroscopie d'émission optique (OES) a révélé que la composition de l'alliage s'écartait de manière significative des spécifications standard de l'alliage de grade 80 :
-
Carbone (C) : 0,48% (extrêmement élevé pour un alliage à haute résistance, favorisant des structures fragiles)
-
Manganèse (Mn) : 0.65%
-
Chrome (Cr) : 0.15% (Déficit sévère en traces par rapport à la spécification 4140 de 0,80–1,10TP3T)
-
Molybdène (Mo) : 0.02% (Omission quasi totale par rapport à la spécification 4140 de 0,15–0,25TP3T)
-
Phosphore (P) & Soufre (S) : 0.042% et 0.038% (Concentrations élevées d'impuretés)
-
Conclusion : Le fournisseur a utilisé de l'acier au carbone de récupération bon marché et non raffiné au lieu de l'alliage AISI 4140 spécifié, en se fiant à une teneur élevée en carbone pour simuler la résistance à la traction tout en compromettant la ténacité à la fracture.
-
-
Analyse de dureté et microstructure : Le polissage métallographique et la gravure au Nital à 2% ont révélé une structure de grains martensitique et perlitiques grossière, non tempérées. Les enquêtes de micro-dureté ont montré une variation significative, allant de 44 HRC près de la surface à 24 HRC au cœur, indiquant un trempage incorrect et incohérent ainsi qu’un cycle de revenu sauté.
-
Test d'impact Charpy à entaille en V (CVN) : Des échantillons secondaires découpés dans la tige de crochet intacte ont été soumis à un test CVN selon ASTM E23 à -20°C. Les échantillons ont délivré une énergie d’impact moyenne de seulement 8,2 Joules (6,0 ft-lbs). En revanche, l’acier allié AISI 4140 correctement trempé et revenu garantit une ténacité à l’impact supérieure à 45 Joules à des températures identiques.
Remédiation et enseignements de la chaîne d’approvisionnement
Cet échec a révélé trois lacunes fatales en matière d’approvisionnement :
-
Se fier à des certificats d’essai de matière génériques fournis par une fonderie de niveau 2 non vérifiée, sans vérification par laboratoire tiers.
-
Omettre les spécifications de ténacité Charpy V à température sub-zéro dans les documents RFQ originaux.
-
Ne pas auditer les registres automatisés de traitement thermique continu du fournisseur.
Le contractant municipal a immédiatement mis à jour ses normes d’approvisionnement : tout le matériel de treuil futur doit exiger des rapports d’essai de matériau 3.1, une vérification chimique spécifique au lot, une validation CVN à -20°C, et une fabrication en forge à matrice fermée.
7. Assurance qualité, protocoles de test et normes internationales
Les achats commerciaux exigent une conformité rigoureuse aux cadres de test internationaux pour prévenir les défaillances sur le terrain et se défendre contre les réclamations de responsabilité du produit.
Cadres réglementaires et de levage réglementaires et autoritatifs
Les régimes d'essais commerciaux sont régis par des normes internationales établies :
-
Société Américaine pour les Tests et les Matériaux : Les paramètres de traction, de limite d'élasticité et d'allongement sont définis selon ASTM A370, qui spécifie les méthodes d'essais mécaniques standard pour les produits en acier. Les critères de ténacité à température sub-zero doivent être vérifiés en utilisant les directives d'impact Charpy définies dans ASTM E23.
-
Organisation Internationale de Normalisation : Les critères de forgeage, les facteurs de sécurité et les exigences d'essais dynamiques doivent faire référence à ISO 7597, qui régit les crochets de levage en acier forgé avec pointe et œil pour les composants de Grade 8.
-
Guide d'Ingénierie Industrielle : La conception des crochets, les critères de charge et les intervalles d'inspection doivent conformer aux recommandations de la Société Américaine des Ingénieurs Mécaniques, en particulier les cadres de sécurité dans ASME B30.10 : Crochets.
Contrôle Non Destructif : Contrôles par particules magnétiques et par pénétrant liquide
Les fissures sous la surface et les fissures de contrainte visibles en surface sont invisibles à l'œil nu. Les plans de qualité robustes en usine incluent le Contrôle Non Destructif (CND) :
-
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits La norme de référence pour les crochets forgés ferromagnétiques. Le crochet est magnétisé tandis que des particules de fer fluorescentes en suspension dans un liquide baignent ses surfaces. Sous lumière ultraviolette (UV), la fuite de flux magnétique révèle instantanément les joints de forge, les fissures de trempe et les joints de soudure. Les POs de haute fiabilité spécifient un MPI fluorescent humide selon ASTM E1444 sur une base 100% ou un plan d'échantillonnage AQL de niveau II vérifié.
-
Inspection par Pénétrant Liquide (LPI) : Utilisé pour les crochets en acier inoxydable austénitique de grade marin (par exemple, AISI 316) non ferromagnétique. Le colorant fluorescent pénètre dans les fissures de surface, est essuyé, puis extrait avec un agent de développement en poudre pour mettre en évidence les micro-fissures.
[Expérience en usine sur le terrain I : Détection des défauts par inspection par particules magnétiques humides]
Lors d'une production de 15 000 unités de crochets de récupération à œil de 3/8 de pouce dans notre usine, notre station QA a observé une augmentation soudaine du taux de rejet lors de l'inspection MPI fluorescent humide après trempe. Environ 4,2% de pièces présentaient des indications récurrentes de fissures longitudinales en surface le long du rayon intérieur de la fourche du crochet.

L’analyse des outils et la métallographie ont identifié la cause principale dans l’usure de l’outil de fraiseuse de la rainure de la fourche. Au lieu de couper proprement l’acier annealed, la fraise usée avait déchiré la micro-surface, créant des micro-notches de moins de 0,05 mm de profondeur. Lorsque les crochets ont été soumis au trempeur polymère, le choc thermique concentré à ces déchirures a déclenché des fissures de trempe martensitique localisées.

Nous avons immédiatement révisé notre Procédure Opérationnelle Standard interne : les outils de coupe de la fraiseuse doivent être inspectés et réaffûtés après chaque 1 200 cycles, et nous avons ajouté un chanfrein de 0,5 mm à l’angle avant le traitement thermique. Le taux de défaillance est immédiatement retombé à zéro.
Essais destructifs : Charge d’épreuve, rupture ultime et fatigue cyclique
Les contrôles non destructifs confirment l’uniformité structurelle ; les tests destructifs confirment les limites de performance en conditions réelles.
-
Test de Charge d’Essai : Chaque lot de production doit subir un test de charge d’épreuve — généralement 2,0 à 2,5 fois la Limite de Charge de Travail (WLL). La machine applique la tension pendant une période de maintien de 10 à 30 secondes. Les vérifications dimensionnelles post-test doivent montrer aucune déformation permanente mesurable à travers l’ouverture de la gorge.
-
Test de rupture à la traction ultime : Des échantillons sacrificiels de chaque lot maître sont tirés jusqu’à la destruction sur des bancs d’essai de traction calibrés. L’assemblage doit atteindre son facteur de sécurité de conception — généralement 4:1 ou 5:1 pour la récupération de véhicules commerciaux, et jusqu’à 6:1 pour les formats de levage en surcharge — avant de céder.
-
Test de fatigue cyclique : Les crochets subissent une évaluation de fatigue à haute cyclicité, oscillant entre 0,5x et 1,5x la charge utile maximale (WLL) à 2 à 4 Hz pour un minimum de 20 000 cycles continus. Cela vérifie l'initiation de micro-fissures le long de la colonne extérieure et du journal de la goupille de la tête d'attelage.
Finition de surface et tests de corrosion environnementale
Les crochets montés sur les pare-chocs de véhicules, les remorques commerciales et les slipways marins opèrent dans des environnements difficiles. Les finitions standard incluent :
-
Revêtement en poudre à haute brillance : Dur et résistant aux chocs, mais les débris routiers peuvent écailler le revêtement, laissant le sel de la route s'infiltrer et corroder le substrat à l'insu.
-
Électrolyse cataphorétique (KTL/E-Coat) : Revêtement organique immersif qui couvre tous les recoins internes, les trous de forage et les filetages avec une épaisseur uniforme au niveau du micron. Il sert de primaire anti-corrosion idéal sous les revêtements en poudre.
-
Électro-galvanisation et placage zinc-nickel : Souvent sélectionnés pour les broches de charge et les loquets de sécurité. Les revêtements en zinc-nickel de haute spécification (ZnNi 12-15%) peuvent résister à plus de 1 000 heures d'exposition à la brouillard salin neutre selon ASTM B117 avant de montrer de la rouille rouge, surpassant largement les finitions en zinc clair standard.
[Expérience sur le terrain en usine II : Échecs par brouillard salin sur les broches de charge en zinc plaqué]
Nous avons une fois audité une série de retours de garantie sur le terrain impliquant des broches de fixation bloquées sur
des crochets de récupération en zinc plaqué opérant dans des municipalités côtières. Les broches se bloquaient
à l'intérieur des oreilles de la tête d'attelage dans les six mois suivant leur déploiement.

En testant les broches de charge fournies par le fabricant selon la norme ASTM B117 de brouillard salin, la rouille rouge est apparue
après seulement 96 heures. Le fournisseur avait appliqué un plaquage en zinc brillant sans hexavalent bon marché (5 à 8 microns d'épaisseur)
et avait sauté la cuisson contre la fragilisation par hydrogène, laissant les broches en 40Cr vulnérables à la fissuration par corrosion sous contrainte.

Nous avons résolu ce problème pour toutes les séries de production suivantes en adoptant un processus de plaquage électrolytique zinc-nickel de 12 microns suivi d'une couche de chromate trivalent et d'une cuisson de défragilisation immédiate de 4 heures à 200°C. Lors des essais de qualification ASTM B117 ultérieurs, les broches ont dépassé 1 200 heures d'exposition continue sans aucune formation de corrosion blanche ou rouge, éliminant complètement les réclamations de broches bloquées sur le terrain.
8. Listes de vérification d'approvisionnement, spécifications techniques et optimisation des demandes de devis (RFQ)
Les commandes d'achat vagues engendrent des défaillances sur le terrain. Les équipes d'approvisionnement doivent traduire les exigences d'application en paramètres explicites et mesurables pour garantir des livraisons claires et cohérentes des fournisseurs.
Paramètres d'ingénierie : Limite de charge de travail (WLL) vs. Résistance minimale à la rupture (MBS)
-
Limite de charge de travail (WLL) : La charge statique maximale absolue que le fabricant autorise à supporter le matériel lors d'une utilisation normale. Elle intègre un facteur de sécurité conçu.
-
Résistance minimale à la rupture (MBS) : La force de traction minimale à laquelle le composant est garanti de céder et de se déchirer lors d'un test destructif.
-
Facteur de sécurité de conception : Le rapport numérique entre la MBS et la WLL :
Facteur de conception = \frac{\text{MBS}}{\text{WLL}}Dans la récupération commerciale par treuil, ce ratio se situe généralement entre 3,5:1 et 5:1. Les applications de levage commerciales imposent un ratio obligatoire de 5:1 ou 6:1 .
Liste de vérification pour l'audit d'usine pour les équipes d'approvisionnement B2B
Avant d'émettre une commande d'outillage à une éventuelle usine de fabrication de matériel, complétez cette liste de vérification sur site :
-
[ ] Capacités de l'usine de forgeage : L'établissement utilise-t-il des marteaux-pilon à puissance à matrice fermée ou des presses à vis automatisées, ou sous-traite-t-il la forge de billette à des ateliers de marteaux tiers ?
-
[ ] Suivi de la durée de vie des outillages et matrices : Quel est l'intervalle de remplacement pour les empreintes de forgeage ? (Les matrices usées produisent des lignes de bavure surdimensionnées, des profils de clevis décentrés et une variance de la section transversale structurelle).
-
[ ] Traçabilité du traitement thermique : L'atelier de traitement thermique utilise-t-il des fours à tapis continu avec enregistrement automatique des données de température de zone, ou des cuves à sel par lots manuelles dépendantes de l'opérateur ?
-
[ ] Contrôles du milieu de trempe : Les températures de trempe au polymère/huile, les taux d'agitation et la propreté du fluide sont-ils surveillés avec des graphiques SPC documentés ?
-
[ ] Infrastructure de test en interne : L'usine dispose-t-elle d'un lit de traction calibré (capacité minimale de 500 kN), d'un pendule d'impact CVN, de spectromètres d'émission optique et de stations MPI certifiées ?
-
[ ] Marquages de traçabilité : Le fournisseur peut-il rouler-forger ou estampiller des codes de lot, des grades d'acier et des ratings WLL propres et permanents directement dans la colonne vertébrale du composant ?
-
[ ] Configuration de durabilité du loquet : Les loquets de sécurité sont-ils estampés à partir d'acier à ressort lourd (épaisseur ≥ 1,8 mm) avec des ressorts de torsion en acier inoxydable et des contre-écrous non desserrables sur le matériel de retenue ?
Guide étape par étape : Comment rédiger une fiche de spécification PO étanche à l'air
Pour prévenir la dégradation de la qualité de la chaîne d'approvisionnement et rejeter les livraisons non conformes, utilisez ce cadre de rédaction étape par étape :
ÉTAPE 1 : Définir la qualité du matériau, la composition de l'alliage et la méthode de production
  └── Action : Spécifier l'acier allié forgé à la presse à matrice fermée AISI 4140, 4340 ou 35CrMo conformément à ASTM A521.
  └── Règle : Interdire explicitement la coulée, la soudure ou l'acier au carbone en ferraille non vérifiée.

ÉTAPE 2 : Fixer les propriétés mécaniques cibles et le traitement thermique
  └── Action : Spécifier l'état trempé et revenu à 28-34 HRC.
  └── Règle : Charpy V-notch obligatoire : Moyenne >= 42 Joules à -20°C selon ASTM E23.

ÉTAPE 3 : Établir des métriques de charge précises et des facteurs de sécurité
  └── Action : Indiquer la WLL requise (par exemple, 12 000 lbs) et le facteur de conception minimum (par exemple, 4:1).
  └── Règle : Spécifier que 100% des lots doit passer la charge d'essai 2,0x WLL sans déformation permanente.

ÉTAPE 4 : Définir les critères NDT et les seuils d'acceptation/rejet
  └── Action : Spécifier l'inspection par MPI fluorescent humide selon ASTM E1444 sur un plan d'échantillonnage de niveau II.
  └── Règle : Indications linéaires nulles ou fissures le long des racines de selle, de cou ou de clevis.

ÉTAPE 5 : Définir la passivation de surface, la couleur et les spécifications de placage
  └── Action : Détaillez le pré-traitement (phosphatation zinc ou E-coat) + épaisseur de la poudre (80-120 um).
  └── Règle : Exiger >= 720 heures de résistance à la corrosion par brouillard salin neutre selon ASTM B117 sans rouille rouge.

ÉTAPE 6 : Prescrire la traçabilité, la certification et l'emballage d'expédition
  └── Action : Imposer des marquages forgés en relief ou en creux : logo de la marque, WLL, grade, code de lot.
  └── Règle : Chaque expédition doit inclure un certificat d'inspection de type 3.1 EN 10204.
Modèle de fiche de spécification complète
Intégrez directement cette matrice dans vos packages de Demande de Devis (RFQ) et accords d'approvisionnement en fabrication :
SPÉCIFICATION D'ACHAT EN INGÉNIERIE : CROCHET DE WINCH À CLEVIS RIGIDE
CODE DE SPÉCIFICATION : WH-G80-HEAVY-REV3
1.0 MATÉRIAUX & FABRICATION
    1.1 Processus de fabrication : Forgé à la presse à matrice fermée. La coulée est strictement interdite.
    1.2 Composition de l'alliage : Acier allié AISI 4140 / 35CrMo conforme à ASTM A29.
    1.3 Structure du grain : Alignement continu et ininterrompu du grain longitudinal.
    1.4 Taille du grain : ASTM n° 5 ou plus fin selon ASTM E112.

2.0 EXIGENCES MÉCANIQUES
    2.1 Limite de charge de travail (WLL) : 12 500 lbs (55,6 kN).
    2.2 Résistance à la rupture minimale (MBS) : 50 000 lbs (222,4 kN).
    2.3 Facteur de conception : marge de sécurité minimale de 4:1.
    2.4 Plage de dureté : 28 à 34 HRC sur toute la section transversale du noyau.
    2.5 Ténacité à l'impact sous zéro : >= 42 Joules à -20°C (Charpy V-Notch, ASTM E23).

3.0 TRAITEMENT THERMIQUE & PRÉPARATION DE SURFACE
    3.1 Traitement thermique : Trempe et revenu continus (austénitisation à 860°C, revenu à 600°C).
    3.2 Rugosité de surface : Rayon intérieur du bol de crochet et de la selle Ra <= 1,6 um (Ra = 12%) selon ASTM B841 ; résistance à la corrosion par brouillard salin ASTM B117 d'au moins 1000 heures.

4.0 ASSURANCE QUALITÉ & INSPECTION DE LOT
    4.1 Contrôle non destructif : Inspection par MPI fluorescent humide selon ASTM E1444. Aucune fissure autorisée.
    4.2 Validation de la charge d'essai : Charge 2,0x WLL appliquée pendant 15 secondes. Aucune allongement permanent de la gorge (tolérance <= 0,2 mm).
    4.3 Fréquence de destruction : 1 unité pour 1 000 pièces ou 1 par lot de traitement thermique testé jusqu'à la rupture.
    4.4 Documentation : Certificat d'essai de matériau de type 3.1 EN 10204 livré avec chaque lot de production.

5.0 MARQUAGE & TRAÇABILITÉ
    5.1 Identification forgée : Le corps du crochet doit comporter des marquages forgés lisibles : [LOGO ACHETEUR] [CAPACITÉ WLL] [GRADE 80] [CODE DE LOT DE CHAUFFAGE].
    5.2 Goupille de clevis : Estampillée avec le numéro de lot de chauffage correspondant.
Lors de la constitution de catalogues de matériel de terrain, les acheteurs doivent consulter notre guide sur les protocoles de remplacement des crochets de treuil et les critères de retrait pour former les réseaux de distributeurs et les opérateurs de flotte sur les seuils d'usure appropriés.
9. Liste de vérification complète de dépannage et de sourcing
Utilisez cette matrice de comparaison pour évaluer votre base de fournisseurs existante ou sélectionner de nouveaux partenaires de fabrication lors des audits d'usine programmés :
| Paramètre d'audit | Drapeau rouge (Risque élevé d'échec) | Acceptable (Qualité commerciale) | Meilleur de sa catégorie (Fournisseur OEM de niveau 1) |
| Méthode de fabrication | Acier moulé ou forgeage à marteau à cadre ouvert non vérifié | Forgeage à la presse à matrice fermée avec lignes de bavures visibles | Forgeage à la presse à matrice fermée contrôlé par ordinateur avec chauffage par induction automatisé |
| Métallurgie de base | Acier au carbone de rebut non raffiné (Q235, inclusions P/S élevées) | Acier d'structuration en carbone au manganèse AISI 1045 ou similaire | Acier allié désoxydé sous vide certifié AISI 4140, 4340 ou 35CrMo |
| Ductilité d'Impact | Non testé ; défaillance fragile observée à température ambiante | Tests d'impact uniquement à température ambiante (> 27 J à 20°C) | Performance garantie en Charpy V à température sub-zero (> 42 J à -20°C ou -40°C) |
| Détection de Fissures par TDR | Inspection visuelle humaine sous éclairage industriel ambiant | Contrôle par MPI à sec en poudre (NQA Niveau IV) | Inspection par particules magnétiques fluorescentes humides 100% sous lumière UV |
| Finition contre la corrosion | Peinture en spray décorative fine ou galvanisation à chaud (< 5 µm) | Revêtement en poudre standard ou galvanisation à chaud | Zinc-Nickel (ZnNi) ou primaire E-coat + couche de polyester architecturale stabilisée aux UV |
| Quincaillerie | Loquet estampé faible (< 1,0 mm) ; ressort en torsion en carbone basique | Loquet estampé de 1,5 mm ; ressort en fil de musique zinc-platiné | Loquet à haute épaisseur (>= 2,0 mm) avec ressort en acier inox AISI 302/316 et contre-écrou en nylon |
| Documentation de fabrication | Glissement interne générique sans suivi de lot | Déclaration de conformité générique EN 10204 Type 2.2 | Certificats d'essai EN 10204 Type 3.1 spécifiques à chaque lot, liés directement aux codes estampés |
Pour les constructions hors-route multi-véhicules, associez cette liste de contrôle à notre analyse approfondie des accessoires synthétiques de treuil et du matériel de protection des cordages pour constituer des packs de récupération équilibrés et haute performance.
10. Questions Fréquemment Posées (FAQ)
Comment attacher la corde de treuil à un crochet ?
Les lignes de treuil synthétiques ne doivent jamais être fixées à un crochet en utilisant des nœuds de friction comme un nœud de chaise, un demi-clé ou un nœud carré. Les nœuds standard peuvent réduire la résistance à la rupture de la corde de 30 % à 50 % en raison des rayons de courbure serrés et du cisaillement entre les brins. La méthode correcte, approuvée par l'industrie, consiste en une boucle tressée : faire passer la ligne synthétique autour d’un chas en métal tubulaire renforcé ou en composite en utilisant une épissure australienne ou une épissure à longue queue enterrée (longueur d’enfouissement minimale de 72 fois le diamètre de la corde). Une fois épissée, connecter la boucle protégée par un chas directement à la goupille du crochet ou utiliser un maillon de connexion intermédiaire de capacité appropriée.
Comment fixer un crochet à un câble de treuil ?
Pour fixer un crochet de type goupille à un câble de treuil en acier, utilisez une terminaison à œil renforcée avec un chas en acier épais à l’intérieur. La boucle doit être sertie avec une manchon en cuivre ou en acier extrudé à froid à l’aide d’une presse hydraulique industrielle, ou fixée avec des clips de câble en acier forgé serrés selon les spécifications (en veillant à ce que la selle repose sur l’extrémité active du câble). Positionnez la boucle renforcée par un chas à l’intérieur de la fourche du goupille du crochet, insérez la goupille en alliage traitée thermiquement à travers les deux oreilles, et sécurisez-la avec la goupille de sécurité fournie, en pliant ses branches vers l’arrière pour éviter qu’elle ne se détache.
Comment fixer un crochet à un câble de treuil en toute sécurité sans outils spécialisés ?
Si l’équipement de sertissage n’est pas disponible sur le terrain, utilisez des maillons de boucle à goupille en acier forgé ou des clips de câble en acier forgé associés à un chas en acier robuste. Lors de l’utilisation de clips de câble, rappelez-vous toujours : “ Ne pas atteler un cheval mort. ” La boucle en U doit reposer sur l’extrémité morte (coupée) du câble, et la selle forgée doit reposer contre la section en charge (en tension). Appliquez au moins trois clips espacés de six diamètres de câble, serrez les écrous selon les livres de spécifications du fabricant, et vérifiez le couple de serrage après la mise en tension initiale. Ne fixez jamais un crochet ouvert directement autour d’une boucle de câble nue et non protégée par un chas.
Comment fixer un câble de treuil à un crochet en utilisant un crochet de type œil standard ?
Les crochets œil disposent d’une boucle forgée ininterrompue et entièrement circulaire au niveau de la tige, qui ne peut pas être monté directement sur un chas de câble fermé. Pour fixer un crochet œil, utilisez un maillon de connexion mécanique intermédiaire (tel qu’un maillon d’attache ou de couplage en alliage Grade 80/100) ou un maillon à goupille à vis de capacité certifiée. Faites passer le corps du maillon à travers l’œil du chas du câble, insérez la goupille du maillon dans l’œil du crochet, et serrez-la solidement. Lors d’une récupération dynamique de véhicule, dévissez la goupille d’un quart de tour pour éviter toute contrainte excessive, ou fixez-la avec un fil de sécurité à travers le trou pour empêcher qu’elle ne se détache.
Qu’est-ce qu’une sangle de crochet de treuil Can-Am, et pourquoi est-elle requise sur les véhicules utilitaires ?
Une sangle de crochet de treuil Can-Am — souvent appelée Sangle de traction pour crochet de treuil— est une sangle en nylon ou polyester à haute visibilité, attachée directement à la gorge ou à l’œil du crochet. Elle offre à l’opérateur une prise en main sûre et dédiée lors du tirage du crochet hors du guide-câble ou du rembobinage du câble sur le tambour sous une tension légère. Tenir le corps du crochet ou le câble directement comporte un risque de blessures graves par écrasement ou pincement si l’interrupteur à distance reste bloqué ou si le moteur du treuil tire les doigts de l’opérateur dans les rouleaux du guide-câble.
11. Résumé de sourcing final
L’approvisionnement en crochets de treuil de qualité industrielle nécessite un œil discipliné pour la métallurgie, les processus de fabrication et des tests de vérification rigoureux. Les ingénieurs en approvisionnement et les responsables de catégorie matériel qui éliminent les produits moulés, spécifient des alliages forgés sous presse certifiés, exigent des tests d’impact Charpy à température sub-zero, et appliquent des plans d’inspection NDT stricts, construisent un avantage concurrentiel durable. Le matériel de récupération de haute intégrité protège les flottes de véhicules, préserve les marques contre une responsabilité catastrophique, et offre une performance de traction fiable lors d’opérations à la limite de la défaillance structurelle.
Guide d’optimisation du maillage interne (pour les webmasters)
Veuillez remplacer les # ancrages correspondants dans le corps de l'article par des URL actives :
-
Ancrage :
amortisseur de treuil et équipement de sécurité pour câble-> Associer à l'article cible :/vehicle-recovery/winch-dampener-safety-guide/ -
Ancrage :
capacités de charge manille de treuil vs manille lyre-> Associer à l'article cible :/rigging-hardware/winch-shackle-vs-bow-shackle-specs/ -
Ancrage :
protocoles de remplacement de crochet de treuil et critères de mise au rebut-> Associer à l'article cible :/fleet-maintenance/winch-hook-inspection-retirement-standards/ -
Ancrage :
accessoires pour treuil synthétique et matériel de protection de câble-> Associer à l'article cible :/offroad-recovery/synthetic-winch-accessories-guide/ -
Ancrage :
accessoires de treuil(Contextuel) -> Mapper vers la catégorie principale hub :/collections/accessoires de treuillage industriel/
Mots-clés utilisés dans cet article
Mot-clé principal :
-
crochet de treuil
Mots-clés secondaires :
-
Manille de treuil
-
crochet et maillon
-
accessoires de treuil
-
crochet de câble de treuil
Mots-clés longue traîne :
-
remplacement du crochet de treuil
-
Maillons de treuil
-
crochet de sangle de treuil
-
crochet de treuil synthétique
-
sangle de treuil pour bateau avec crochet de sécurité
-
accessoires de treuil synthétiques
-
Sangle de traction pour crochet de treuil
-
crochet pour câble de treuil