ウインチフック調達およびエンジニアリングガイド:仕様、品質管理、サプライチェーンリスクマネジメント


高耐久性 ウインチフック は、しばしば既製品の汎用品として扱われますが、リカバリー、牽引、または荷重位置決めシステムの単一のクリティカルな障害点となります。商用車フリート、OEMユーティリティトレーラー、海洋スリップウェイ、またはアフターマーケットのオフロードプログラム向けのハードウェアを調達する場合でも、間違ったリギングアタッチメントを選択すると、壊滅的な運動学的ドロップアウト、フィールドでの賠償請求、および高価なブランドイメージの低下につながります。.
堅牢で高信頼性の ウインチフック を確保するには、定格トン数と推定車両重量を一致させる以上のことが必要です。プロのバイヤーは、冶金学、破壊力学、閉ダイ鍛造によって形成される結晶粒構造、表面不動態化、および従来のフックとクローズドシステムリギング間の継続的な市場シフトをナビゲートする必要があります。この技術調達マニュアルは、原材料の鋼材バッチトレーシングから発注書(PO)仕様書の作成まで、あらゆる商業的要因を詳細に分析し、グローバルソーシングエンジニアおよびハードウェアカテゴリーマネージャーがゼロ欠陥のリカバリーコンポーネントを確保できるようにします。.
1. ウインチフックの構造、冶金学、および主要な設計タイプ
ウインチフックは、ウインチドラムによって生成されたラインテンションを、アンカーポイントに適用される制御された牽引ベクトルに変換します。その形状は、喉部のクリアランスを維持し、偶発的な滑りに対する接続インターフェースを確保しながら、変化する断面半径全体にわたる厳しい曲げ応力を分散させる必要があります。.
クリティカルな構造ゾーン
-
アイレット/ピン穴: フックをリカバリーラインに固定する終端部。従来の設計では、円形のアイがケーブルシンブルを受け入れます。現代のユーティリティハードウェアでは、クレービスインターフェースが、コッターピンまたはサークリップで固定された機械加工されたロードピンを収容します。この領域は、厳しいせん断応力、軸受応力、および周期的な円周引張応力を受けます。.
-
サドル(ネック): ラインプルをフック本体に移行させる構造的なカーブ。ここの不十分な移行フィレット半径は、脈動する運動荷重下で疲労微小亀裂を引き起こす鋭い応力集中を生み出します。.
-
ボウル(バイト): スリング、ストラップ、またはシャックルピンが収まる荷重支持内側半径。幅広く滑らかなボウル形状は、相手側ハードウェアの局所的な接触圧力(ヘルツ応力)を低減し、合成繊維スリングを劣化させる厳しい挟み込みを防ぎます。.
-
スロートオープニング: チップとサドルの間のクリアランス。強制的な傾斜なしに標準的なリギングポイントを受け入れるのに十分な幅が必要ですが、荷重下での横方向たわみに対するスロート剛性を維持するのに十分な狭さが必要です。.
-
セーフティラッチアセンブリ: スロートオープニングを跨ぐ保持機構。現代の商業基準では、テンションが緩んだときにラインが偶発的に外れるのを防ぐように設計された、厚手のゲージのプレスまたは鋳造されたスプリングロードラッチが規定されています。.
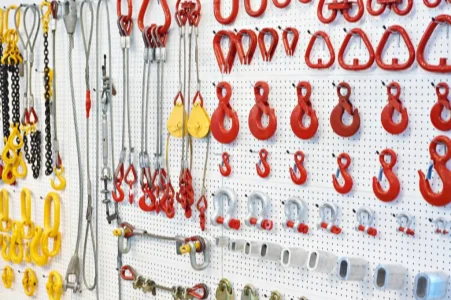
リギング機器の世界を探る
冶金学的基礎: 炭素鋼 vs. 合金鋼グレード
鋳鉄または低炭素鋼のフックは、動的なリカバリー環境において極端な操作上の危険を表します。商業用リフティングおよびリギングコンポーネントには、熱処理された中炭素鋼または低炭素合金鋼が要求されます。.
-
炭素鋼(例:AISI 1045 / ASTM A521 クラスC): 通常、軽量ユーティリティ、農業、またはエントリーレベルの商用ウインチに使用されます。正規化すると経済的で延性がありますが、許容可能な使用荷重限界(WLL)を達成するには substantial な物理的質量が必要です。低温では、降伏閾値が低く、靭性も低くなります。.
-
高強度合金鋼(例:35CrMo、40Cr、AISI 4140、AISI 4340): 工業グレードのグレード80およびグレード100の索具鍛造品の標準です。クロム、モリブデン、ニッケルの添加は、熱処理中の深い全体焼き入れを促進します。これらの合金は、800〜1000 MPaを超える引張強度をもたらし、高い破壊靭性(シャルピーVノッチ値 > -20°Cで42ジュール以上)を維持するコンパクトなフックプロファイルを可能にします。.
-
マリングレードステンレス鋼(例:鋳造/鍛造316 / 316L): 海洋スプレー、塩性環境、および化学洗浄への継続的な暴露が譲れない場合に指定されます。ステンレス鋼は、その受動的な酸化クロム表面皮膜により、優れた耐食性を提供します。ただし、その生の引張強度と降伏強度は、焼き入れ焼き戻しされたグレード80構造合金鋼よりも低いため、同等の定格を得るにはより重い断面が必要です。.
フックの構造:クレビス、アイ、およびセルフロッキング
適切な構造構成を選択することは、設置労力、現場での保守、および長期的な運用安全に影響します。
-
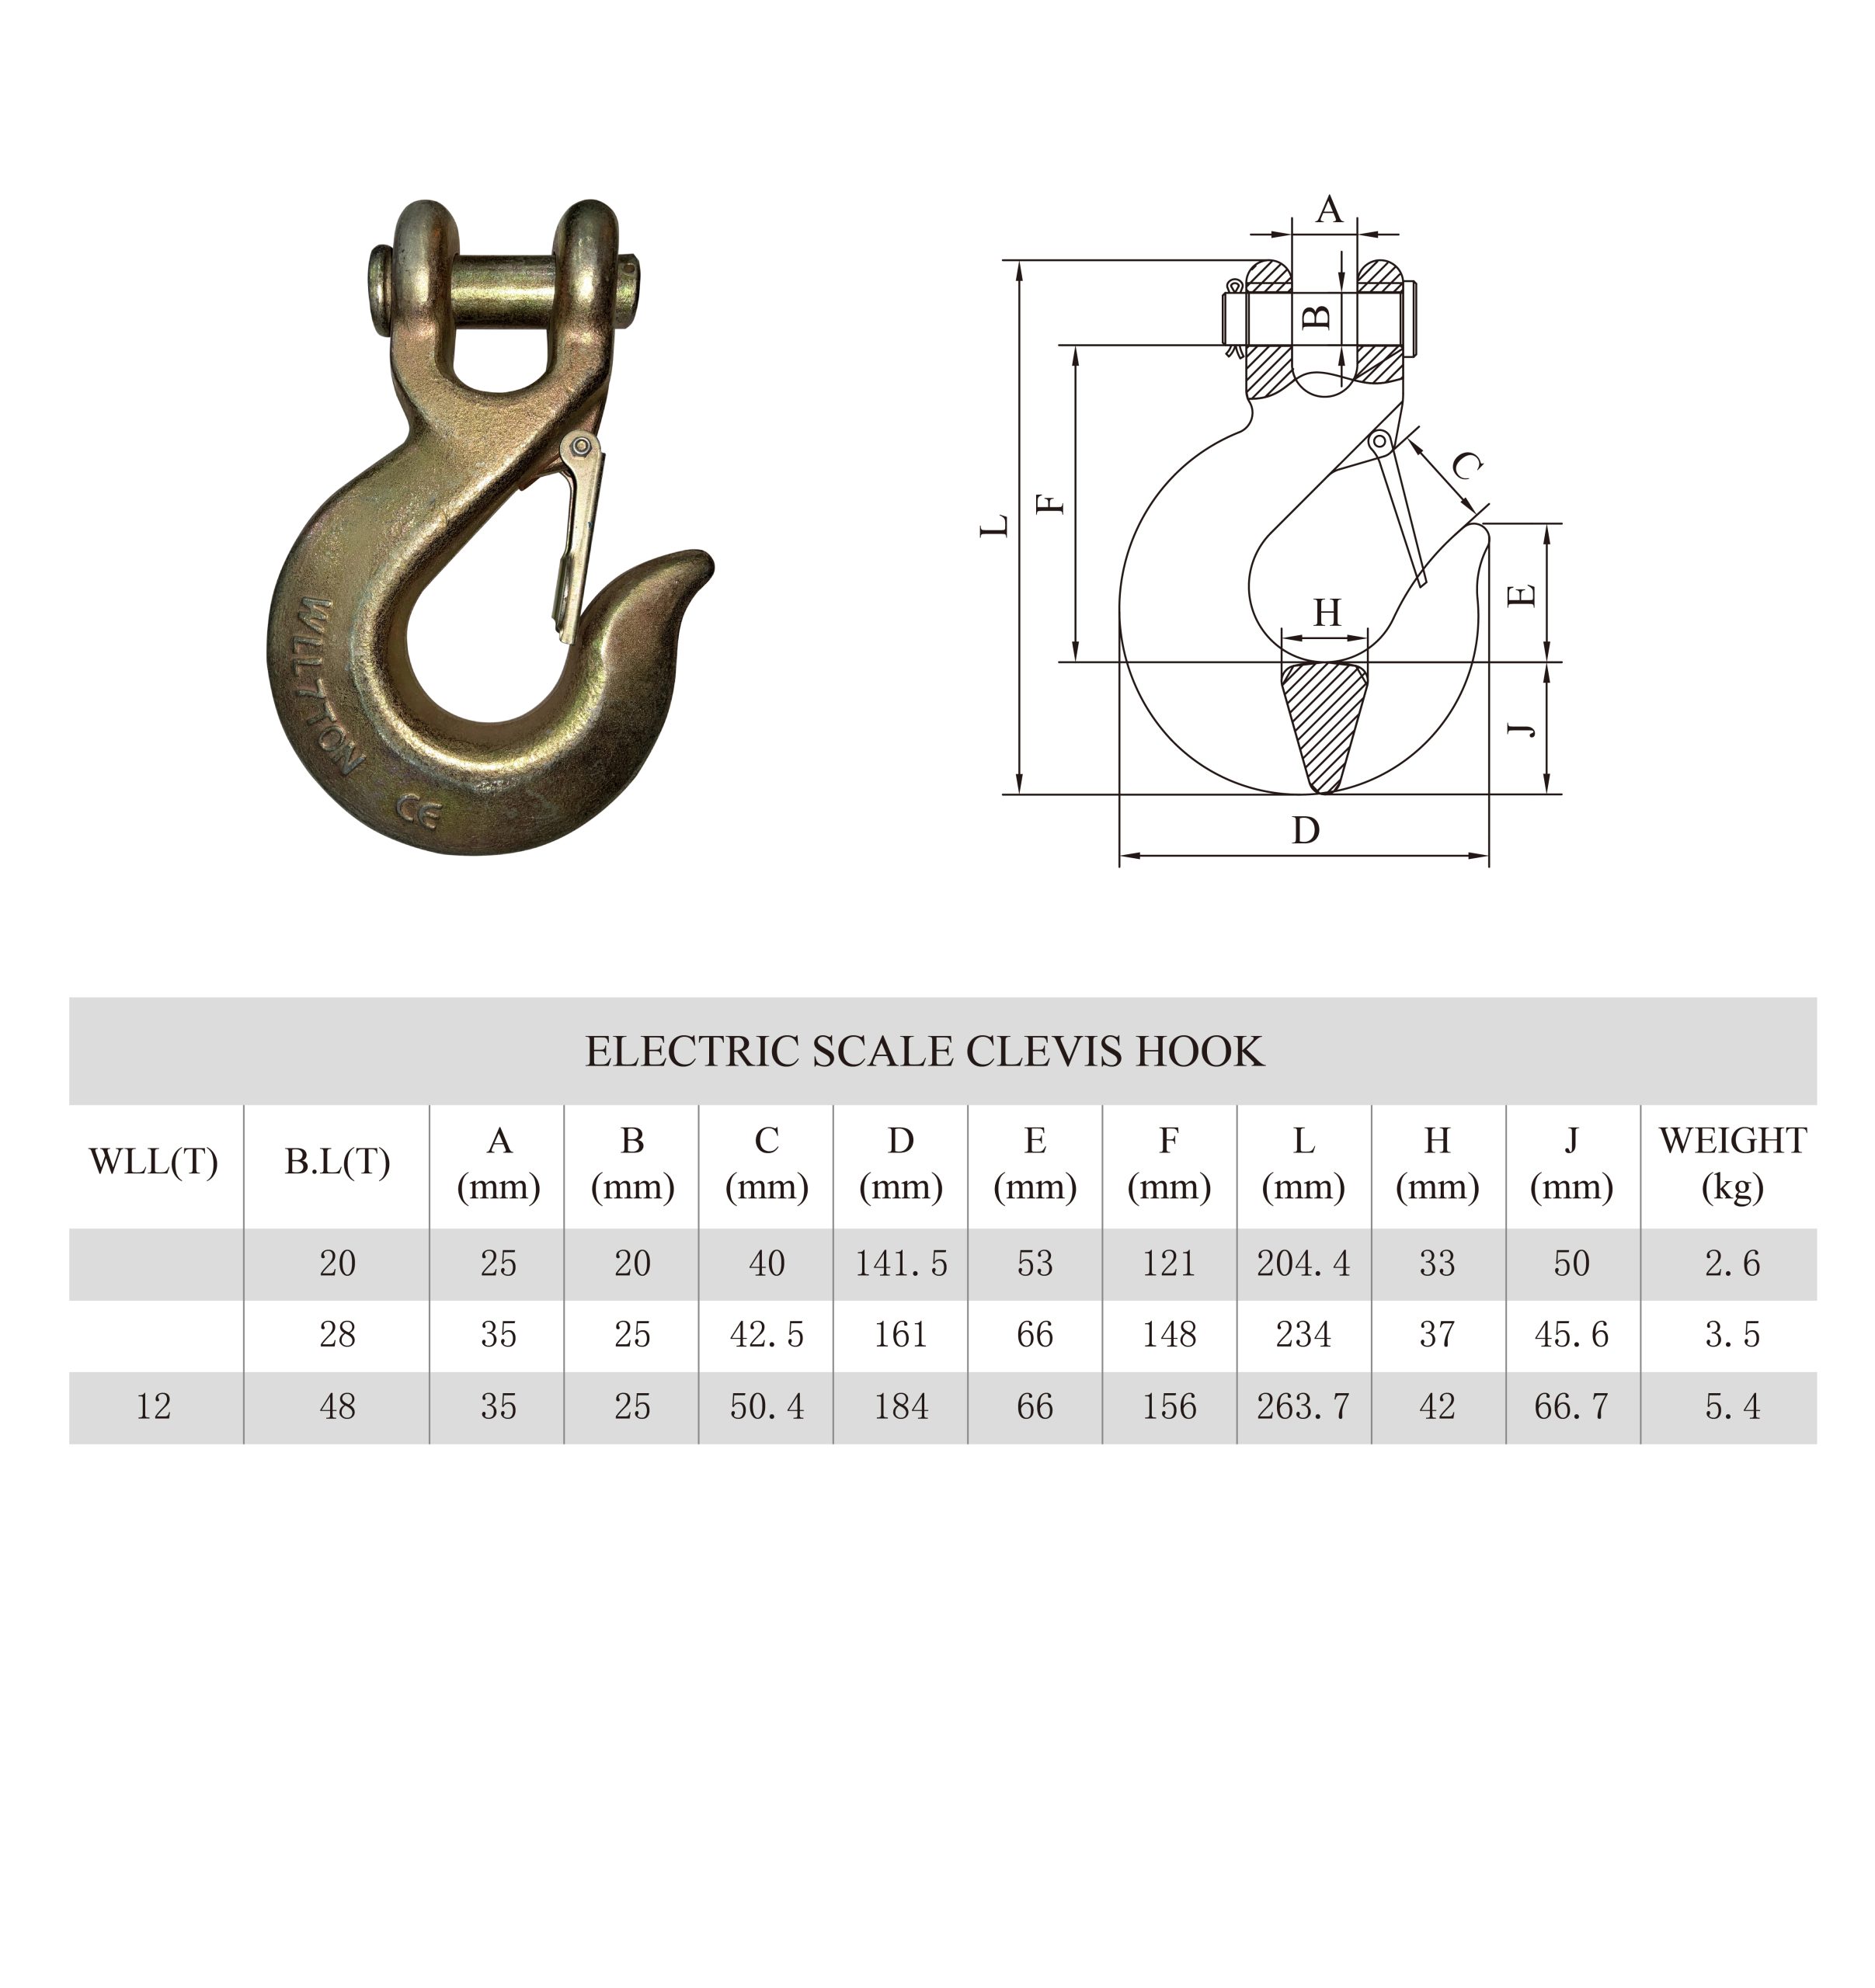
クレビスウインチフック: クレビスフックは、コッターキーで固定された精密機械加工された合金ロードピンを保持する二股のベースを統合しています。中間接続リンクなしで、アセンブリまたは合成ロープの ウインチ用ケーブルフック シンブルアイに直接接続します。現場でのロープ交換を簡素化し、車両回収ウインチの主要なOEM形式となっています。.
-
アイウインチフック: フックシャンクに一体型の途切れのない鍛造ループを備えています。アイフックは、ループ状のケーブル端と接続するために、グレード80ハンマーロック(接続リンク)またはスクリューピンシャックルなどの外部機械的接続要素を必要とします。標準的な車両フェアリードにはあまり洗練されていませんが、アイフックはクレビスピンのシングルシアピン破壊モードを排除し、複数の軸に沿ったより大きな関節運動を可能にします。.
-
セルフロッキングフック: 工業用ホイストおよび過酷なユーティリティウインチングで高く評価されています。フックボウルに張力負荷がかかると、統合されたラッチ機構が回転して閉じ、フック先端の凹んだキャビティに自動的にインターロックします。ラッチはラインの張力下で開くことができないため、動的なたるみサイクルによる落下を防ぎます。セルフロッキングフックは、単価が高く、ロープ端に質量を追加しますが、フェイルセーフ操作を最大化します。.
2. 動的性能:ウインチケーブルフック対合成ウインチフックシステム
回収ロープは、それを保持するように設計された端部アタッチメントと同じくらい信頼性があります。ワイヤーロープと超高分子量ポリエチレン(UHMWPE)合成ロープは、端部ハードウェアに根本的に異なる機械的および環境的要求を課します。.
ワイヤーロープの索具力学
亜鉛メッキまたはブライトカーボン鋼の航空機グレードワイヤーロープ(通常は7×19または6×36 IWRC構成)は、高いフープ剛性と substantial な弾性エネルギー貯蔵下で動作します。従来の ウインチケーブル用フック ワイヤロープのドロップ型スチールシンブルとフックのシャックルピンの間の嵌合面は、狭い接触面積に巨大なせん断力を集中させます。.
鋼索は、構造的な即時破壊なしに、きつい曲げ半径、鋭いエッジ、およびフックボウルの軽微なバリに耐えることができます。しかし、端部金具が張力下で破損した場合、ワイヤロープはキンク、ワイヤのほつれ、および破壊的な動的反動(「ケーブルホイップ」)を起こしやすいです。ワイヤロープと組み合わされる金具は、頑丈なシャックルピン保持、深いスロートクリアランス、および張力が一時的に緩んだときに緩む硬いケーブルを保持できるスプリングラッチを重視する必要があります。.
最新のUHMWPE合成ラインダイナミクス
HMPE/UHMWPE繊維(例:Dyneema® SK75/SK78)から製造された合成ウインチラインは、ライン質量を約80%削減し、ラインブレーク時のプロジェクタイルの運動反動を軽減することで、リカバリーオペレーションを変革しました。しかし、合成ロープは、端部インターフェースでの切断、繊維の融解、および摩擦せん断破壊に非常に敏感です。.
A 合成ウィンチフック 特徴が必要です:
-
十分な内部半径: 鋭いエッジまたは狭いサドルプロファイルは合成ストランドを挟み込み、「D/d比」(曲率直径とロープ直径の比)効果によりロープの破断強度を低下させます。.
-
超滑らかな表面マイクロフィニッシュ: 標準的な鍛造鋼フックで、鍛造済みまたは粗い粉体塗装のボウルは鋼シンブルには十分ですが、合成ラインは、ストランド間の繊維摩耗を防ぐために、すべての荷重支持面および遷移面でRa 0.8 µm未満の表面粗さ値を要求します。.
-
バリのないシャックルポケット: 合成アイがチューブ状補強シンブルなしでシャックルピンに直接接続される場合、シャックルフォーク内部の機械加工チャターや面取りされていないエッジは、数回の動的サイクルで荷重支持繊維を切り裂く可能性があります。.
遷移金具:合成ウインチアクセサリー
現代の商用フリートは定期的にワイヤーシステムを合成ロープパッケージにアップグレードしており、これに合わせた 合成ウインチ用アクセサリー. 必要があります。
-
ガセット付きチューブラルシムブル: 重壁鋼または硬質陽極酸化アルミニウム製のシムブルをロープのスプライスされた目の内側に圧入し、ピークラインの張力下での崩壊を防ぎます。.
-
ウインチラインセーバーとアイソレーター: ポリウレタン製のバンプラーは、フレアリードにフックを完全に巻き付けたときに衝撃を吸収し、ウインチドラムやギアトレインへの構造的ショック負荷を防ぎます。.
頻繁なリールインサイクル中にリギングの完全性を保護するために、購入者はしばしば特殊なウインチダンパーやケーブル安全装置を調達し、端末の運動エネルギーショックを防ぎ、ロープの寿命を延ばします。.
3. 製造工程:鍛造と鋳造のハードウェア故障モード
リギングの故障は迅速に起こります。調達エンジニアは、製造工程が故障モードにどのように影響するかを理解しなければなりません:徐々に塑性変形(安全)と突然の脆性破断(破滅的)。.
閉鎖型ダイダロイ鍛造
ダイダロイ鍛造では、予熱された鋼ビレット(通常1150°Cから1250°C)を精密に加工された金型の間に置き、重機械または油圧ラムで打ちつけます。この巨大な機械的変形により、内部の結晶格子が連続的で方向性のある粒子流に再配列され、フックの輪郭に沿って追従します。.
-
粒子配列: 構造的な粒子線は、取り付け目から外側の背骨、ハイモーメントのボウルを通り、先端まで途切れずに走ります。この連続した配列により、動的衝撃、疲労サイクル、引張応力に対して最大の耐性が得られます。.
-
欠陥除去: 激しい圧縮圧力により、内部の微小気孔が除去され、ガスポケットが凝縮され、厚みのある部分と薄い部分の両方で均一な材料密度が得られます。.
-
故障モード: 極端な過負荷下では、適切に鍛造され、焼きなましされた合金フックは、徐々に喉の部分で塑性変形し、開きます。この目に見える塑性変形は、運転者に破滅的なラインの切断を防ぐために引き下げるよう警告します。.
鋳造:静かな調達の罠
鋳造は、溶融金属を砂型、シェル型、または投資用セラミック型に注ぎ込みます。これにより複雑な形状が可能になり、小ロットの金型コストを最小限に抑えられますが、動的回収装置において深刻な構造的負債をもたらします:
-
微細な空隙と介在物: 巻き取りフックのボウル部分のような厚い断面には、巻き込まれたガス、収縮空隙、スラグ介在物が自然に集まります。これらの内部空隙は、鋭いノッチ集中器として機能します。.
-
脆い樹枝状構造: 鋳鋼は、非指向性の樹枝状結晶構造で冷却されます。連続的な機械的結晶粒配向を欠くため、低温での衝撃靭性が著しく低下します。.
-
故障モード: 動的な衝撃荷重(例:ぬかるんだ車両の引き出し)を受けると、鋳鋼は通常の作業容量でも、事前のネック加工や目に見えるスロートの伸びなしに、突然破損する可能性があります。.
熱処理:焼き入れと焼き戻し
鍛造だけでは構造的完全性を保証できません。部品は、連続的でコンピューター制御された熱処理を受ける必要があります。
-
オーステナイト化: 鍛造フックを臨界温度(4140/35CrMo合金の場合、通常850°C–880°C)以上に加熱し、均一なオーステナイト結晶相を生成します。.
-
焼き入れ: 攪拌されたポリマー、油、または水浴で鋼を急速に冷却し、微細構造を硬く脆いマルテンサイトに変換します。.
-
焼き戻し: 部品を正確な中間温度(550°C–650°C)まで再加熱し、数時間保持します。これによりマルテンサイト構造が焼き戻され、微細で強靭なソルバイトまたは焼き戻しマルテンサイトに変換されます。これにより、硬度(通常28〜34 HRC)と高い降伏強度および厳しい衝撃に対する延性がバランスされます。.
4. 技術比較:フック対シャックルリギングアーキテクチャ
商用回収分野はクローズドシステムウインチング(CSW)へと移行しており、バイヤーはオープン フックとシャックル 接続。.
直接工学的比較
| 工学的パラメータ | 従来のクレービスウインチフック | スクリューピンボウシャックル(アンカシャックル) | クローズドシステムウインチサムブル / ProLink |
| 接続トポロジー | スプリングラッチで固定された半開きのスロート | 100% ねじ込みピンで保持された閉ループ | 完全にキャプティブな内部ピンとシャックルの取り付け |
| 偶発的な脱落リスク | 中程度; ラッチは側面荷重下で故障または曲がる可能性がある | 非常に低い; ピンの手動回転が必要 | 無視できる; ダイナミックリカバリーラインは滑らない |
| 多平面荷重制限 | 非常に制限されている; オフアクシス引き抜きによりループが変形 | 45°~90°のオフアクシャルプルが可能(定格低下あり) | インラインシャックル軸に限定 |
| 展開速度 | 非常に高速(リカバリーアイにワンタッチで装着) | 低速;ピンの通しとねじ込みが必要 | 中速;独立したシャックルの接続が必要 |
| リギングエンベロープ/プロファイル | 大きくて非対称;岩に引っかかりやすい | コンパクトでバランスの取れたフットプリント | 超コンパクト;フェアリードスロートにフラッシュして収まる |
| 故障警告インジケーター | 目に見えるスロート開口部の変形 | ピンの固着、局所的なねじ山の剥離 | ピンボアホールの視覚的応力検査 |
オープンフックは牽引やユーティリティ作業員にとって迅速な接続速度を提供しますが、専用の ウインチシャックル またはキャプティブリカバリーマウントを備えたクローズドシステムリギングは、偶発的なラインの飛び出しを排除します。これは、張力が動的に変動する悪路でのウインチングにおいて特に価値があります。バランスの取れたマルチポイントリカバリーキットを設計するために、購入者はウインチシャックル対ボウシャックルの耐荷重に関する当社の専用技術ガイドを確認する必要があります。.
5. 工業用リギングフォーマット:ストラップ、マリンシステム、牽引アセンブリ
商用ウインチングは、標準的な車両リカバリーをはるかに超えています。特殊市場では、独自の動的、環境的、空間的制約に合わせて調整されたカスタム構成が求められます。.
統合ストラップシステム
フラットブレードポリエステルおよびナイロンのリカバリーストラップには特殊なフック設計が必要です。従来の狭い弓形フックはフラットウェブを挟み込み、合成繊維を束ねてしまい、縁の繊維に局所的な剪断破壊を引き起こします。.
-
ウインチストラップフック: 広く平らな加工済みベーススロット(通常2インチから4インチ幅)を備え、ウェブをその横方向全体にわたって支持します。この形状は、すべての構造用経糸に均一な荷重を維持します。.
-
ウインチフックプルストラップ: フックの目または本体に取り付けられたシンプルで高視認性のナイロンストラップループです。これにより、テンションをかけたフックを扱う際に作業員に安全で滑りにくい手掛かりを提供し、ウインチフェアリードや挟み込みポイントから手を離すことができます。.
海洋およびボートトレーラーシステム
海洋環境はリカバリー用ハードウェアを攻撃的な電気化学的腐食にさらします。 ボート用ウィンチストラップ(安全フック付き) 構成は、塩水の浸漬、乾燥、強烈な太陽UV曝露のサイクルに耐える必要があります。.
-
素材選択: 一流の海洋用ハードウェアは鍛造されたAISI 316ステンレス鋼または重厚な熱浸亜鉛メッキされたグレード50炭素鋼を使用します。電気亜鉛メッキ仕上げは海洋環境で急速に劣化します。.
-
ラッチの耐久性: 安全ラッチ内のねじりばねは、パッシベーション処理された海洋グレードのステンレススプリングワイヤー(AISI 302/316)を使用する必要があります。エントリーレベルの炭素鋼ラッチスプリングは早期に錆びて故障し、フックの喉部分を保護しなくなります。.
-
ウェブインターフェース: 海洋トレーラーストラップは一般的に平織りの高張力ポリエステルです。フックアイは、船の発進やリカバリー時にエッジのバリがウェブループを摩耗させるのを防ぐために面取りされている必要があります。.
商業用リカバリーおよびレッカー車隊
産業用牽引およびフラットベッドレッカーは、高サイクルの使用条件下で、巻き上げられたまたはロックされた車両を急な坂道に引き上げて運行します。.
-
システムは通常、グレード70の輸送用フックまたはグレード80の合金クリーブスフックを、3/8インチまたは7/16インチの高張力ワイヤーロープに直接スウェージ加工します。.
-
安全ラッチは、舗装、砂利、鋼製フラットベッドデッキに対する繰り返しの衝撃に耐える必要があります。リセス付きの重厚な鍛造ラッチは、薄いスタンプ鋼のラッチよりもはるかに長い耐用年数を提供します。.

6. 製造事例研究:低温運転における根本原因故障分析
当社のエンジニアリング試験施設からの以下の故障調査は、合金化学組成と熱処理工程の手抜きによる壊滅的なリスクを示しています。.
事故の背景と故障のメカニズム
エドモントン(カナダ)で操業している地方公共事業の請負業者は、氷点下の回収作業中に壊滅的なフックの破断を経験しました。周囲の気温は-28°C(-18.4°F)でした。ユーティリティサービストラックが氷のサービスアクセス道路から滑り落ち、トラック搭載の油圧ウインチと3/8インチの合成ラインを使用して回収されていました。.
ラインの張力が推定6,800ポンド(30.2 kN)に達したとき—これはフックの定格作業荷重制限12,000ポンド(53.4 kN)を大きく下回っています—クレビスフックはバルーンの主曲線部分で破断しました。突然の離脱により、合成ロープアセンブリがウインチのフェアリードに向かって投げ出されました。幸いにも、ラインダンパーがハードウェアを停止させ、操作者の怪我を防ぎました。破断した部品は隔離され、金属組織の根本原因故障分析(RCFA)のために当社の実験室に送られました。.
法医学的実験室の所見
-
肉眼およびマクロ検査: 破断面は平坦で高反射性の結晶状の外観を示し、ネッキングや断面の薄化はありませんでした。シェブ markingsはフックの外側の引張り周囲の起点部位を直接指していました。せん断リップの欠如は、瞬間的な脆性のトランスグラニュラー破断を確認しました。.
-
分光化学分析: 光学発光分光法(OES)は、合金の組成が標準のグレード80合金仕様から大きく逸脱していることを明らかにしました:
-
炭素(C): 0.48%(高衝撃合金には極めて高く、脆性構造を促進します)
-
マンガン(Mn): 0.65%
-
クロミウム(Cr): 0.15%(4140規格の0.80–1.10%に対して深刻な微量欠乏)
-
モリブデン(Mo): 0.02%(4140規格の0.15–0.25%に対してほぼ完全な欠落)
-
リン(P)と硫黄(S): 0.042%および0.038%(高濃度の不純物含有)
-
結論: 供給者は、指定されたAISI 4140合金の代わりに安価で未精製のスクラップ炭素鋼を使用し、高炭素含有量を利用して引張強度を模擬しながら、破断靭性を犠牲にしました。.
-
-
硬さと微細構造分析: 金相研磨と2%ニタールエッチングにより、粗い未焼戻しのマルテンサイトとパーライトの粒界構造が明らかになった。微小硬さ調査では、表面付近の44 HRCからコアの24 HRCまで大きな変動が見られ、不適切で不均一な焼き入れと焼戻しサイクルの省略を示している。.
-
チャービーV字ノッチ(CVN)衝撃試験: 無傷のフックシャンクから切り出した二次サンプルを用いて、-20°CでASTM E23に基づくCVN試験を実施した。試験片は平均8.2ジュール(6.0フィートポンド)の衝撃エネルギーを示した。対照的に、適切に焼き入れと焼戻しされたAISI 4140合金鋼は、同じ温度で45ジュールを超える衝撃靭性を保証する。.
是正措置とサプライチェーンの教訓:
この不具合は、三つの致命的な調達ミスを明らかにした:
-
第三者の実験室検証なしに、未審査のTier-2鍛造工場から提供された一般的な原料検査証明書に依存していたこと。.
-
元のRFQ書類から零下のチャービーV字ノッチ靭性仕様を省略していたこと。.
-
サプライヤーの自動連続熱処理ログの監査を怠ったこと。.
自治体の請負業者は直ちに調達基準を更新した:今後のウインチハードウェアには、材料試験報告書3.1、バッチごとの化学検証、-20°CでのCVN検証、閉鎖型ダイ鍛造構造が必要となる。.
7. 品質保証、試験プロトコル、および国際規格
商業調達は、現場での故障を防ぎ、製品責任請求に対抗するために、国際的な試験基準への厳格な準拠を義務付けている。.
権威ある規制およびリギングフレームワーク
商業用試験レジメンは、確立された国際規格によって管理されています。
-
米国材料試験協会(ASTM): 引張強度、降伏強度、伸びのパラメータは、鋼製品の標準的な機械的試験方法を指定するASTM A370に従って定義されます。低温靭性基準は、ASTM E23で定義されたシャルピー衝撃ガイドラインを使用して検証する必要があります。.
-
国際標準化機構(ISO): 鍛造基準、安全係数、動的試験要件は、グレード8コンポーネント用の先端およびアイ付き鍛鋼リフティングフックを管理するISO 7597を参照する必要があります。.
-
業界エンジニアリングガイダンス: フックの設計、荷重基準、点検間隔は、米国機械学会(ASME)の推奨事項、特にASME B30.10: Hooksの安全フレームワークに準拠する必要があります。.
NDT:磁粉探傷検査および浸透探傷検査
地下の亀裂や表面に現れる応力亀裂は肉眼では見えません。堅牢な工場品質計画には、非破壊検査(NDT)が含まれます。
-
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits 強磁性鍛造フックのゴールドスタンダード。フックは磁化され、液体に懸濁された蛍光鉄粉が表面を浴びます。紫外線(UV)ライトの下で、磁束漏れは鍛造ラップ、焼入れ亀裂、および継ぎ目を瞬時に明らかにします。高信頼性POは、100%ベースまたは検証済みのAQLレベルIIサンプリング計画で、ウェット蛍光MPIをASTM E1444に従って指定します。.
-
浸透探傷検査(LPI): 非鉄、海洋グレードのオーステナイト系ステンレス鋼フック(例:AISI 316)に使用されます。蛍光染料が表面の亀裂に浸透し、拭き取られ、微細な欠陥を強調するためにダスト状の開発剤で引き出されます。.
[工場現場経験I:ウェット磁粉探傷検査の欠陥トラップ]
当社の製造施設で3/8インチのクレビスリカバリーフックを15,000個製造する過程で、QAステーションは焼入れ後のウェット蛍光MPI中に拒否率の急増を観察しました。約4.2%の部品が、クレビスフォークの内側半径に沿って繰り返し現れる縦方向の表面亀裂を示しました。

工具および金属組織分析により、根本原因はクレビススロットミーリングブローチの工具摩耗にあることが特定されました。アニールされた鋼をきれいに切断する代わりに、摩耗したブローチはマイクロ表面を引き裂き、深さ0.05mm未満のマイクロノッチを作成しました。フックがポリマー焼入れに当たると、熱衝撃がこれらの引き裂きに集中し、局所的なマルテンサイト焼入れ亀裂を引き起こしました。

直ちに社内標準作業手順書を改訂しました。ブローチ切削工具は1,200サイクルごとに点検および再研磨する必要があり、熱処理前に0.5mmのコーナー面取りパスを追加しました。故障率は直ちにゼロに戻りました。.
破壊検査:耐荷重試験、破断強度試験、および疲労試験
非破壊検査は構造の一貫性を確認し、破壊検査は実際の性能限界を確認します。.
-
引張試験: 各生産バッチは、耐荷重試験を受ける必要があります。通常、定格使用荷重(WLL)の2.0~2.5倍です。機械は10~30秒間の保持期間、張力を印加します。試験後の寸法チェックでは、スロート開口部全体に測定可能な永久変形がないことを示す必要があります。.
-
引張破断強度試験: 各マスター熱バッチからの犠牲サンプルは、校正された引張試験台で破壊されるまで引っ張られます。アセンブリは、商業用車両リカバリーでは通常4:1または5:1、オーバーヘッド定格リフティングフォーマットでは最大6:1の設計安全係数を達成してから破損する必要があります。.
-
サイクリック疲労試験: フックは高サイクル疲労評価を受け、2〜4Hzで0.5倍から1.5倍のWLLの範囲で振動し、最低20,000回の連続サイクルを行います。これにより、外側の脊椎やクリブスピンジャーナルに沿った微細亀裂の発生を確認します。.
表面仕上げと環境腐食試験
車両バンパー、商用トレーラー、海洋スリップウェイに取り付けられたフックは過酷な環境で使用されます。標準的な仕上げには次のものがあります:
-
高光沢パウダーコーティング: 丈夫で衝撃に強いですが、道路の破片によってコーティングが剥がれることがあり、道路塩分が下に入り込み、基材を見えないうちに腐食させることがあります。.
-
カタフォレティック電着塗装(KTL/Eコート): 浸漬型の有機コーティングで、内部の凹部、穴、ねじ部に均一なマイクロメートルレベルの厚さで覆います。これはパウダーコートの下に理想的な防腐剤プライマーとして機能します。.
-
電気めっきと亜鉛ニッケルメッキ: 荷重ピンや安全ラッチにしばしば選択されます。高仕様の亜鉛ニッケル(ZnNi 12-15%)コーティングは、ASTM B117に基づく中性塩噴霧試験で1,000時間以上の耐性を持ち、赤錆を示す前に耐えることができ、標準のクリア亜鉛仕上げをはるかに上回ります。.
[工場現場経験II:メッキクリブス荷重ピンの塩噴霧試験失敗]
私たちはかつて、沿岸都市で運用されている亜鉛メッキリカバリフックのクリブスピンの固着に関する一連の現場保証返品を監査しました。ピンは設置後6ヶ月以内にフックのクリブス耳の内部で固着していました。

ASTM B117の塩噴霧基準に従ってOEM提供の荷重ピンを試験したところ、96時間後に赤錆が現れました。ベンダーは安価な六価フリーの明るい亜鉛電着メッキ(厚さ5〜8ミクロン)を施し、水素脆化焼鈍を省略していたため、硬化した40Crピンは応力腐食割れに対して脆弱でした。

これを解決するために、すべての後続生産ロットで12ミクロンの亜鉛ニッケル(ZnNi)電着処理を採用し、その後トリ価クロメートシールと即時の4時間の脱脆焼鈍(200°C)を行いました。ASTM B117の適格試験では、ピンは白または赤の腐食生成物なしで1,200時間以上の連続曝露に耐え、固着したピンの現場クレームを完全に排除しました。.
8. 調達チェックリスト、技術仕様書、およびRFQ最適化
あいまいな購買発注は現場の故障を引き起こす。調達チームは、アプリケーションの要件を明確で測定可能なパラメータに翻訳し、クリーンで一貫したベンダーの納品を確保しなければならない。.
エンジニアリングパラメータ:作業荷重制限(WLL)対最小破断強度(MBS)
-
作業荷重制限(WLL): メーカーが通常のサービス中にハードウェアを支えることを許可する絶対最大静的荷重。安全係数を組み込んでいる。.
-
最小破断強度(MBS): 破壊試験中にコンポーネントが保証されて破裂し、引きちぎれる最小の引張力。.
-
設計安全係数: MBSとWLLの数値比率:
$$\text{設計係数} = \frac{\text{MBS}}{\text{WLL}}$$商用ウインチ回収において、この比率は通常 3.5:1から5:1の範囲で推移する. 商用の吊り上げ用途では、必須の 5:1または6:1 比率を適用する。.
B2B調達チーム向け工場監査検証チェックリスト
工具発注を行う前に、潜在的なハードウェア製造工場に対してこの現地工場検証チェックリストを完了させる:
-
[ ] 鍛造工場の能力: 施設は閉鎖型ダイパワードハンマーや自動スクリュープレスを運用しているか、または鍛造ビレットを第三者のハンマショップに委託しているか?
-
[ ] 工具・金型の寿命追跡: 鍛造型の交換間隔はどれくらいか?(摩耗した金型はオーバーサイズのフラッシュラインや偏心したクリーブスプロファイル、構造断面のばらつきを引き起こす)。.
-
[ ] 熱処理の追跡性: 熱処理工場は、自動ゾーン温度記録付きの連続メッシュベルト炉を使用していますか、それとも手動でオペレーター依存のバッチ塩浴槽を使用していますか?
-
[ ] 焼入れ媒体の管理: ポリマー/油の焼入れ温度、撹拌速度、液体の清浄度は、記録されたSPCチャートで監視されていますか?
-
[ ] 社内試験インフラ: 工場には較正済みの引張試験台(最低500 kN容量)、CVN衝撃振り子、光学放射スペクトロメーター、認定されたMPIステーションがありますか?
-
[ ] 追跡性マーク: 供給者は、コンポーネントの背骨に直接、きれいで永久的なロット追跡コード、鋼種、WLL評価をロール鍛造またはスタンプできますか?
-
[ ] ラッチ耐久性設定: 安全ラッチは、ステンレス鋼のねじれバネと緩まないロックナットを備えた重いスプリング鋼(厚さ≥1.8 mm)からスタンプされていますか?
ステップバイステップガイド:密閉されたPO仕様書の書き方
サプライチェーンの品質低下や不適合品の拒否を防ぐために、このステップバイステップのドラフトフレームワークを使用してください:
STEP 1:材料グレード、合金化学組成、製造方法を定義
  └── アクション:ASTM A521に従った閉鎖型ダイ鍛造のAISI 4140、4340、または35CrMo合金鋼を指定。
  └── ルール:鋳造、溶接、未審査のスクラップ炭素鋼を明示的に禁止。

STEP 2:目標機械的性質と熱処理を確定
  └── アクション:28-34 HRCに焼き入れおよび焼戻し状態を指定。
  └── ルール:ASTM E23に従い、-20°Cで平均>=42ジュールのシャルピーV字溝試験を必須とする。

STEP 3:正確な荷重測定値と安全係数を設定
  └── アクション:必要なWLL(例:12,000ポンド)と最小設計係数(例:4:1)を記載。
  └── ルール:ロットの100%は、2.0倍WLLの証明荷重をパーマネントセットなしで通過しなければならない。

STEP 4:NDT基準と受入/不良閾値を設定
  └── アクション:ASTM E1444に従った湿式蛍光MPIをAQLレベルIIのサンプリング計画で指定。
  └── ルール:サドル、ネック、クリーブス根元に沿った線状の兆候や亀裂は許容しない。

STEP 5:表面のパッシベーション、色、メッキ仕様を定義
  └── アクション:亜鉛リン酸塩またはEコートの前処理と粉体塗装の厚さ(80-120 um)を詳細に記載。
  └── ルール:ASTM B117に従い、赤錆なしで720時間以上の中性塩水噴霧耐性を要求。

STEP 6:追跡性、認証、出荷梱包を規定
  └── アクション:浮き彫りまたは凹みのある鍛造マークを義務付け:ブランドロゴ、WLL、グレード、ロットコード。
  └── ルール:すべての出荷にはEN 10204タイプ3.1の検査証明書を含めること。.
完全な仕様書テンプレート
このマトリックスを直接見積依頼(RFQ)パッケージや製造供給契約に組み込んでください:
エンジニアリング調達仕様書:重負荷用クリーブスウインチフック
仕様コード:WH-G80-HEAVY-REV3
1.0 材料と製造
    1.1 製造工程:閉鎖型ダイ鍛造。鋳造は禁止。
    1.2 合金化学組成:ASTM A29に準拠したAISI 4140 / 35CrMo。
    1.3 組織:連続した途切れない縦方向の粒子配列。
    1.4 粒子サイズ:ASTM E112に従いASTM No. 5またはそれ以下。

2.0 機械的要件
    2.1 使用荷重制限(WLL):12,500ポンド(55.6 kN)。
    2.2 最小破断強度(MBS):50,000ポンド(222.4 kN)。
    2.3 設計係数:最低安全マージン4:1。
    2.4 硬さ範囲:コア断面全体で28から34 HRC。
    2.5 サブゼロ衝撃靭性:-20°Cで>=42ジュール(シャルピーV字溝試験、ASTM E23)。

3.0 熱処理と表面処理
    3.1 熱処理:連続焼入れと焼戻し(オーステナイト化温度860°C、焼戻し600°C)。
    3.2 表面粗さ:フックボウルとサドル内部半径Ra <= 1.6 um(合成ロープモデルはRa = 12%)を施し、ASTM B117の塩水噴霧耐性1000時間以上。

4.0 品質保証とロット検査
    4.1 非破壊検査:ASTM E1444に従った湿式蛍光磁粉探傷検査。亀裂は許容しない。
    4.2 証明荷重検証:WLLの2.0倍を15秒保持。パーマネントなスロートの伸びは許容しない(許容範囲 <= 0.2 mm)。
    4.3 破壊頻度:1,000個ごとまたは熱処理バッチごとに1ユニットを破壊試験。
    4.4 書類:すべての生産ロットにEN 10204タイプ3.1の材料試験証明書を付属。

5.0 マーキングと追跡性
    5.1 鍛造識別:フック本体には判読可能な鍛造マークを付ける:[バイヤーロゴ][WLL評価][グレード80][熱ロットコード]。
    5.2 クリーブスピン:対応する熱バッチ番号をスタンプ。.
フィールドハードウェアカタログを作成する際、買い手はウインチフック交換プロトコルとリタイア基準に関するガイドを確認し、販売代理店ネットワークや車両運用者に適切な摩耗閾値について訓練してください。.
9. 総合的なトラブルシューティングと調達チェックリスト
この比較マトリックスを使用して、既存のサプライヤーベースを評価するか、新しい製造パートナーを定期的な工場監査中に審査してください:
| 監査パラメータ | レッドフラッグ(高失敗リスク) | 許容範囲(商業グレード) | 最高クラス(Tier-1 OEM) |
| 製造方法 | 鋳鋼または未検証のオープンフレームハンマー鍛造 | 閉じ型ダイカストと見えるトリムフラッシュラインを持つ鍛造 | コンピュータ制御の閉じ型ダイカストと自動誘導加熱を備えた鍛造 |
| 基礎金属組織 | 未精製のスクラップ炭素鋼(Q235、高P/S含有) | AISI 1045または基本的なマンガン炭素構造鋼 | AISI 4140、4340、または35CrMo真空脱ガス合金鋼の認証済み |
| 衝撃延性 | 未試験; 常温で脆性破壊が観察される | 常温衝撃試験のみ(20°Cで27Jを超える) | 保証された零下でのシャルピーV字溝性能(-20°Cまたは-40°Cで42Jを超える) |
| 非破壊検査(NDT)亀裂検出 | 工場の常温照明下での目視検査 | スポットチェック乾式粉末MPI(AQLレベルIV) | UV光下での湿式蛍光磁粉検査 |
| 腐食仕上げ | 薄い装飾用スプレー塗料またはフラッシュ亜鉛メッキ(< 5 µm) | 標準的な商用粉体塗装または熱浸亜鉛めっき | 亜鉛ニッケル(ZnNi)またはEコートプライマー + UV安定化建築用ポリエステル粉体塗料 |
| ハードウェア | 弱い打刻ラッチ(< 1.0 mm);基本的な炭素トーションスプリング | 打刻された1.5 mmラッチ;亜鉛メッキされた音楽線スプリング | 重厚なゲージのラッチ(>= 2.0 mm)で、AISI 302/316ステンレススプリングとナイロンロックナットを使用 |
| 工場のドキュメント | バッチ追跡のない一般的な内部工場スリップ | 一般的なEN 10204タイプ2.2適合宣言 | ロット固有のEN 10204タイプ3.1試験証明書がスタンプされたコードに直接リンク |
多車両のオフロードビルドの場合、このチェックリストを合成ウインチアクセサリーとロープ保護ハードウェアの詳細分析と組み合わせて、バランスの取れた高性能リカバリーパッケージを構築します。.
10. よくある質問(FAQ)
ウインチロープをフックに結ぶ方法は?
合成ウインチラインは、ボーライン、クローブヒッチ、スクエアノットのような摩擦結びを使用してフックに固定してはいけません。標準的な結び目は、きつい屈曲半径とストランド間の剪断により、ロープの破断強度を30%から50%まで低下させる可能性があります。正しい業界推奨の方法はスプライスアイです:合成ラインを補強されたチューブ状の金属または複合素材のサムブルに沿って通し、オーストラリアン・ブリュメルスプライスまたは長く埋め込まれたテールスプライス(ロープ径の少なくとも72倍の埋め込み長さ)を使用します。スプライス後、サムブル保護されたアイをフックのクリーブスピンに直接接続するか、中間の定格接続リンクを使用します。.
フックをウインチケーブルに取り付ける方法は?
スチールワイヤーウインチケーブルにクリーブスタイルのフックを取り付けるには、内部に重厚なスチールサムブルを補強したアイ端末を使用します。ループ自体は、工業用油圧プレスを使用して銅または冷間押出スチールスリーブで圧着するか、規格に従ってトルクをかけたドロップフォージドワイヤーロープクリップで固定します(サドルがロープの生端に乗るようにします)。サムブル補強されたループをフックのクリーブスフォーク内に配置し、熱処理された合金クリーブスピンを両耳に通し、付属のコッタピンで固定し、ピンの突起を後ろに曲げて抜け出さないようにします。.
特殊な工具を使わずに安全にフックをウインチケーブルに取り付ける方法は?
現場で圧着装置が利用できない場合は、ドロップフォージドのスチールスクリューピンボウシャックルまたは鍛造ワイヤーロープクリップと重厚なスチールサムブルを組み合わせて使用します。ワイヤーロープクリップを使用する場合は、常に次の点に注意してください: “「死んだ馬に鞍をかけるな」” U字ボルトは切断された(死んだ)端のケーブルの上に座り、鍛造されたサドルは生(荷重を支える)側のランに当たる必要があります。少なくとも6ロープ径間隔で3つ以上のクリップを均等に配置し、ナットを工場推奨のトルクで交互に締め付け、最初の張力調整後に締付トルクを確認します。裸の未サムブルのワイヤーケーブルループに直接オープンフックを取り付けてはいけません。.
標準のアイタイプのフックを使用してウインチケーブルをフックに取り付ける方法は?
アイフックは、シャンク部分に完全に円形の鍛造ループがあり、囲まれたケーブルサムブルに直接取り付けることはできません。アイフックを取り付けるには、中間の機械的接続リンク(例:グレード80/100の合金ハンマーロック/カップリングリンク)や定格のスクリューピンアンカーシャックルを使用します。シャックルの本体をケーブルのサムブルアイに通し、シャックルピンをフックのアイに通し、しっかりとトルクをかけて固定します。動的な車両リカバリーに使用する場合は、ピンを四分の一回転緩めて圧力による締め付けを防ぎ、または安全ワイヤーでピンに通して抜け出さないようにします。.
Can-Amウインチフックストラップとは何ですか?また、なぜユーティリティビークルに必要なのですか?
Can-Amウインチフックストラップは、しばしば「 ウインチフック用引張ストラップ」と呼ばれ、フックの喉またはアイレットに直接取り付けられた高視認性のナイロンまたはポリエステルのウェブストラップです。操作者がフックをフェアリードから引き出したり、軽いテンションでケーブルをスプールしてドラムに戻す際に、安全で専用のハンドルを提供します。フック本体やケーブルを直接握ると、リモートスイッチの故障やウインチモーターによる指の巻き込みによる深刻な潰れや挟まれ事故のリスクがあります。.
11. 総合調達サマリー
工業用グレードのウインチフックを調達するには、冶金学、製造工程、厳格な検証試験に対する鋭い目が必要です。鋳造製品を排除し、認証された閉鎖鍛造合金を指定し、零下でのシャルピー衝撃試験を要求し、厳格な非破壊検査計画を実施する調達エンジニアやハードウェアカテゴリマネージャーは、耐久性のある競争優位性を築きます。高い信頼性を持つリカバリーハードウェアは、車両のフリートを保護し、ブランドを壊滅的な責任から守り、構造的破損の危険が迫る状況でも信頼できる引き性能を提供します。.
内部リンク最適化ガイド(ウェブマスター向け)
該当するものに置き換えてください # 記事本文内のアンカーをライブURLに置き換えてください:
-
アンカー:
ウインチダンパーとケーブル安全装置-> 対象記事へのマッピング:/vehicle-recovery/winch-dampener-safety-guide/ -
アンカー:
ウインチシャックルとボウシャックルの耐荷重比較-> 対象記事へのマッピング:/rigging-hardware/winch-shackle-vs-bow-shackle-specs/ -
アンカー:
ウインチフックの交換手順と廃止基準-> 対象記事へのマッピング:/fleet-maintenance/winch-hook-inspection-retirement-standards/ -
アンカー:
合成ウインチアクセサリーとロープ保護ハードウェア-> 対象記事へのマッピング:/offroad-recovery/synthetic-winch-accessories-guide/ -
アンカー:
ウインチ用付属品(コンテキスト) -> 主要カテゴリハブへのマッピング:/collections/industrial-winching-accessories/
この記事で使用されているキーワード
コアキーワード:
-
ウインチフック
サブキーワード:
-
ウインチシャックル
-
フックとシャックル
-
ウインチ用付属品
-
ウインチ用ケーブルフック
ロングテールキーワード:
-
ウインチフックの交換
-
ウインチ用シャックル
-
ウインチストラップフック
-
合成ウィンチフック
-
ボート用ウィンチストラップ(安全フック付き)
-
合成ウインチ用アクセサリー
-
ウインチフック用引張ストラップ
-
ウインチケーブル用フック