Руководство по закупкам и проектированию крюков для лебедок: спецификации, контроль качества и управление рисками в цепочке поставок


Сверхмощный крюк для лебедки часто рассматривается как готовый товар, но он является единственной критической точкой отказа в любой системе эвакуации, буксировки или позиционирования груза. Независимо от того, закупается ли оборудование для парка коммерческих транспортных средств, прицепов для оригинального оборудования, морских слипов или для вторичного рынка внедорожников, выбор неправильного такелажного крепления приводит к катастрофическим кинетическим срывам, претензиям по ответственности в полевых условиях и дорогостоящему ущербу для бренда.
Обеспечение надежного, высокоточного крюк для лебедки требует гораздо большего, чем простое соответствие номинальной грузоподъемности расчетному весу транспортного средства. Профессиональные покупатели должны разбираться в металловедении, механике разрушения, структуре зерна, образующейся при ковке в закрытых штампах, пассивации поверхности и текущем сдвиге рынка между традиционными крюками и такелажем закрытого типа. Данное техническое руководство по закупкам детально рассматривает каждый коммерческий фактор — от отслеживания партий сырой стали до написания спецификаций заказов на покупку (PO) — предоставляя инженерам по глобальным закупкам и менеджерам по категориям оборудования возможность получать компоненты для эвакуации без дефектов.
1. Анатомия, металловедение и основные типы конструкций крюков для лебедок
Крюк лебедки преобразует натяжение троса, генерируемое барабаном лебедки, в контролируемый вектор тяги, прикладываемый к точке крепления. Его геометрия должна распределять сильные изгибающие напряжения по переменному радиусу поперечного сечения, сохраняя при этом зазор в зеве и обеспечивая надежность соединения против случайного соскальзывания.
Критические анатомические зоны
-
Ушко / отверстие для пальца: Соединительный узел, крепящий крюк к эвакуационному тросу. В традиционных конструкциях круглое ушко принимает коуш для кабеля; в современном оборудовании для коммунальных служб в проушине находится обработанный пальцем для нагрузки, закрепленный шплинтом или стопорным кольцом. Эта область подвергается сильным комбинированным напряжениям сдвига, смятия и циклическому натяжению по окружности.
-
Шейка (переход): Структурный изгиб, который передает тяговое усилие троса на основной корпус крюка. Недостаточные радиусы скругления в переходной зоне здесь создают острые концентрации напряжений, которые вызывают усталостные микротрещины под пульсирующими кинетическими нагрузками.
-
Чаша (изгиб): Несущий нагрузку внутренний радиус, куда вставляется стропа, ремень или палец скобы. Широкая, гладкая геометрия чаши снижает локальное контактное давление (напряжение Герца) на сопряженное оборудование и предотвращает сильное защемление, которое разрушает синтетические стропы.
-
Зев: Свободное расстояние между кончиком и шейкой. Оно должно быть достаточно широким, чтобы без принудительного перекоса принимать стандартные точки крепления, но достаточно узким, чтобы сохранить жесткость зева против бокового отклонения под нагрузкой.
-
Защелка безопасности: Механизм удержания, охватывающий отверстие горловины. Современные коммерческие стандарты предписывают изготовленные из толстого металла штампованные или литые подпружиненные защелки, предназначенные для предотвращения случайного смещения тросов при ослаблении натяжения.
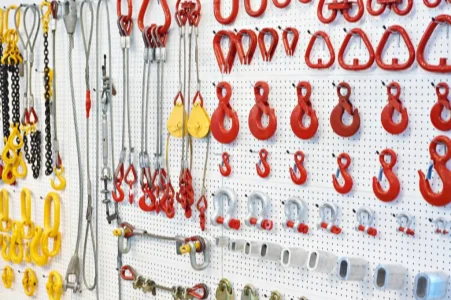
Исследование мира оборудования для подъема
Металлургические основы: углеродистая сталь против легированных сталей
Крюк из чугуна или низкоуглеродистой стали представляет крайнюю эксплуатационную опасность в условиях динамического восстановления. Коммерческие подъемно-монтажные компоненты требуют термообработанных среднеуглеродистых или низкоуглеродистых легированных сталей.
-
Углеродистая сталь (например, AISI 1045 / ASTM A521 класс C): Обычно используется для лебедок легкого назначения, сельскохозяйственных или начального уровня. Хотя и экономична и пластична в отожженном состоянии, она требует значительной физической массы для достижения приемлемых пределов рабочей нагрузки (WLL). Она демонстрирует более низкие пределы текучести и более низкую ударную вязкость при отрицательных температурах.
-
Высокопрочная легированная сталь (например, 35CrMo, 40Cr, AISI 4140, AISI 4340): Стандарт для промышленных кованых изделий класса 80 и 100. Включение хрома, молибдена и никеля способствует глубокой сквозной закалке при термообработке. Эти сплавы обеспечивают предел прочности на растяжение, превышающий 800-1000 МПа, что позволяет создавать компактные профили крюков, сохраняющие высокую ударную вязкость (значения ударной вязкости по Шарпи V-образному надрезу > 42 Дж при -20°C).
-
Морская нержавеющая сталь (например, литая/кованая 316 / 316L): Используется, когда непрерывное воздействие морских брызг, соленой среды и химической промывки является обязательным условием. Нержавеющая сталь обладает исключительной коррозионной стойкостью благодаря своей пассивной пленке оксида хрома. Однако ее фактические показатели прочности на растяжение и текучести ниже, чем у закаленной и отпущенной конструкционной легированной стали класса 80, что требует более массивных поперечных сечений для эквивалентных показателей.
Конструкции крюков: вилочные, с ушком и самозащелкивающиеся
Выбор правильной конструктивной конфигурации влияет на трудозатраты при установке, полевое обслуживание и долгосрочную безопасность эксплуатации:
-
Вилочные крюки для лебедок: Вилочный крюк имеет раздвоенное основание, удерживающее прецизионно обработанный штифт из легированной стали, закрепленный шплинтом. Он крепится непосредственно к петле троса лебедки крюк лебедочного троса или синтетического троса без промежуточного соединительного звена. Он упрощает замену троса в полевых условиях, что делает его доминирующим форматом OEM для лебедок для восстановления транспортных средств.
-
Крюки для лебедок с ушком: Имеет цельное, неразрывное кованое ушко на хвостовике крюка. Крюк с ушком требует внешнего механического соединительного элемента — такого как соединительное звено класса 80 или скоба с винтовым штифтом — для соединения с петлями троса. Хотя и менее обтекаемые для стандартных направляющих троса транспортных средств, крюки с ушком исключают режим отказа штифта с односторонним срезом, присущий вилочным штифтам, и обеспечивают большую подвижность по нескольким осям.
-
Крюки с автоматической блокировкой: Широко используются в промышленном подъеме и тяжелых условиях эксплуатации лебедок. Когда натяжение нагружает чашу крюка, интегрированный механизм защелки поворачивается и автоматически входит в утопленную полость на кончике крюка. Защелка не может открыться под натяжением троса, что исключает выпадение из-за динамических циклов ослабления. Самозащелкивающиеся крюки имеют более высокую стоимость и увеличивают массу конца троса, но обеспечивают максимальную безопасность эксплуатации.
2. Динамические характеристики: крюк лебедочного троса против систем с синтетическим тросом для лебедки
Трос для эвакуации надежен настолько, насколько надежно его крепление на конце. Стальные тросы и синтетические тросы из сверхвысокомолекулярного полиэтилена (СВМПЭ) предъявляют принципиально разные механические и экологические требования к крепежному оборудованию.
Механика такелажа стальных тросов
Оцинкованный или яркий стальной трос авиационного класса (обычно конфигурации 7×19 или 6×36 IWRC) работает при высокой кольцевой жесткости и значительном накоплении упругой энергии. При оснащении традиционным крюком для лебедочного троса соединяющая поверхность между стальным коушем троса и пальцем вилки крюка концентрирует огромные сдвигающие усилия на небольшой площади контакта.
Стальные тросы могут выдерживать малые радиусы изгиба, острые края и небольшие заусенцы на чаше крюка без немедленного разрушения конструкции. Однако стальные тросы склонны к образованию петель, истиранию проволоки и разрушительному динамическому отскоку (“хлыст троса”), если крепежное оборудование ломается под нагрузкой. Оборудование, сопряженное со стальным тросом, должно обеспечивать надежное удержание пальца вилки, глубокие зазоры в горловине и пружинные защелки, способные удерживать жесткий трос, который выскакивает при кратковременном ослаблении натяжения троса.
Динамика современных синтетических тросов из СВМПЭ
Синтетические лебедочные тросы, изготовленные из волокон HMPE/UHMWPE (например, Dyneema® SK75/SK78), преобразили операции по эвакуации, снизив массу троса примерно на 80% и смягчив кинетический отскок снаряда при обрыве троса. Тем не менее, синтетические тросы очень подвержены порезам, сплавлению волокон и разрушению от фрикционного сдвига на интерфейсе крепления.
A синтетический лебедочный крюк должен иметь:
-
Щедрые внутренние радиусы: Острый край или узкий профиль седла пережимает синтетические пряди, снижая прочность троса за счет эффекта “соотношения D/d” (отношение диаметра кривизны к диаметру троса).
-
Микро-отделки поверхности с ультра-гладкой поверхностью: В то время как стандартный кованый стальной крюк с кованым или грубым порошковым покрытием чаши достаточно для стального наперстка, синтетические линии требуют значений шероховатости поверхности ниже Ra 0,8 мкм на всех несущих и переходных поверхностях, чтобы предотвратить износ волокон между нитями.
-
Беззазорные пазы для штифтов: Когда синтетический глаз соединяется напрямую с штифтом без трубчатого усилительного наперстка, любые заусенцы или необработанные кромки внутри вилки штифта могут прорезать несущие волокна при десятках динамических циклов.
Переходное оборудование: Аксессуары для синтетической лебедки
Современные коммерческие парки регулярно обновляют системы тросов до комплекта синтетических канатов, требуя соответствия Синтетические аксессуары для лебедки. В их число входят:
-
Усиленные трубчатые наперстки: Тяжелостенные стальные или твердо анодированные алюминиевые наперстки, вставленные внутрь сплетенного глаза троса, чтобы предотвратить его сжатие под пиковым натяжением линии.
-
Защитные устройства и изоляторы для троса лебедки: Полиуретановые буферы, поглощающие удар при полном наматывании крюка против направляющей, предотвращая структурные ударные нагрузки на барабан лебедки и зубчатую передачу.
Для защиты целостности такелажа при частых циклах намотки покупатели часто приобретают специализированный демпфер для лебедки и средства безопасности кабеля, чтобы предотвратить конечные кинетические удары и продлить срок службы троса.
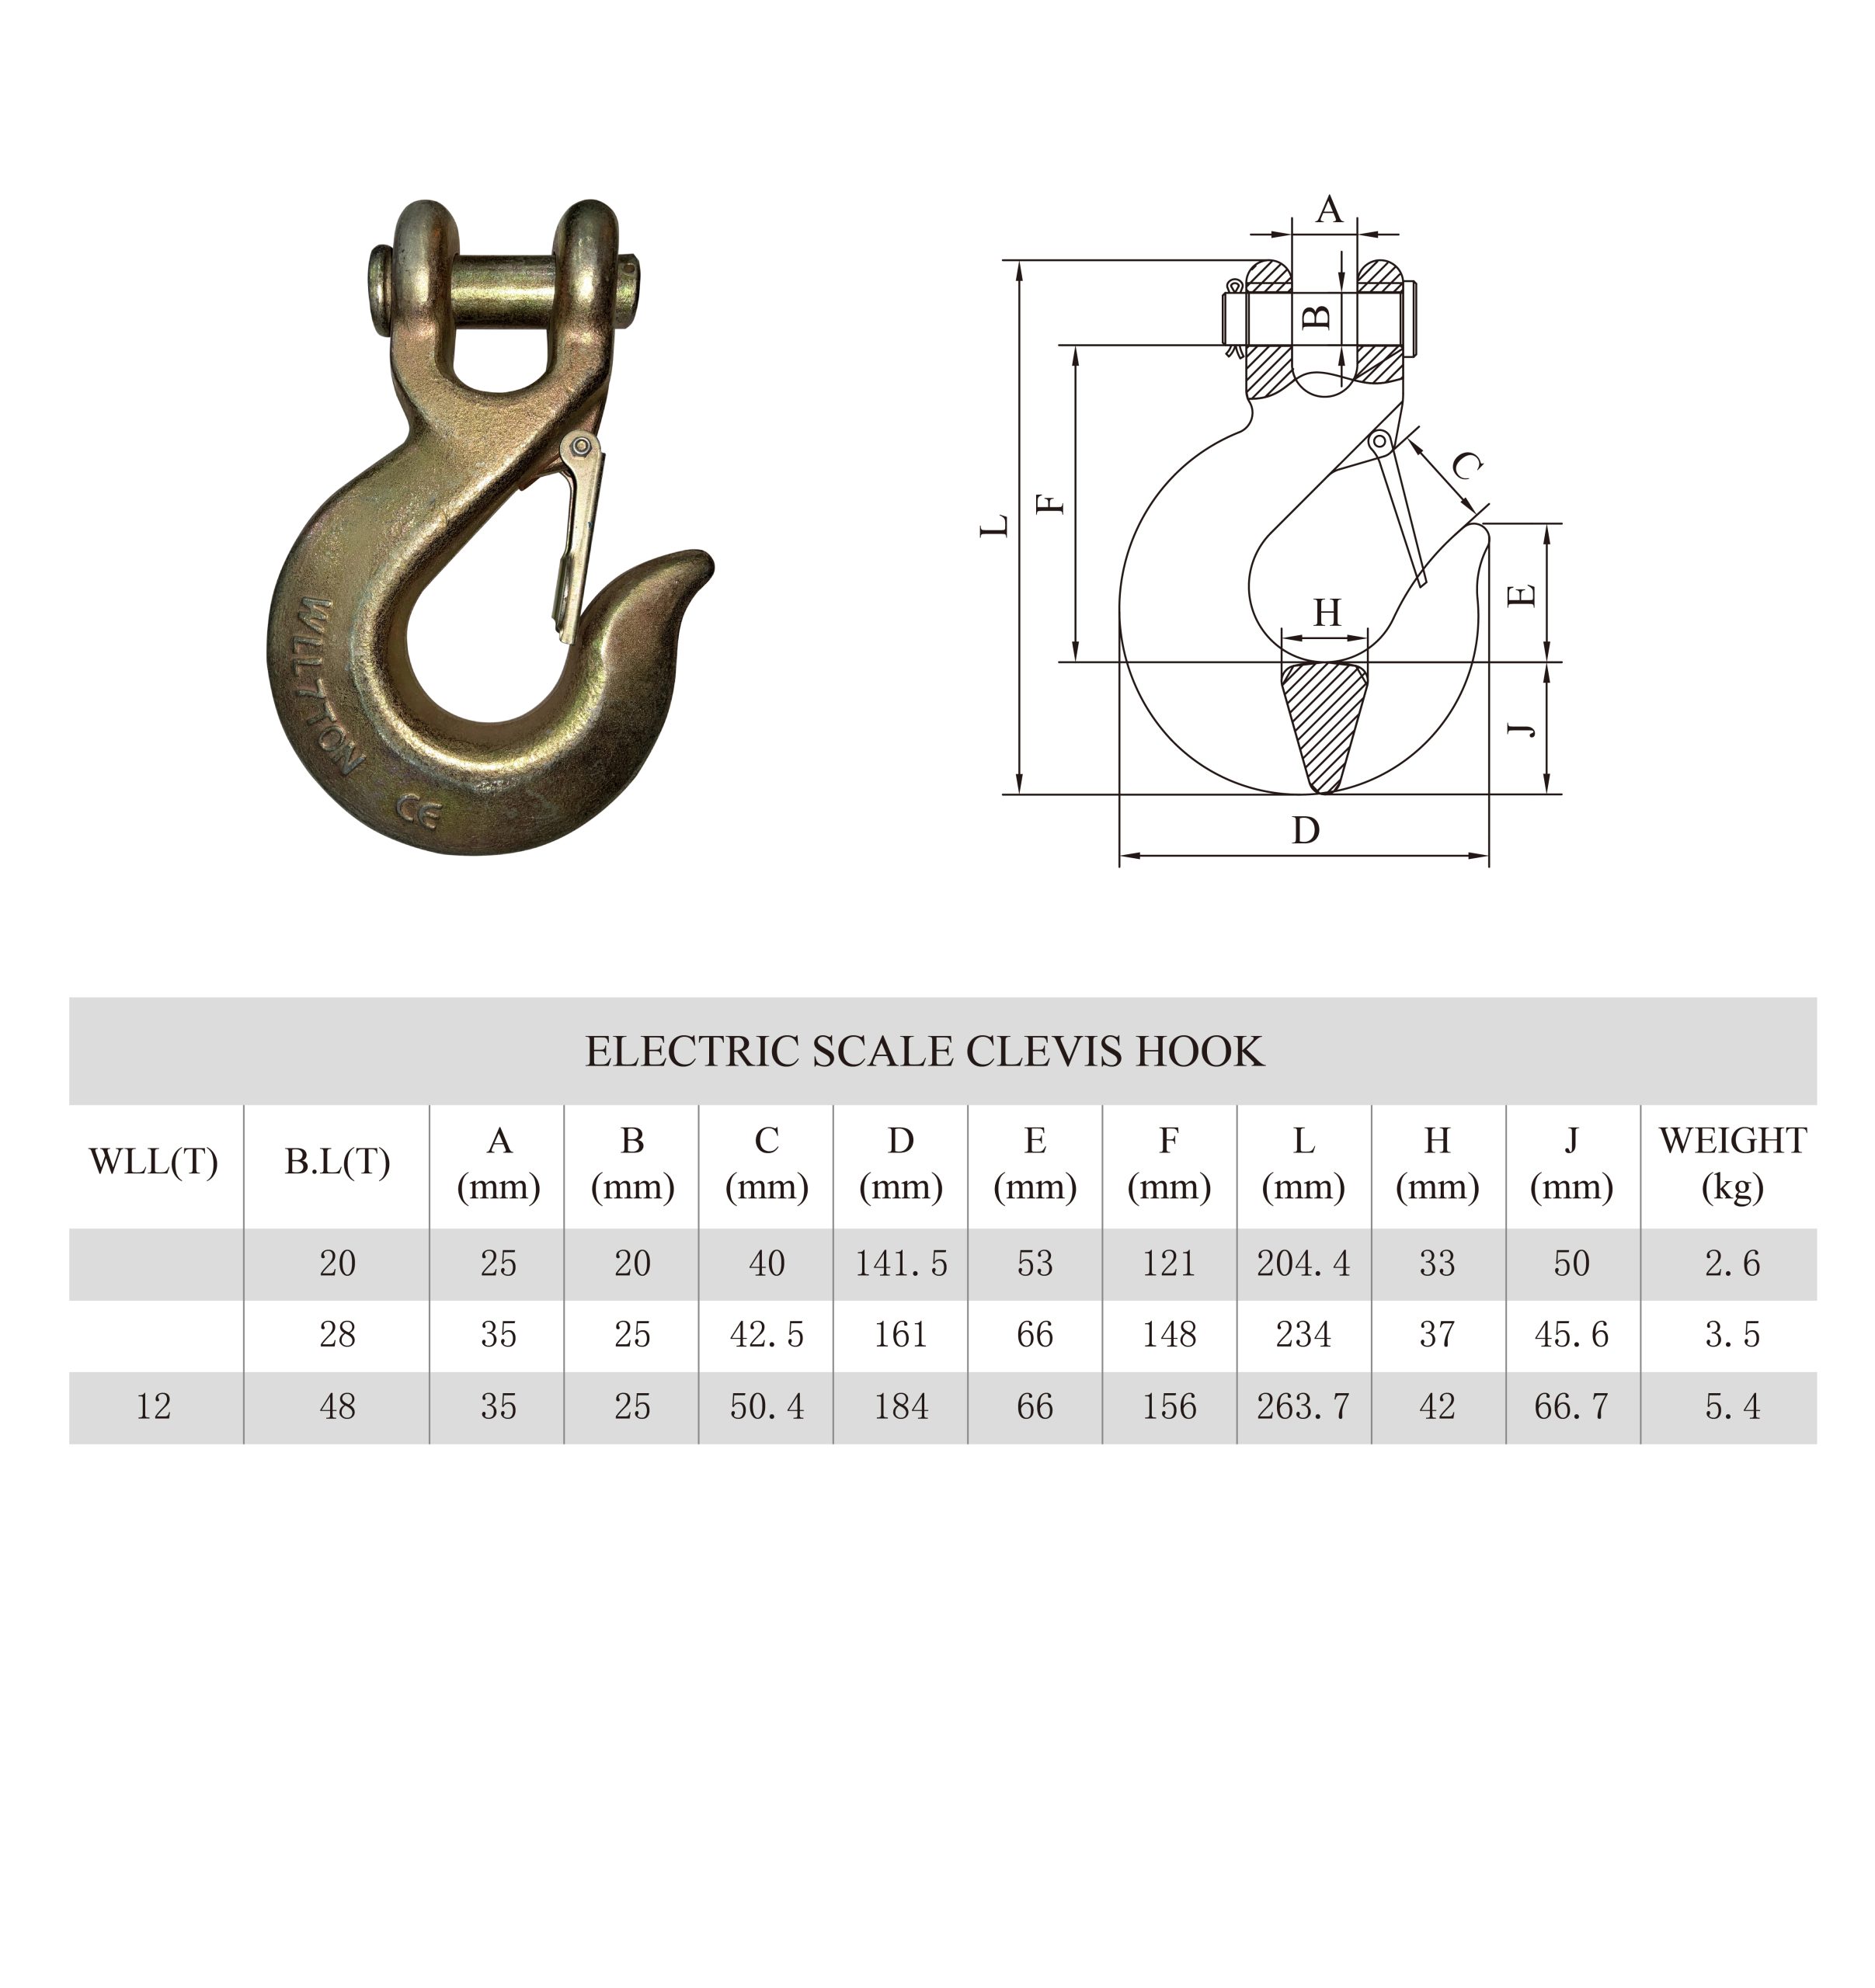
3. Производственные процессы: Кованое против литого оборудование — режимы отказа
Отказы такелажа происходят быстро. Инженеры по закупкам должны понимать, как производственные процессы влияют на режимы отказа: постепенная пластическая деформация (безопасно) против внезапного хрупкого разрушения (катастрофично).
Горячее ковка в закрытой матрице
При ковке в закрытой матрице предварительно нагретый стальной заготовка (обычно 1150°C до 1250°C) помещается между прецизионно обработанными матрицами и ударяется тяжелыми механическими или гидравлическими прессами. Это мощное механическое деформирование перераспределяет внутреннюю кристаллическую матрицу в непрерывное, направленное течение зерен, следующее контурам профиля крюка.
-
Выравнивание зерен: Структурные линии зерен идут без прерываний от монтажного глаза, вдоль внешней оси, через высокомоментное дно и выходят через наконечник. Такое непрерывное выравнивание обеспечивает максимальную стойкость к динамическим ударам, циклам усталости и растяжению.
-
Устранение дефектов: Интенсивное компрессионное давление устраняет внутреннюю микропористость, консолидирует газовые карманы и обеспечивает равномерную плотность материала по всему сечению, как в тяжелых, так и в тонких участках.
-
Режим отказа: При экстремальной перегрузке правильно кованый, закаленный и отпущенный сплавной крюк постепенно деформируется и раскрывается у горловины. Эта видимая пластическая деформация предупреждает операторов о необходимости снизить нагрузку до того, как произойдет катастрофическое отсоединение линии.
Литье: Тихая ловушка закупки
Литье включает введение расплавленного металла в песочные, оболочковые или инвестиционные керамические формы. Хотя оно позволяет создавать сложные геометрии и минимизировать затраты на оснастку при малых партиях, оно создает серьезные структурные недостатки в динамическом оборудовании для восстановления:
-
Микропористость и включения: Захваченные газы, усадочные поры и шлаковые включения естественным образом собираются в более толстых сечениях, таких как чашка крюка. Эти внутренние пустоты действуют как концентраторы острых зазоров.
-
Хрупкие дендритные структуры: Литая сталь охлаждается с недирекциональной, дендритной зернистой структурой. Отсутствие непрерывного механического выравнивания зерен значительно снижает ударную вязкость при низких температурах.
-
Режим отказа: При воздействии динамических ударных нагрузок (например, при рывке за застрявший транспорт) литая сталь может резко сломаться при обычных рабочих нагрузках без предварительного сужения или видимого удлинения горловины.
Термическая обработка: закалка и отпуск
Одного лишь ковки недостаточно для обеспечения структурной целостности. Компоненты должны проходить непрерывную, компьютеризированную термическую обработку:
-
Аустенитизация: Нагрев кованых крюков выше их критической температуры (обычно 850°C–880°C для сплавов 4140/35CrMo) для создания однородной аустенитной кристаллической фазы.
-
Закалка: Быстрое охлаждение стали в взбалтываемых полимерных, масляных или водяных ваннах для преобразования микроструктуры в твердый, хрупкий мартенсит.
-
Отпуск: Повторный нагрев деталей до точной промежуточной температуры (550°C–650°C) и выдержка в течение нескольких часов. Это отпускает мартенситную структуру, превращая ее в тонкий, прочный сорбит или отпущенный мартенсит. Такой процесс балансирует твердость (обычно 28–34 HRC) с высокой пределом текучести и высокой ударной вязкостью.
4. Техническое сравнение: архитектуры крюка и скобы для подъема
Сектор коммерческого восстановления переходит к закрытой системе буксировки (CSW), что побуждает покупателей оценивать операционные компромиссы между открытыми крюк и шакл соединениями.
Прямое инженерное сравнение
| Инженерный параметр | Классический крюк для лебедки с шарнирным соединением | Болтовой скобочный карабин (якорный карабин) | Закрытая система лебедки с шипом / ProLink |
| Топология соединения | Полуоткрытый горловой зажим, закрепленный пружинной защелкой | Замкнутый контур 100%, удерживаемый резьбовым штифтом | Полностью закрепленное внутреннее крепление, монтаж на шкив с внутренним штифтом |
| Риск случайного отсоединения | Умеренно; защелка может выйти из строя или согнуться при боковой нагрузке | Очень низкий; требует ручного вращения штифта | Незначительный; линия динамического восстановления не может проскользнуть |
| Ограничение многоплоскостной нагрузки | Очень ограничено; боковая нагрузка деформирует петлю | Возможна нагрузка под углом 45° до 90° (с понижением прочности) | Ограничено осью шкива в линию |
| Скорость развертывания | Крайне быстрая (один щелчок на крюк для восстановления) | Медленнее; требует навинчивания и отвинчивания штифта | Умеренно; требует соединения независимого шкива |
| Область / профиль натяжения | Большой, асимметричный; склонен зацепляться за камни | Компактный, сбалансированный профиль | Ультракомпактный; вставляется в глотку направляющей |
| Индикаторы предупреждения о неисправности | Видимое деформирование отверстия для крюка | Зажим штифта, локальное срывание резьбы | Визуальный осмотр напряжения на отверстии штифта |
Хотя открытые крюки обеспечивают высокую скорость соединения для буксировочных и коммунальных бригад, закрытые системы такелажа с выделенным шакл для лебедки или захватывающим монтажным креплением исключают случайное разматывание троса. Это особенно ценно при лебедке на пересеченной местности, где натяжение динамически колеблется. Для проектирования сбалансированных многоточечных комплектов для эвакуации покупателям следует ознакомиться с нашим специализированным техническим руководством по грузоподъемности буксировочных скоб по сравнению с дуговыми скобами.
5. Форматы промышленного такелажа: стропы, морские системы и буксировочные сборки
Коммерческая лебедка выходит далеко за рамки стандартной эвакуации транспортных средств. Специализированные рынки требуют индивидуальных конфигураций, настроенных на уникальные динамические, экологические и пространственные ограничения.
Интегрированные строповые системы
Плосковязаные полиэстеровые и нейлоновые эвакуационные стропы требуют специализированных конструкций крюков. Обычный крюк с узкой дугой сдавливает плоскую ленту, сжимая синтетические нити и вызывая локальный сдвиговый отказ по крайним волокнам.
-
Крюк для лебедочной стропы: Разработан с широким, плоским, обработанным пазом (обычно шириной от 2 до 4 дюймов), который поддерживает ленту по всей ее боковой поверхности. Эта геометрия обеспечивает равномерную нагрузку на все структурные нити основы.
-
Тяговая стропа для лебедочного крюка: Простая, хорошо видимая нейлоновая петля, прикрепленная к ушку или корпусу крюка. Она обеспечивает такелажникам безопасный, нескользящий захват при работе с натянутыми крюками, удерживая руки подальше от направляющего ролика лебедки и точек защемления.
Морские системы и системы для трейлеров для лодок
Морская среда подвергает оборудование для эвакуации агрессивной электрохимической коррозии. А Стяжной ремень лебедки для лодки с предохранительным крюком конфигурация должна выдерживать циклы погружения в соленую воду, высыхания и интенсивного воздействия солнечного УФ-излучения.
-
Выбор материала: В топовом морском оборудовании используется кованая нержавеющая сталь AISI 316 или тяжелая горячеоцинкованная углеродистая сталь класса 50. Гальваническое покрытие быстро разрушается в морской среде.
-
Долговечность защелки: Торсионные пружины внутри предохранительной защелки должны использовать пассивированную пружинную проволоку из нержавеющей стали морского класса (AISI 302/316). Пружины защелок из углеродистой стали начального уровня быстро ржавеют и выходят из строя, оставляя горловину крюка незащищенной.
-
Интерфейс ленты: Морские трейлерные стропы обычно изготавливаются из плоской высокопрочной полиэфирной ленты. Ушки крюков должны быть фаской, чтобы предотвратить износ петли ленты заусенцами во время спуска и подъема судна.
Коммерческие флотилии по восстановлению и эвакуации
Промышленные буксировочные и платформенные аварийные машины работают при высокой циклической нагрузке, вытягивая перевернутые или заблокированные коммерческие транспортные средства по крутым склонам.
-
Системы обычно требуют использование транспортного крюка класса 70 или клевиса из сплава класса 80, напрямую зажимающегося на высокопрочную стальную или синтетическую канатную проволоку диаметром 3/8 дюйма или 7/16 дюйма.
-
Безопасный зажим должен выдерживать повторные удары о дорожное покрытие, гравий и стальные платформы. Тяжелые кованые зажимы с врезанными пружинными карманами обеспечивают значительно более долгий срок службы, чем тонкие штампованные стальные зажимы.

6. Производственный кейс-стади: Анализ причины отказа в условиях низких температур
Следующее расследование отказа, проведенное в нашем инженерном испытательном центре, иллюстрирует катастрофический риск срезания углов при использовании сплавов и режимов термообработки низкого качества.
Фон инцидента и механика отказа
Подрядчик муниципальной коммунальной службы, работающий в Екатеринбурге, Россия, столкнулся с катастрофическим разрушением крюка во время операции по восстановлению при температуре ниже нуля. Окружающая температура составляла -28°C. Городской сервисный грузовик скользнул с ледяной дороги доступа к обслуживанию и был восстановлен с помощью гидравлического лебедки, установленной на грузовике, с использованием синтетической канатной линии диаметром 3/8 дюйма.
Когда натяжение линии достигло примерно 6800 фунтов (30,2 кН) — значительно ниже заявленной рабочей нагрузки крюка в 12000 фунтов (53,4 кН), — клевисный крюк раскололся по основной кривизне чаши. Внезапное отделение выбросило сборку синтетической канатной линии в сторону лебедочного блока. К счастью, амортизатор линии остановил оборудование, предотвращая травмы оператора. Разломанные компоненты были изолированы и отправлены в нашу лабораторию для металлургического анализа причины отказа (RCFA).
Результаты судебно-медицинической лаборатории
-
Визуальный и макроскопический осмотр: Поверхность разлома имела плоский, очень отражающий, кристаллический вид без утончения или сечения поперечного сечения. Марки Chevron указывали прямо на место инициирования по внешней стороне натяжного периметра изгиба крюка. Отсутствие срезных губ подтвердило мгновенный хрупкий межкристаллический разлом.
-
Спектрографический химический анализ: Оптическая эмиссионная спектроскопия (OES) выявила значительные отклонения состава сплава от стандартных характеристик сплава марки 80:
-
Углерод (C): 0.48% (чрезвычайно высокий для сплава с высокой ударной вязкостью, способствует хрупким структурам)
-
Марганец (Mn): 0.65%
-
Хром (Cr): 0.15% (серьезный дефицит следовых элементов по сравнению со спецификацией 4140 от 0.80–1.10%)
-
Молибден (Mo): 0.02% (практически полное отсутствие по сравнению со спецификацией 4140 от 0.15–0.25%)
-
Фосфор (P) и Сера (S): 0.042% и 0.038% (высокое содержание примесей)
-
Заключение: Поставщик использовал дешевую, необработанную ломовую углеродистую сталь вместо указанного сплава AISI 4140, полагаясь на высокий содержание углерода для имитации прочности на растяжение, при этом ухудшая ударную вязкость.
-
-
Твердость и микроструктурный анализ: Микроскопическая полировка и травление ниталем 2% выявили грубую, незакаленную мартенситную и перлитную зернистую структуру. Микротвердомеры показали значительные колебания, варьирующие от 44 HRC у поверхности до 24 HRC в ядре, что свидетельствует о неправильной, непоследовательной закалке и пропуске цикла отпускания.
-
Испытание на ударную вязкость по методу Чарпи V-образного зазора (CVN): Вторичные образцы, вырезанные из целого хвостовика крюка, были подвергнуты испытанию CVN по ASTM E23 при -20°C. Образцы показали среднюю ударную энергию всего 8,2 Джоулей (6,0 фут-фунтов). Для сравнения, правильно закаленный и отпущенный сплав AISI 4140 гарантирует ударную вязкость свыше 45 Джоулей при одинаковых температурах.
Меры по устранению и выводы по цепочке поставок
Этот сбой выявил три фатальных недостатка в источнике поставок:
-
Опора на универсальные сертификаты испытаний сырья, предоставленные непроверенной кузницей кованых изделий Tier-2 без сторонней лабораторной проверки.
-
Опущение спецификаций прочности при ударе по В-образному срезу при температуре ниже нуля из исходных документов запроса котировок (RFQ).
-
Несоблюдение аудита автоматизированных журналов термической обработки поставщика в режиме непрерывного производства.
Муниципальный подрядчик немедленно обновил свои стандарты закупок: вся будущая лебедочная аппаратура должна требовать 3.1 Отчётов о испытаниях материалов, химической проверки по партии, подтверждения ударной вязкости при -20°C и ковки в закрытой матрице.
7. Контроль качества, протоколы испытаний и международные стандарты
Коммерческие закупки требуют строгого соблюдения международных тестовых рамок для предотвращения отказов в эксплуатации и защиты от претензий по ответственности за продукцию.
Авторитетные нормативные и грузоподъемные рамки
Коммерческие тестовые режимы регулируются установленными международными стандартами:
-
Американское общество испытаний и материалов: Параметры растяжения, пределы прочности и удлинения определяются в соответствии с ASTM A370, который устанавливает стандартные методы механических испытаний для стальных изделий. Критерии ударной вязкости при низких температурах должны проверяться с использованием руководств по испытанию ударом по В-образному срезу, определённых в ASTM E23.
-
Международная организация по стандартизации: Критерии ковки, коэффициенты безопасности и требования к динамическим испытаниям должны ссылаться на ISO 7597, который регулирует кованые стальные крюки для подъёма с точкой и ушком для компонентов класса 8.
-
Инженерные рекомендации отрасли: Конструкция крюков, критерии нагрузки и интервалы инспекций должны соответствовать рекомендациям Американского общества машиностроителей, особенно рамкам безопасности в ASME B30.10: Крючки.
Неразрушающий контроль (NDT): Магнитопорошковое и жидкостное проникновение
Подповерхностные трещины и трещины, проходящие через поверхность, невидимы невооружённым глазом. Надёжные заводские планы контроля качества включают неразрушающее тестирование (NDT):
-
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits Золотой стандарт для ферромагнитных кованых крюков. Крюк намагничивается, а на его поверхности плавают флуоресцентные железные частицы в жидкости. Под ультрафиолетовым (UV) светом утечка магнитного потока мгновенно выявляет швы ковки, трещины при закалке и швы. Высоконадежные заказы на производство (POs) предусматривают мокрое флуоресцентное MPI по ASTM E1444 на базе 100% или проверенную выборку по плану AQL уровня II.
-
Жидкостное проникновение (LPI): Используется для немагнитных, морского класса аустенитных нержавеющих сталей (например, AISI 316). Флуоресцентная краска проникает в поверхностные трещины, удаляется с поверхности и вытягивается с помощью порошкового разработчика для выявления микротрещин.
[Опыт производства на заводе I: ловушки дефектов при мокром магнитопорошковом контроле]
Во время производства 15 000 единиц крюков для восстановления с зажимом 3/8 дюйма на нашем производственном
предприятии, наша контрольная станция зафиксировала резкий рост количества брака во время послесварочного мокрого
флуоресцентного MPI. Примерно 4,2% деталей показали повторяющиеся продольные трещины на поверхности вдоль внутреннего радиуса вилки зажима.

Анализ инструментов и металловедческий анализ выявили причину износа инструмента на фрезеровальной головке для прорезания канавки в вилке. Вместо аккуратного резания отожжённой стали, изношенная головка порвала микроскопическую поверхность, создавая микрорешетки глубиной менее 0,05 мм. Когда крюки попали в полимерный закалочный материал, тепловой шок, сосредоточенный в этих трещинах, вызвал локальные мартенситные трещины при закалке.

Мы немедленно пересмотрели нашу внутреннюю стандартную операционную процедуру: инструменты для прорезания канавок должны проверяться и затачиваться после каждых 1200 циклов, а перед термической обработкой добавлен проход с фаской в 0,5 мм по углу. Уровень отказов сразу снизился до нуля.
Испытания на разрушение: проверочная нагрузка, предельное разрушение и циклическая усталость
Неконтактные проверки подтверждают однородность конструкции; разрушительные испытания подтверждают реальные эксплуатационные пределы.
-
Испытание на нагрузку: Каждая партия продукции должна пройти испытание на проверочную нагрузку — обычно в 2,0–2,5 раза превышающую номинальный предел рабочей нагрузки (WLL). Машина создает натяжение на 10–30 секунд. После испытания измерительные проверки должны показывать отсутствие заметных постоянных деформаций по всему отверстию.
-
Испытания на предельное растяжение и разрушение: Образцы-жертвы из каждой основной партии нагрева вытягиваются до разрушения на калиброванных растяжных стендах. Узел должен достигнуть своего проектного коэффициента безопасности — обычно 4:1 или 5:1 для коммерческого транспорта и до 6:1 для форматов подъема с верхним пределом — перед разрушением.
-
Испытания на циклическую усталость: Крюки проходят оценку на усталость при большом числе циклов, колеблясь между 0,5x и 1,5x WLL при частоте 2–4 Гц в течение не менее 20 000 непрерывных циклов. Это проверяет начало микротрещин вдоль внешней оси и в области штифта соединения.
Обработка поверхности и испытания на коррозию в условиях окружающей среды
Крюки, установленные на бамперах автомобилей, коммерческих прицепах и морских спусках, работают в суровых условиях. Стандартные покрытия включают:
-
Глянцевое порошковое покрытие: Прочное и ударостойкое, но дорожный мусор может отколоть покрытие, позволяя соли дорожного покрытия проникать под него и вызывать коррозию основания, оставаясь незамеченной.
-
Катапоретическое электроосаждение (КТЛ/Э-покрытие): Иммерсионное органическое покрытие, которое покрывает все внутренние углубления, сверловые отверстия и резьбы равномерной толщиной в микронном диапазоне. Оно служит идеальной антикоррозийной грунтовкой под порошковые покрытия.
-
Электро-гальванизация и цинк-никелевое покрытие: Часто выбирается для нагрузочных штифтов и предохранительных защелок. Высокотехнологичные цинк-никелевые (ZnNi 12-15%) покрытия могут выдерживать более 1000 часов воздействия нейтрального соляного тумана согласно ASTM B117, прежде чем появится красная ржавчина, значительно превосходя стандартные прозрачные цинковые покрытия.
[Опыт работы на заводе в России II: Неудачи при коррозии соляным туманом на гальванизированных штифтах]
Однажды мы провели аудит серии гарантийных возвратов с полей, связанных с заеданием штифтов на крюках с гальваническим цинковым покрытием, работающих в прибрежных муниципалитетах. Штифты заедали внутри ушей крюка в течение шести месяцев после установки.

Испытания штифтов, поставленных производителем по стандартам ASTM B117, показали появление красной ржавчины уже через 96 часов. Поставщик применил дешевое гальваническое покрытие из яркого цинка без гекса-вольфратных добавок (толщиной 5-8 микрон) и пропустил процесс отпуска для предотвращения хрупкости из-за водородного embrittlement, что делало закаленные штифты из 40Cr уязвимыми к коррозионному растрескиванию.

Мы решили эту проблему во всех последующих партиях производства, внедрив процесс гальванического покрытия цинк-никель (ZnNi) толщиной 12 микрон, за которым следовал тривалентный хроматный слой и немедленная 4-часовая обработка при 200°C для устранения хрупкости. В последующих квалификационных испытаниях по ASTM B117 штифты выдержали более 1200 часов непрерывного воздействия без появления белых или красных коррозионных продуктов, полностью исключив претензии по заеданию штифтов на поле.
8. Контрольные списки закупок, технические спецификации и оптимизация запросов на предложение (RFQ)
Неясные заказы на закупку приводят к полевым отказам. Команды по закупкам должны переводить требования к применению в явные, измеряемые параметры, чтобы обеспечить чистые и последовательные поставки от поставщиков.
Инженерные параметры: допустимая рабочая нагрузка (WLL) против минимальной разрывной нагрузки (MBS)
-
Рабочая нагрузка (WLL): Абсолютная максимальная статическая нагрузка, которую разрешает поддерживать оборудование во время обычной эксплуатации. Включает инженерный запас безопасности.
-
Минимальная разрывная нагрузка (MBS): Минимальная растягивающая сила, при которой компонент гарантированно деформируется и разрывается во время разрушительного тестирования.
-
Запас безопасности при проектировании: Числовое отношение MBS к WLL:
$$\text{Коэффициент безопасности} = \frac{\text{MBS}}{\text{WLL}}$$В коммерческом подъеме при спасательных операциях это отношение обычно составляет от 3.5:1 до 5:1. В коммерческих приложениях подъема обязательно соблюдение отношения 5:1 или 6:1 .
Контрольный список для проверки при аудите завода для команд по закупкам B2B
Перед оформлением заказа на закупку инструментов для любого потенциального производственного предприятия по металлообработке, заполните этот проверочный список на месте:
-
[ ] Возможности ковочного завода: Работает ли предприятие на закрытых штампах с гидравлическими молотками или автоматическими винтовыми прессами, или они передают ковочные заготовки сторонним кузнечным мастерским?
-
[ ] Отслеживание срока службы инструментов и штампов: Каков интервал замены отпечатков для ковки? (Изношенные штампы дают увеличенные линии шлака, смещённые профили шатуна и вариации в сечении конструкции).
-
[ ] Отслеживание термической обработки: Использует ли термическая мастерская печи с непрерывной цепной лентой и автоматической регистрацией температуры зон, или ручные, зависимые от оператора, партии соли-ванны?
-
[ ] Контроль за средой закалки: Контролируются ли температуры полимерной/масляной закалки, скорости перемешивания и чистота жидкости с помощью документированных графиков SPC?
-
[ ] Внутренние испытательные инфраструктуры: Есть ли у завода откалиброванная растяжная установка (минимальная нагрузка 500 кН), маятник для проверки ударной вязкости по Шарпи, спектрометры оптического излучения и сертифицированные станции MPI?
-
[ ] Метки прослеживаемости: Может ли поставщик напрямую встраивать в компонент чистые, постоянные коды партии, марки стали и рейтинги WLL с помощью прокатки или штамповки?
-
[ ] Настройка долговечности защёлок: Застёжки безопасности штампуются из прочной пружинной стали (толщина ≥ 1,8 мм) с титан-стальными торсионными пружинами и неослабляющимися контргайками на удерживающем оборудовании?
Пошаговое руководство: как написать спецификацию для закупочного заказа с герметичным описанием
Чтобы предотвратить снижение качества цепочки поставок и отклонение несоответствующих поставок, используйте этот пошаговый каркас для разработки:
ШАГ 1: Определите класс материала, химический состав сплава и метод производства
  └── Действие: Укажите закалённую и отпущенную сталь AISI 4140, 4340 или 35CrMo по ASTM A521.
  └── Правило: Явно запрещается литьё, сварка или использование неутверждённого лома углеродистой стали.

ШАГ 2: Зафиксируйте целевые механические свойства и термическую обработку
  └── Действие: Укажите состояние закалки и отпуска 28-34 HRC.
  └── Правило: Обязательное проведение испытания на удар Шарпи V: среднее значение >= 42 Дж at -20°C по ASTM E23.

ШАГ 3: Установите точные показатели нагрузки и коэффициенты безопасности
  └── Действие: Укажите требуемую WLL (например, 12 000 фунтов) и минимальный коэффициент проектирования (например, 4:1).
  └── Правило: Требуется, чтобы партии 100% прошли испытание на нагрузку в 2,0x WLL без постоянных деформаций.

ШАГ 4: Определите критерии неразрушающего контроля и пороги приемки/отказа
  └── Действие: Укажите влажный флуоресцентный MPI по ASTM E1444 по плану выборки уровня AQL II.
  └── Правило: Допустимы только нулевые линейные дефекты или трещины вдоль седла, шейки или корней шатуна.

ШАГ 5: Определите параметры пассивации поверхности, цвета и гальваники
  └── Действие: Детализируйте предварительную обработку (цинк-фосфат или E-покрытие) + толщину порошкового покрытия (80-120 мкм).
  └── Правило: Требуется стойкость к нейтральному соляному туману не менее 720 часов по ASTM B117 без появления красной ржавчины.

ШАГ 6: Установите требования к прослеживаемости, сертификации и упаковке при отправке
  └── Действие: Обязательное наличие поднятых или вдавленных штампов: логотип бренда, WLL, класс, код партии.
  └── Правило: Каждая поставка должна сопровождаться сертификатом инспекции типа EN 10204 3.1.
Шаблон полного спецификационного листа
Включите эту матрицу непосредственно в ваши пакеты запроса цен (RFQ) и договоры на поставку для производства:
СПЕЦИФИКАЦИЯ НА ИНЖЕНЕРНО-ТЕХНИЧЕСКИЕ ЗАКУПКИ: ТЯЖЁЛЫЙ КРЮК НА ВИНТОВОЙ ЗАЖИМЕ\r\nКОД СПЕЦИФИКАЦИИ: WH-G80-HEAVY-REV3
1.0 МАТЕРИАЛЫ И ПРОИЗВОДСТВО\r\n 1.1 Процесс производства: Кованье закрытым штампом. Литьё строго запрещено.\r\n 1.2 Сплав: AISI 4140 / 35CrMo, соответствующий ASTM A29.\r\n 1.3 Кристаллическая структура: Непрерывное, беспрерывное продольное выравнивание зерен.\r\n 1.4 Размер зерен: ASTM № 5 или мельче по ASTM E112.\r\n\r\n2.0 МЕХАНИЧЕСКИЕ ТРЕБОВАНИЯ\r\n 2.1 Рабочая нагрузка (WLL): 12 500 фунтов (55,6 кН).\r\n 2.2 Минимальная разрывная нагрузка (MBS): 50 000 фунтов (222,4 кН).\r\n 2.3 Коэффициент безопасности: минимум 4:1.\r\n 2.4 Диапазон твердости: от 28 до 34 HRC по всей поперечной сечении.\r\n 2.5 Ударная вязкость при минусовых температурах: >= 42 Дж at -20°C (испытание по Шарпи V-образный зазор, ASTM E23).\r\n\r\n3.0 ТЕРМООбработка и подготовка поверхности\r\n 3.1 Термообработка: Непрерывное закаливание и отпуск (отжиг при 860°C, отпуск при 600°C).\r\n 3.2 Шероховатость поверхности: внутренний радиус чаши крюка и седла Ra <= 1,6 мкм (Ra = 12%) по ASTM B841; стойкость к коррозии в соляном тумане не менее 1000 часов по ASTM B117.\r\n\r\n4.0 ГАРАНТИЯ КАЧЕСТВА И ПРОВЕРКА ПАРТИИ\r\n 4.1 Неразрушающее тестирование: Влажное флуоресцентное магнитное просвечивание (ASTM E1444). Допускаются нулевые трещины.\r\n 4.2 Проверка грузоподъемности: Применение 2,0x WLL на 15 секунд. Никакого постоянного удлинения горловины (толерантность <= 0,2 мм).\r\n 4.3 Частота разрушения: 1 единица на 1000 штук или 1 на партию термообработки, разрушаемую при испытании.\r\n 4.4 Документация: Сертификат испытаний материала EN 10204 типа 3.1, предоставляемый с каждой производственной партией.\r\n\r\n5.0 МАРКИРОВКА И ПРОВЕРКА ПРОИСХОЖДЕНИЯ\r\n 5.1 Кованая маркировка: Тело крюка должно иметь разборчивую кованую маркировку: [ЛОГОТИП ПОКУПАТЕЛЯ] [РЕЙТИНГ WLL] [КЛАСС 80] [КОД ПАРТИИ ПОТЕНЦИАЛЬНОГО ТЕРМОПРОЦЕССА].\r\n 5.2 Штифт крюка: Маркирован номером соответствующей партии термообработки.
При создании каталогов полевого оборудования покупатели должны ознакомиться с нашим руководством по протоколам замены крюков лебёдки и критериям списания для обучения сети дистрибьюторов и операторов парка по правильным порогам износа.
9. Полный перечень устранения неисправностей и источников
Используйте эту сравнительную матрицу для оценки вашей существующей базы поставщиков или проверки новых производителей во время запланированных проверок на производстве:
| Параметр проверки | Красный флаг (Высокий риск отказа) | Допустимо (Коммерческий класс) | Лучшее в классе (Производитель Tier-1) |
| Метод производства | Литая сталь или непроверенное ковка открытым штампом | Гнутый штамповочный ковкий пресс с видимыми линиями обрезанного наплыва | Компьютерное управление закрытым штамповочным ковкой с автоматизированным индукционным нагревом |
| Основы металлургии | Неформованный лом углеродистой стали (Q235, высокие включения P/S) | Сталь структурная углеродистая AISI 1045 или базовая марганцевая углеродистая сталь | Сертифицированная сталь сплава AISI 4140, 4340 или 35CrMo вакуумно-дегазированная |
| Ударная пластичность | Не тестировалась; при испытаниях при комнатной температуре наблюдался хрупкий отказ | Испытания на удар при окружающей температуре только (> 27 Дж при 20°C) | Гарантированная эффективность при низких температурах по Шарпи В-образному вырезу (> 42 Дж при -20°C или -40°C) |
| Обнаружение трещин с помощью неразрушающего контроля (НК) | Визуальный осмотр человеком при стандартном освещении на заводе | Проверка сухим порошковым магнитопорошковым методом MPI (уровень AQL IV) | Магнитопорошковое испытание влажным флуоресцентным методом под ультрафиолетовым светом 100% |
| Защитное покрытие от коррозии | Тонкое декоративное аэрозольное покрытие или цинковое покрытие с вспышкой (< 5 мкм) | Стандартное порошковое покрытие или горячее цинкование | Цинк-никель (ZnNi) или грунтовка E-coat + ультрафиолетовая стабилизированная архитектурная полиэфирная порошковая краска |
| Фурнитура | Слабый штампованный защёлка (< 1,0 мм); базовая углеродистая торсионная пружина | Штампованная защёлка 1,5 мм; пружина из цинкованной музыкальной проволоки | Защёлка тяжелого калибра (>= 2,0 мм) с пружиной из нержавеющей стали AISI 302/316 и нейлоновой контргайкой |
| Документация по мельнице | Общая внутренняя прослойка фабрики без отслеживания партии | Общий декларационный документ EN 10204 Тип 2.2 о соответствии | Тестовые сертификаты EN 10204 Тип 3.1, связанные напрямую с штампованными кодами, для конкретной партии |
Для сборки внедорожных транспортных средств с несколькими машинами, сочетайте этот контрольный список с нашим глубоким анализом синтетических аксессуаров для лебёдки и оборудования для защиты троса, чтобы создать сбалансированные, высокопроизводительные комплекты для восстановления.
10. Часто задаваемые вопросы (FAQ)
Как завязать трос лебёдки на крюк?
Синтетические тросы для лебёдки никогда не следует закреплять на крюке с помощью трениемных узлов, таких как брамель, узел в виде шестиугольника или квадратный узел. Стандартные узлы могут снизить разрывную прочность троса на 30-50% из-за узких радиусов изгиба и сдвига между нитями. Правильный, одобренный отраслью метод — это сплетённое ушко: оберните синтетическую линию вокруг армированного трубчатого металлического или композитного шильдика, используя австралийский узел Брамелл или длинный зарытый хвостовой узел (минимум в 72 раза больше диаметра троса по длине зарыва). После сплетения соедините ушко, защищённое шильдиком, напрямую с штифтом крюка или используйте промежуточное соединительное звено с рейтингом.
Как прикрепить крюк к кабелю лебёдки?
Чтобы прикрепить крюк типа «штифт» к стальному тросу лебёдки, используйте ушко, усиленное внутренним тяжелым стальным шильдиком. Само кольцо должно быть зажато с помощью медной или холодно-экструдированной стальной втулки с помощью промышленного гидравлического пресса или закреплено с помощью кованых зажимов для троса, затянутых по спецификации (обеспечивая, чтобы седло находилось на рабочем конце троса). Поместите усиленное шильдиком ушко внутри вилки крюка, вставьте термообработанный сплавной штифт через оба уха и закрепите штифт с помощью прилагаемой шплинты, согнув её прутья назад, чтобы предотвратить откручивание.
Как безопасно прикрепить крюк к кабелю лебёдки без специальных инструментов?
Если в полевых условиях недоступно оборудование для зажима, используйте кованые стальные зажимы с винтовым штифтом или кованые зажимы для троса в сочетании с тяжелым стальным шильдиком. При использовании зажимов для троса всегда помните: “Никогда не садите мертвую лошадь”.” U-образный болт должен располагаться над мёртвым (обрезанным) концом кабеля, а кованое седло — на рабочем (нагрузочном) участке. Применяйте не менее трёх зажимов, равномерно расположенных на шесть диаметров троса, затягивайте гайки по рекомендациям производителя и проверяйте затяжку после первоначального натяжения. Никогда не закрепляйте открытый крюк напрямую на голом, без шильдика, витке троса.
Как прикрепить кабель лебёдки к крюку с помощью стандартного ушкового крюка?
Ушковые крюки имеют полностью замкнутую, круговую кованую петлю на стержне, которая не может быть установлена непосредственно на закрытый шильдик кабеля. Для прикрепления ушкового крюка используйте промежуточное механическое соединительное звено (например, сплав Grade 80/100, молотковый или соединительный штифт) или рейтинговой винтовой анкерный штифт. Протяните корпус штифта через ушко шильдика кабеля, вставьте штифт через ушко крюка и надежно затяните. При использовании в динамическом восстановлении транспортных средств, отверните винтовой штифт на четверть оборота, чтобы избежать зажатия под давлением, или закрепите штифт с помощью проволоки безопасности, протянутой через отверстие, чтобы он не открутился.
Что такое ремень для крюка лебёдки Can-Am и почему он необходим на утилитарных транспортных средствах?
Ремень для крюка лебёдки Can-Am — часто называемый тяговый строп с крюком лебедки— представляет собой яркий нейлоновый или полиэстеровый ремень, прикреплённый непосредственно к горлу или ушку крюка. Он обеспечивает оператору безопасную, специально предназначенную для этого рукоятку при вытягивании крюка из направляющей или наматывании кабеля обратно на барабан под лёгким натяжением. Держа тело крюка или кабель напрямую, существует риск серьёзных травм сдавливанием и защемлением, если дистанционный выключатель заедает или мотор лебёдки тянет пальцы оператора в ролики направляющей.
11. Итоговое резюме по закупкам
Закупка промышленного уровня крюков для лебёдки требует дисциплинированного подхода к металлургии, производственным процессам и строгому контролю качества. Инженеры по закупкам и менеджеры по категориям оборудования, исключающие литые изделия, указывающие сертифицированные сплавы горячей ковки, требующие испытаний на удар по Шарпи при низких температурах и соблюдающие строгие планы неразрушающего контроля, создают прочное конкурентное преимущество. Надёжное оборудование для восстановления защищает автопарки, ограждает бренды от катастрофической ответственности и обеспечивает стабильную работу при пределе структурных возможностей.
Руководство по оптимизации внутренней перелинковки (для веб-мастера)
Пожалуйста, замените соответствующие # якоря в основном тексте статьи на активные URL-адреса:
-
Якорь:
амортизатор лебёдки и оборудование для безопасности кабеля-> Перенаправить на целевую статью:/vehicle-recovery/winch-dampener-safety-guide/ -
Якорь:
грузоподъемность такелажных скоб Winch и Bow Shackle-> Перенаправить на целевую статью:/rigging-hardware/winch-shackle-vs-bow-shackle-specs/ -
Якорь:
протоколы замены крюков лебедки и критерии списания-> Перенаправить на целевую статью:/fleet-maintenance/winch-hook-inspection-retirement-standards/ -
Якорь:
синтетические аксессуары для лебедки и оборудование для защиты канатов-> Перенаправить на целевую статью:/offroad-recovery/synthetic-winch-accessories-guide/ -
Якорь:
Аксессуары для лебедки(Контекстуально) -> Основная категория:/collections/industrial-winching-accessories/
Ключевые слова, использованные в этой статье
Основное ключевое слово:
-
крюк для лебедки
Второстепенные ключевые слова:
-
шакл для лебедки
-
крюк и шакл
-
Аксессуары для лебедки
-
крюк лебедочного троса
Ключевые слова с длинным хвостом:
-
Замена крюка лебедки
-
Шаклы лебедки
-
крючок для стропы лебедки
-
синтетический лебедочный крюк
-
Стяжной ремень лебедки для лодки с предохранительным крюком
-
Синтетические аксессуары для лебедки
-
тяговый строп с крюком лебедки
-
крюком для лебедочного троса