Beschaffungs- und Konstruktionsleitfaden für Seilwindenhaken: Spezifikationen, Qualitätskontrolle und Risikomanagement in der Lieferkette


Ein Hochleistungs- Seilwindenhaken wird oft als Standardartikel behandelt, obwohl er der einzige kritische Schwachpunkt in jedem Bergungs-, Zug- oder Lastpositionierungssystem ist. Ob Sie Hardware für Nutzfahrzeugflotten, OEM-Utility-Anhänger, maritime Slipanlagen oder Aftermarket-Offroad-Programme beschaffen, die Wahl des falschen Anschlagmittels führt zu katastrophalen kinetischen Ausfällen, Haftpflichtansprüchen und kostspieligen Markenschäden.
Die Beschaffung eines robusten, hochintegren Seilwindenhaken erfordert weit mehr als die Anpassung der Nennlast an ein geschätztes Fahrzeuggewicht. Professionelle Einkäufer müssen sich mit Metallurgie, Bruchmechanik, Kornstrukturen aus Gesenkschmieden, Oberflächenpassivierungen und dem sich ständig ändernden Markt zwischen traditionellen Haken und geschlossenen Rigging-Systemen auseinandersetzen. Dieses technische Beschaffungshandbuch analysiert jeden kommerziellen Faktor – von der Rückverfolgung von Rohstahlchargen bis zur Erstellung von Bestellspezifikationen (PO) – und rüstet globale Beschaffungsingenieure und Hardware-Kategoriemanager aus, um fehlerfreie Bergungskomponenten zu beschaffen.
1. Anatomie, Metallurgie und Kernkonstruktionstypologien von Seilwindenhaken
Ein Seilwindenhaken wandelt die vom Seilwindentrommel erzeugte Seilspannung in einen kontrollierten Zugvektor um, der auf einen Anschlagpunkt angewendet wird. Seine Geometrie muss schwere Biegespannungen über einen variierenden Querschnittsradius verteilen, während die Halsfreiheit erhalten bleibt und die Verbindungsschnittstelle gegen versehentliches Abrutschen gesichert wird.
Kritische anatomische Zonen
-
Die Öse / Bolzenloch: Die Endverbindung, die den Haken am Bergungsseil sichert. Bei traditionellen Designs nimmt eine runde Öse einen Kabel-Kausche auf; bei moderneren Utility-Hardware beherbergt eine Gabelkopf-Schnittstelle einen bearbeiteten Lastbolzen, der durch eine Splint oder einen Sicherungsring gesichert ist. Dieser Bereich ist schweren kombinierten Scher-, Lager- und zyklischen Ringzugspannungen ausgesetzt.
-
Der Sattel (Hals): Die strukturelle Krümmung, die den Seilzug in den Hauptkörper des Hakens überführt. Unzureichende Übergangsrundungsradien hier erzeugen akute Spannungskonzentrationen, die unter pulsierenden kinetischen Lasten Ermüdungs-Mikrorisse auslösen.
-
Die Schüssel (Bucht): Der lasttragende Innenradius, in dem die Schlaufe, das Band oder der Schäkelbolzen liegt. Eine breite, glatte Schüsselgeometrie reduziert den lokalen Kontaktdruck (Hertz'sche Pressung) auf die Gegenstücke und verhindert das starke Einklemmen, das synthetische Faserschlaufen beschädigt.
-
Die Halsöffnung: Der freie Abstand zwischen Spitze und Sattel. Er muss breit genug sein, um Standard-Anschlagpunkte ohne erzwungenes Verkanten aufzunehmen, aber schmal genug, um die Halssteifigkeit gegen seitliche Auslenkung unter Last zu erhalten.
-
Die Sicherheitsfangbügel-Baugruppe: Der Rückhaltemechanismus, der sich über die Kehlöffnung erstreckt. Moderne kommerzielle Standards schreiben schwere, gestanzte oder gegossene federbelastete Riegel vor, die so konstruiert sind, dass sie ein versehentliches Herausrutschen von Seilen verhindern, wenn die Spannung nachlässt.
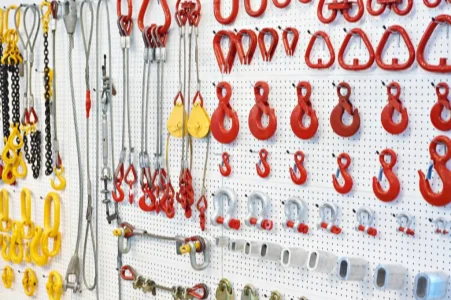
Entdecken der Welt der Hebezeuge
Metallurgische Grundlagen: Kohlenstoffstahl vs. legierte Stahlsorten
Ein Haken aus Gusseisen oder niedriggekohltem Stahl stellt in dynamischen Bergungsbereichen ein extremes Betriebsrisiko dar. Kommerzielle Hebe- und Rigging-Komponenten erfordern wärmebehandelte mittel- oder niedriggekohlt legierte Stähle.
-
Kohlenstoffstahl (z. B. AISI 1045 / ASTM A521 Klasse C): Typischerweise verwendet für leichte Nutz-, Landwirtschafts- oder Einstiegs-Winden. Obwohl wirtschaftlich und duktil im normalgeglühten Zustand, erfordert er eine beträchtliche physische Masse, um akzeptable Arbeitslastgrenzen (WLL) zu erreichen. Er weist niedrigere Streckgrenzen und eine geringere Zähigkeit bei Temperaturen unter dem Gefrierpunkt auf.
-
Hochfeste legierte Stähle (z. B. 35CrMo, 40Cr, AISI 4140, AISI 4340): Standard für industrielle Hebezeug-Schmiedeteile der Güteklasse 80 und 100. Die Zugabe von Chrom, Molybdän und Nickel fördert eine tiefe Durchhärtung während der Wärmebehandlung. Diese Legierungen ergeben Zugfestigkeiten von über 800 bis 1000 MPa, was kompakte Hakengeometrien ermöglicht, die eine hohe Bruchzähigkeit beibehalten (Kerbschlagzähigkeitswerte nach Charpy V > 42 Joule bei -20°C).
-
Marine-Edelstahl (z. B. Guss/Schmiede 316 / 316L): Spezifiziert, wenn eine kontinuierliche Exposition gegenüber Meeresgischt, salzhaltigen Umgebungen und chemischen Spülungen nicht verhandelbar ist. Edelstahl bietet durch seine passive Chromoxid-Oberflächenschicht eine außergewöhnliche Korrosionsbeständigkeit. Seine rohen Zug- und Streckgrenzwerte liegen jedoch niedriger als bei vergütetem legiertem Baustahl der Güteklasse 80, was für gleiche Nennwerte schwerere Querschnitte erfordert.
Hakenarchitekturen: Schäkel, Öse und Selbstverriegelung
Die Wahl der richtigen strukturellen Konfiguration beeinflusst Montageaufwand, Feldwartung und langfristige Betriebssicherheit:
-
Schäkel-Windenhaken: Der Schäkelhaken integriert eine gespaltene Basis, die einen präzisionsgefertigten Legierungsbolzen hält, der durch eine Splint gesichert ist. Er wird direkt mit der Talje eines Windenkabelhakens oder einer synthetischen Leine ohne ein zwischengeschaltetes Verbindungselement verbunden. Er vereinfacht den Seiltausch im Feld und ist damit das dominierende OEM-Format für Fahrzeugbergungswinden.
-
Ösen-Windenhaken: Verfügt über eine integrierte, ununterbrochene geschmiedete Schlaufe am Hakenschenkel. Ein Ösenhaken benötigt ein externes mechanisches Verbindungselement – wie einen Hammerkopf der Güteklasse 80 (Verbindungslied) oder einen Bügel mit Schraubbolzen –, um mit Schlaufenenden von Kabeln verbunden zu werden. Obwohl weniger stromlinienförmig für Standard-Fahrzeug-Fairleads, eliminieren Ösenhaken den Scherbolzen-Ausfallmodus eines Schäkelbolzens und ermöglichen eine größere Artikulation entlang mehrerer Achsen.
-
Selbstsichernde Haken: Sehr beliebt im industriellen Hebe- und schweren Nutz-Windenbetrieb. Wenn die Spannung die Hakenschale belastet, dreht sich der integrierte Riegelmechanismus und verriegelt sich automatisch in einer versenkten Aussparung an der Hakenspitze. Der Riegel kann sich unter Seilspannung nicht öffnen, wodurch ein Herausfallen durch dynamische Spannungswechsel verhindert wird. Selbstverriegelnde Haken sind teurer und erhöhen die Masse am Seilende, maximieren aber den ausfallsicheren Betrieb.
2. Dynamische Leistung: Windenkabelhaken vs. synthetische Windenhakensysteme
Eine Bergeseil ist nur so zuverlässig wie die dafür vorgesehene Endbefestigung. Drahtseile und synthetische Seile aus ultrahochmolekularem Polyethylen (UHMWPE) stellen grundlegend unterschiedliche mechanische und umgebungsbedingte Anforderungen an die Endbeschläge.
Mechanik von Drahtseil-Rigging
Verzinkte oder blanke Drahtseile aus kohlenstoffhaltigem Stahl in Flugzeugqualität (typischerweise 7×19 oder 6×36 IWRC-Konfigurationen) arbeiten unter hoher Ringsteifigkeit und erheblicher elastischer Energiespeicherung. Wenn sie mit einem herkömmlichen Haken für Windenkabel ausgestattet sind, konzentriert die Kontaktfläche zwischen dem tropfenförmigen Stahl-Kausche des Drahtseils und dem Bolzen des Hakens enorme Scherkräfte auf eine kleine Kontaktfläche.
Stahlkabel können enge Biegeradien, scharfe Kanten und geringe Grate in der Hakenschale ohne sofortiges strukturelles Versagen tolerieren. Drahtseile sind jedoch anfällig für Knicke, Drahtbrüche und zerstörerische dynamische Rückstöße (“Kabelpeitsche”), wenn die Endbeschläge unter Spannung brechen. Mit Drahtseilen gepaarte Beschläge müssen eine robuste Bolzenhaltung, tiefe Hakenschalen und Federriegel aufweisen, die steife Kabel halten können, die sich lösen, wenn die Seilspannung kurzzeitig nachlässt.
Dynamik moderner UHMWPE-Synthetikseile
Synthetische Windenkabel aus HMPE/UHMWPE-Fasern (z. B. Dyneema® SK75/SK78) haben die Bergungsoperationen revolutioniert, indem sie die Seilmasse um etwa 80 % reduziert und den kinetischen Rückstoß von Projektilen bei Seilbrüchen gemindert haben. Dennoch sind Synthetikseile sehr anfällig für Schnitte, Faserverschmelzung und Scherversagen durch Reibung an der Endverbindung.
A Synthetischer Windenhaken muss aufweisen:
-
Großzügige Innenradien: Eine scharfe Kante oder ein schmales Sattelprofil quetscht synthetische Stränge und reduziert die Bruchfestigkeit des Seils durch den “D/d-Verhältnis”-Effekt (Verhältnis von Krümmungsdurchmesser zu Seildurchmesser).
-
Ultra-glatte Oberfläche Mikro-Finish: Während ein standardmäßiger geschmiedeter Stahlhaken mit einer vorgefertigten oder grob pulverbeschichteten Schale für einen Stahl-Daumenschuh ausreicht, erfordern synthetische Linien Oberflächenrauheitswerte unter Ra 0,8 µm auf allen tragenden und Übergangsflächen, um das Scheuern von Fasern zwischen den Strängen zu verhindern.
-
Frei von Graten, Clevis-Taschen: Wenn ein synthetisches Auge direkt über einen Clevis-Pin ohne eine röhrenförmige Verstärkungsschale verbunden ist, kann jegliches Bearbeitungsschnarren oder ungekantete Kante im Inneren des Clevis-Gabels innerhalb von Dutzenden von dynamischen Zyklen durch tragende Fasern schneiden.
Übergangs-Hardware: Synthetische Seilwinden-Zubehörteile
Moderne gewerbliche Flotten rüsten regelmäßig Drahtsysteme auf synthetische Seilpakete um, die passende synthetische Seilwindenzubehörteile. erfordern. Diese umfassen:
-
Gussetierte Rohrschalen: Starkwandige Stahl- oder hartanodisierte Aluminium-Schalen, die in das verflochtene Auge des Seils gepresst werden, um ein Zusammenfallen unter maximaler Zugspannung zu verhindern.
-
Seilwinden-Schutzvorrichtungen und Isolatoren: Polyurethan-Puffer, die Stöße beim vollständigen Aufwickeln des Hakens gegen die Führungsrolle absorbieren und so strukturelle Stoßbelastungen auf Trommel und Getriebe verhindern.
Um die Integrität der Befestigung während häufiger Einholzyklen zu schützen, beziehen Käufer häufig einen spezialisierten Seilwinden-Dämpfer und Kabel-Sicherheitsausrüstung, um terminale kinetische Schocks zu verhindern und die Lebensdauer des Seils zu verlängern.
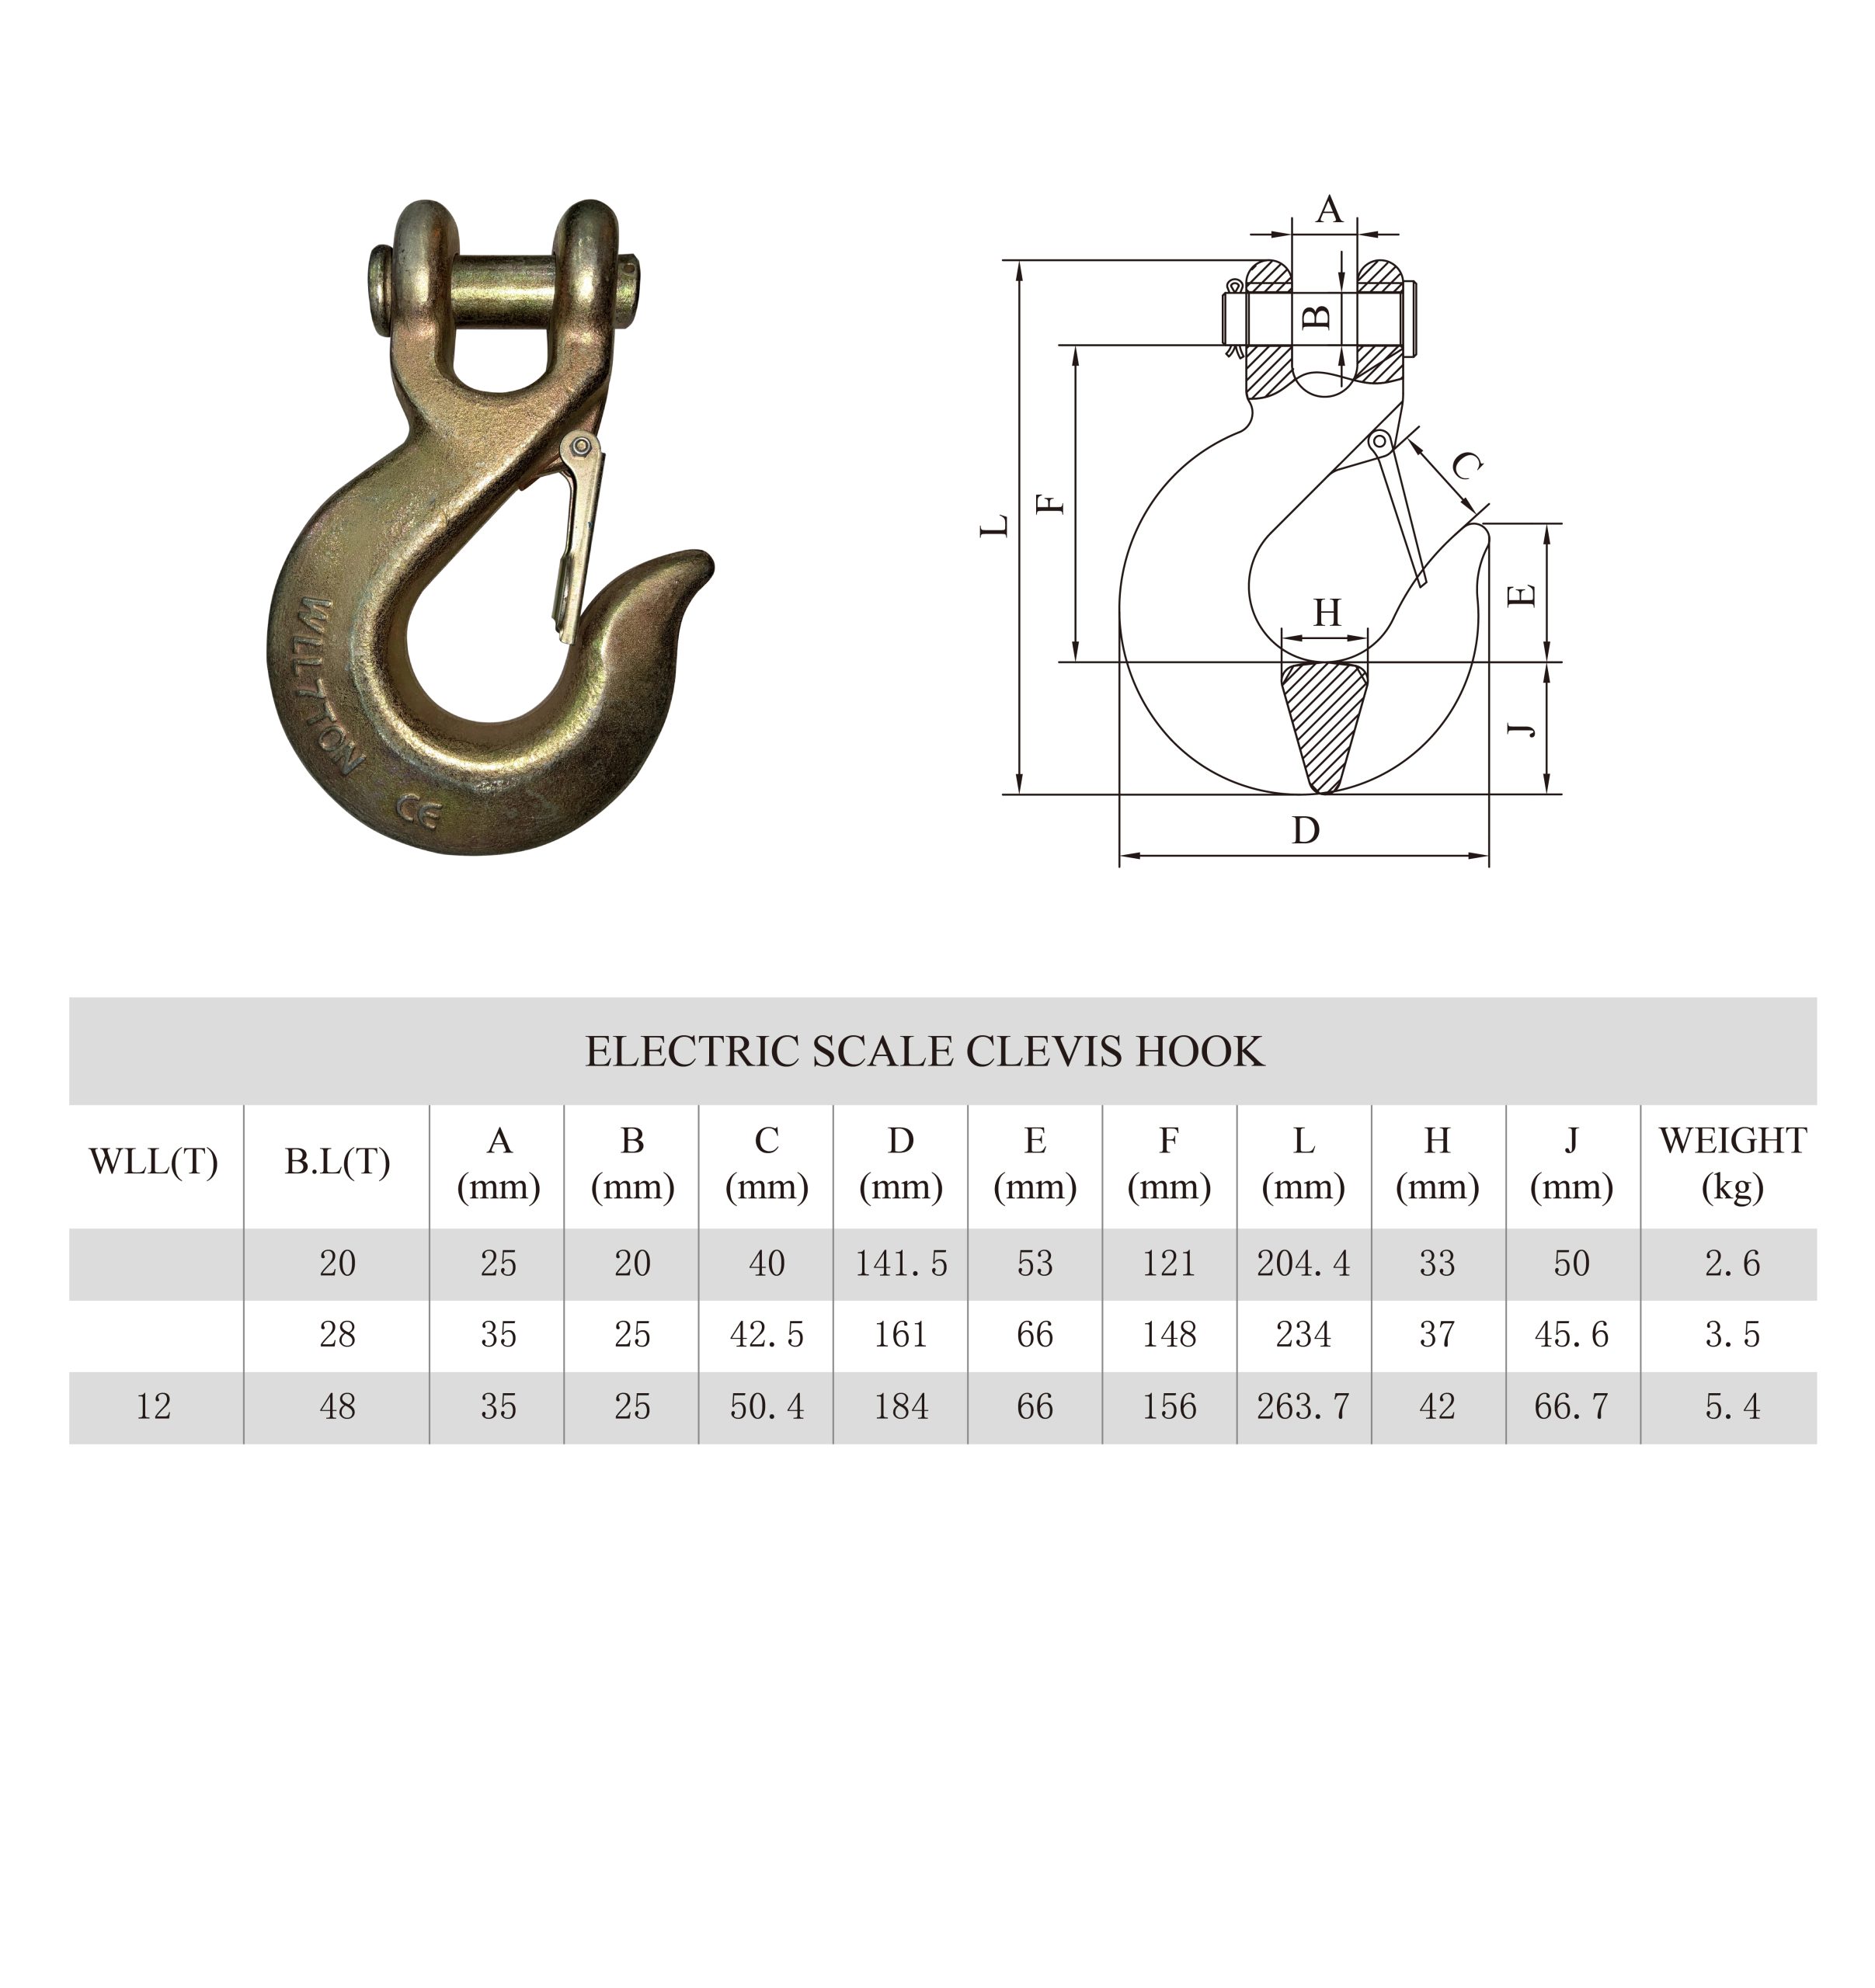
3. Herstellungsprozesse: Geschmiedete vs. Guss-Hardware-Fehlermodi
Befestigungsfehler treten schnell auf. Konstrukteure müssen verstehen, wie Herstellungsprozesse die Fehlermodi beeinflussen: allmähliche plastische Verformung (sicher) versus plötzlicher spröder Bruch (katastrophal).
Geschmiedete Fall-Pressung:
Beim Fall-Pressen wird ein vorgeheizter Stahlblock (typischerweise 1150°C bis 1250°C) zwischen präzise bearbeitete Formen gelegt und von schweren mechanischen oder hydraulischen Stempeln getroffen. Diese massive mechanische Verformung richtet die innere Kristallmatrix in einen kontinuierlichen, gerichteten Kornfluss aus, der den Konturen des Hakenprofils folgt.
-
Korn-Ausrichtung: Strukturelle Kornlinien verlaufen ununterbrochen vom Befestigungsauge entlang der äußeren Wirbelsäule, durch die Hochmoment-Schale und hinaus durch die Spitze. Diese kontinuierliche Ausrichtung bietet maximale Widerstandskraft gegen dynamische Aufpralle, Ermüdungszyklen und Zugspannungen.
-
Fehlereliminierung: Der intensive Druck durch Kompression eliminiert interne Mikroporositäten, konsolidiert Gaskammern und führt zu einer gleichmäßigen Materialdichte in schweren und dünnen Querschnitten gleichermaßen.
-
Ausfallmodus: Bei extremen Überlastungen gibt ein richtig geschmiedeter, gehärteter und temperierter Legierungs-Haken allmählich nach und öffnet sich am Hals. Diese sichtbare plastische Verformung warnt die Bediener, sich zurückzuziehen, bevor ein katastrophaler Linienabriß auftritt.
Gießen: Die stille Beschaffungsfalle
Beim Gießen wird geschmolzenes Metall in Sand-, Schalen- oder Investitionskeramikformen eingebracht. Während es komplexe Geometrien ermöglicht und die Werkzeugkosten für Kleinserien minimiert, bringt es erhebliche strukturelle Risiken in dynamischen Rückgewinnungsanlagen mit sich:
-
Mikro-Porosität und Einschlüsse: Eingeschlossene Gase, Schrumpfungsblasen und Schlackeneinschlüsse sammeln sich natürlich in dickeren Querschnitten wie dem Hakenbecken. Diese internen Hohlräume wirken als scharfe Kerbkonzentratoren.
-
Spröde dendritische Strukturen: Gussstahl kühlt mit einer nicht-gerichteten, dendritischen Kornstruktur. Da eine kontinuierliche mechanische Kornorientierung fehlt, zeigt er bei niedrigen Temperaturen deutlich geringere Schlagzähigkeit.
-
Ausfallmodus: Bei dynamischen Stoßbelastungen (z.B. beim Ruck an einem festgefahrenen Fahrzeug) kann Gussstahl bei normalen Arbeitskapazitäten abrupt brechen, ohne vorheriges Engstellen oder sichtbare Halsverlängerung.
Wärmebehandlung: Abschrecken und Anlassen
Allein das Schmieden garantiert keine strukturelle Integrität. Komponenten müssen einer kontinuierlichen, computerüberwachten Wärmebehandlung unterzogen werden:
-
Austenitisieren: Das Erhitzen der geschmiedeten Haken über ihre kritische Temperatur (typischerweise 850°C–880°C für 4140/35CrMo-Legierungen), um eine homogene austenitische Kristallphase zu erzeugen.
-
Abschrecken: Schnelles Abkühlen des Stahls in bewegten Polymer-, Öl- oder Wasserbädern, um die Mikrostruktur in harte, spröde Martensite umzuwandeln.
-
Anlassen: Das erneute Erhitzen der Teile auf eine präzise Zwischen-Temperatur (550°C–650°C) und das mehrstündige Halten. Dies temperiert die martensitische Struktur, wandelt sie in feinen, zähen Sorbit oder temperierte Martensit um. Dies sorgt für ein Gleichgewicht zwischen Härte (typischerweise 28 bis 34 HRC), hoher Streckgrenze und hoher Stoßzähigkeit.
4. Technischer Vergleich: Haken- vs. Schäkelfestigkeitsarchitekturen
Der kommerzielle Erholungssektor verschiebt sich hin zu geschlossenen Systemwinden (CSW), was Käufer dazu veranlasst, die betrieblichen Kompromisse zwischen offenen Haken und Schäkel Verbindungen zu bewerten.
Direkter Ingenieurvergleich
| Ingenieurparameter | Konventioneller Clevis-Windenhaken | Schraubstift-Bogenöse (Ankeröse) | Geschlossenes System Windenauge / ProLink |
| Verbindungstopologie | Halboffener Schlund, gesichert durch Federverriegelung | 100% geschlossener Kreis, der durch Gewindestift gehalten wird | Vollständig gefangener, interner Stift-zu-Öse-Montage |
| Risiko des unbeabsichtigten Ablösens | Mäßig; Verriegelung kann bei seitlicher Belastung versagen oder verbiegen | Sehr gering; erfordert manuelle Drehung des Bolzens | Vernachlässigbar; dynamische Rückführungslinie kann nicht abrutschen |
| Mehrfach-Ebenen-Ladungsgrenze | Hochgradig eingeschränkt; seitliche Zugkraft verformt die Schlaufe | In der Lage, 45° bis 90° seitliche Zugkraft (mit Abwertung) aufzunehmen | Beschränkt auf Inline-Bestahlschiene |
| Aufbaugeschwindigkeit | Äußerst schnell (einzeln einrasten auf das Rückführungsohr) | Langsamer; erfordert das Einfädeln und Abschrauben des Bolzens | Mäßig; erfordert das Verbinden eines unabhängigen Bestahlschiene |
| Montagebereich / Profil | Groß, asymmetrisch; anfällig für Hängenbleiben an Felsen | Kompaktes, ausgewogenes Profil | Ultra-kompakt; passt bündig in die Führungsöffnung |
| Fehlerwarnhinweise | Sichtbare Verformung der Öffnung im Hals | Bolzenbindung, lokalisierte Gewindeschlitzung | Visuelle Spannungsprüfung am Bolzenloch |
Während offene Haken schnelle Verbindungsgeschwindigkeiten für Abschlepp- und Nutzfahrzeugteams bieten, eliminiert eine geschlossene Systemseilerei mit einer dedizierten Winde-Schäkel oder gefangenen Bergungshalterung versehentliches Abrollen der Leine. Dies ist besonders wertvoll beim Seilwinden über unebenes Gelände, bei dem die Spannung dynamisch schwankt. Um ausgewogene, Mehrpunkt-Bergungssätze zu entwerfen, sollten Käufer unseren speziellen technischen Leitfaden zu Lastkapazitäten von Seilwindenösen im Vergleich zu Bogenösen prüfen.
5. Industrielle Seilerei-Formate: Gurte, Marine-Systeme und Abschleppbaugruppen
Kommerzielle Seilwinden gehen weit über die Standardfahrzeugbergung hinaus. Spezialisierte Märkte erfordern kundenspezifische Konfigurationen, die auf einzigartige dynamische, umweltbedingte und räumliche Einschränkungen abgestimmt sind.
Integrierte Gurt-Systeme
Flachgewebte Polyester- und Nylon-Bergungsgurte erfordern spezielle Hakenkonstruktionen. Ein herkömmlicher schmaler Bogenhaken drückt flaches Gewebe zusammen, verklumpt synthetische Fasern und verursacht lokale Scherbrüche entlang der Kantenfasern.
-
Der Seilwindenhaken: Entwickelt mit einer breiten, flachen, maschinengenuteten Grundschlitz (typischerweise 2 Zoll bis 4 Zoll breit), der das Gewebe über seine volle seitliche Oberfläche unterstützt. Diese Geometrie sorgt für eine gleichmäßige Belastung aller strukturellen Kettenfäden.
-
Der Seilwindenhaken-Zugriemen: Ein einfaches, gut sichtbares Nylon-Loop, das am Hakenauge oder -körper befestigt ist. Es bietet den Seilzugarbeitern einen sicheren, rutschfesten Griff beim Umgang mit vorgespannten Haken und hält die Hände von der Seilwindenführung und den Quetschstellen fern.
Marine- und Bootstrailersysteme
Marine Umgebungen setzen die Bergungsausrüstung aggressiver elektrochemischer Korrosion aus. Eine Winde-Gurt für Boote mit Sicherheitshaken Konfiguration muss Zyklen von Salzwassereintauchung, Trocknung und intensiver UV-Strahlung standhalten.
-
Materialauswahl: Erstklassige Marinehardware verwendet geschmiedeten AISI 316 Edelstahl oder schwere, heiß getauchte Zinkstahl-Grade 50. Elektrogalvanisierte Oberflächen verschlechtern sich in Meeresumgebungen schnell.
-
Verriegelungsdauerhaftigkeit: Torsionsfedern im Sicherheitsschloss müssen passivierte, marine-grade Edelstahl-Federn (AISI 302/316) verwenden. Einsteiger-Carbonstahl-Federn rosten und versagen schnell, wodurch der Hakenhals ungeschützt bleibt.
-
Webbing-Interface: Marine-Trailer-Gurte sind typischerweise flachgewebt, hochfestes Polyester. Hakenaugen müssen abgeschrägt sein, um Kantenbürsten zu verhindern, die das Gewebeschlaufe beim Start und bei der Bergung des Fahrzeugs abnutzen.
Kommerzielle Bergungs- und Abschleppfahrzeuge
Industrielle Abschlepp- und Flatbed-Wrackermaschinen arbeiten unter hoher zyklischer Belastung und ziehen gewickelte oder blockierte Nutzfahrzeuge an steilen Hängen hoch.
-
Systeme spezifizieren in der Regel einen Transporthaken der Güteklasse 70 oder einen Alloy-Knebelhaken der Güteklasse 80, der direkt an ein 3/8-Zoll- oder 7/16-Zoll-Hochleistungsstahlseil angeschmiedet ist.
-
Der Sicherheitsverschluss muss wiederholten Aufprallen gegen Asphalt, Kies und Stahl-Flatbed-Platten standhalten. Schwer geschmiedete Verschlüsse mit eingelagerten Federfächern bieten deutlich längere Lebensdauern als dünne gestanzte Stahlverschlüsse.

6. Fertigungsfallstudie: Ursachenanalyse bei Fehlern in Niedertemperaturbetrieb
Die folgende Fehleruntersuchung aus unserer technischen Prüfeinrichtung veranschaulicht das katastrophale Risiko, bei Legierungschemie und Wärmebehandlungsregimen Abkürzungen zu nehmen.
Hintergrund des Vorfalls und Fehlermechanik
Ein kommunaler Versorgungsunternehmen-Auftragnehmer, der in Deutschland tätig ist, erlebte während eines subzero-Wiederherstellungsprozesses einen katastrophalen Hakenbruch. Die Umgebungstemperatur lag bei -28°C. Ein Versorgungsfahrzeug rutschte von einer eisbedeckten Servicezufahrtsstraße ab und wurde mit einem hydraulischen Seilwinde auf einem LKW geborgen, das eine 3/8-Zoll-Synthetikleine verwendete.
Als die Seilspannung auf geschätzte 3.000 kg (30,2 kN) anstieg – deutlich unter der angegebenen Arbeitslastgrenze des Hakens von 5.443 kg (53,4 kN) – zerbrach der Knebelhaken quer über die Hauptkrümmung des Schalenbogens. Die plötzliche Ablösung schleuderte die synthetische Seilvorrichtung in Richtung der Windeinrichtung. Glücklicherweise stoppte der Seildämpfer die Hardware, wodurch Verletzungen des Bedieners verhindert wurden. Die gebrochenen Komponenten wurden isoliert und an unser Labor zur metallurgischen Ursachenanalyse (RCFA) geschickt.
Forensische Laborbefunde
-
Visuelle und makroskopische Untersuchung: Die Bruchfläche zeigte ein flaches, hochreflektierendes, kristallines Erscheinungsbild ohne Verjüngung oder Querschnittsverringerung. Chevron-Markierungen wiesen direkt auf eine Initiationsstelle entlang des äußeren Zugumfangs des Hakenbogens hin. Das Fehlen von Scherfalten bestätigte einen sofortigen, spröden transgranularen Spaltbruch.
-
Spektrographische Chemische Analyse: Optische Emissionsspektroskopie (OES) zeigte, dass die Legierungszusammensetzung erheblich von den Standard-Spezifikationen der Legierung Grad 80 abwich:
-
Kohlenstoff (C): 0,48% (Außerordentlich hoch für hochbelastbare Legierungen, fördert spröde Strukturen)
-
Mangan (Mn): 0.65%
-
Chrom (Cr): 0,15% (Schwerwiegender Spurendefizit im Vergleich zu 4140 Spezifikation von 0,80–1,10%)
-
Molybdän (Mo): 0,02% (Nahezu vollständiges Weglassen im Vergleich zu 4140 Spezifikation von 0,15–0,25%)
-
Phosphor (P) & Schwefel (S): 0,042% und 0,038% (Hohe Verunreinigungen)
-
Fazit: Der Lieferant verwendete billigen, unraffinierten Schrott-Kohlenstoffstahl anstelle der spezifizierten AISI 4140 Legierung, wobei er auf hohen Kohlenstoffgehalt setzte, um die Zugfestigkeit zu simulieren, während die Kerbfestigkeit vernachlässigt wurde.
-
-
Härte- und Mikrostrukturanalyse: Metallographisches Polieren und 2% Nitalätzung zeigten eine grobe, unvergütete martensitische und Perlit-Gefügestruktur. Mikrohärteuntersuchungen zeigten erhebliche Schwankungen, die von 44 HRC an der Oberfläche bis zu 24 HRC im Kern reichten, was auf unsachgemäßes, inkonsistentes Abschrecken und einen übersprungenen Anlasvorgang hinweist.
-
Charpy-V-Notch (CVN) Schlagbiegetest: Sekundärproben, die vom intakten Hakenstiel geschnitten wurden, wurden nach ASTM E23 bei -20°C auf CVN getestet. Die Proben lieferten eine durchschnittliche Aufprallenergie von nur 8,2 Joule (6,0 ft-lbs). Im Vergleich dazu garantiert richtig abgeschreckter und angelassener AISI 4140 Legierungsstahl eine Schlagzähigkeit von über 45 Joule bei identischen Temperaturen.
Abhilfemaßnahmen und Erkenntnisse für die Lieferkette
Dieser Ausfall deckte drei fatale Beschaffungsfehler auf:
-
Verlass auf generische Rohstoffzertifikate der Walzerei, die von einem nicht überprüften Tier-2-Forging-Hersteller ohne Drittanbieter-Laborüberprüfung bereitgestellt wurden.
-
Das Weglassen von sub-zero Charpy-V-Notch-Zugfestigkeitsspezifikationen aus den ursprünglichen Angebotsunterlagen.
-
Das Versäumnis, die automatisierten kontinuierlichen Wärmebehandlungsprotokolle des Lieferanten zu prüfen.
Der kommunale Auftragnehmer hat seine Beschaffungsstandards sofort aktualisiert: Alle zukünftigen Flaschenhals-Hardware müssen 3.1 Materialprüfberichte, chargenspezifische chemische Überprüfungen, CVN-Validierungen bei -20°C und geschlossene Schmiedekonstruktionen erfordern.
7. Qualitätssicherung, Testprotokolle und internationale Standards
Kommerzielle Beschaffung verlangt eine strenge Einhaltung internationaler Testrahmen, um Feldausfälle zu verhindern und Produkthaftungsansprüche abzuwehren.
Autoritative Regulierungs- und Hebezeugrahmenwerke
Kommerzielle Testverfahren werden durch etablierte internationale Standards geregelt:
-
American Society for Testing and Materials: Zug-, Streck- und Dehnungsparameter werden gemäß ASTM A370 festgelegt, das standardmäßige mechanische Prüfverfahren für Stahlprodukte spezifiziert. Sub-zero-Zugfestigkeitskriterien müssen anhand der in ASTM E23 definierten Charpy-Aufprallrichtlinien überprüft werden.
-
Internationale Organisation für Normung: Gießkriterien, Sicherheitsfaktoren und dynamische Testanforderungen sollten auf ISO 7597 verweisen, die geschmiedete Stahl-Hebeklammern mit Spitze und Auge für Grade 8 Komponenten regelt.
-
Brancheningenieurwesen-Richtlinien: Hakenkonstruktion, Belastungskriterien und Inspektionsintervalle sollten den Empfehlungen der American Society of Mechanical Engineers entsprechen, insbesondere den Sicherheitsrahmenwerken in ASME B30.10: Hooks.
NDT: Magnetpulver- und Flüssigkeitsdurchdringungsprüfung
Sub-surface Risse und oberflächenbrechende Spannungsrisse sind mit bloßem Auge unsichtbar. Robuste Fabrikqualitätspläne umfassen zerstörungsfreie Prüfungen (NDT):
-
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits Der Goldstandard für ferromagnetische geschmiedete Haken. Der Haken wird magnetisiert, während fluoreszierende Eisenpartikel in Flüssigkeit seine Oberflächen benetzen. Unter UV-Licht zeigt magnetischer Flussverlust sofort Gießnähte, Abkühlrisse und Nähte auf. Hochzuverlässige Bestellungen (POs) spezifizieren nasse fluoreszierende MPI nach ASTM E1444 auf Basis von 100% oder einen verifizierten AQL Level II Stichprobenplan.
-
Flüssigkeitsdurchdringungsprüfung (LPI): Wird für nicht-ferromagnetische, marinetaugliche austenitische Edelstahlhaken (z.B. AISI 316) verwendet. Fluoreszierende Farbe dringt in Oberflächenrisse ein, wird abgewischt und mit einem Staubentwicklermittel herausgezogen, um Mikrorisse hervorzuheben.
[Fabrikerfahrung vor Ort I: Feuchte magnetische Partikelprüfung - Defektfallen]
Während einer Produktionsserie von 15.000 Stück 3/8-Zoll-Gabelhaken in unserer Fertigungsstätte beobachtete unsere QA-Station einen plötzlichen Anstieg der Ausschussraten bei der Nachquench-Feuchtfluoreszenz-MPI. Etwa 4,2% der Teile zeigten wiederkehrende longitudinale Oberflächenrissanzeigen entlang des inneren Radius des Gabelhakens.

Werkzeug- und metallographische Analysen führten auf Verschleiß des Gabelschlitz-Fräsbrochs zurück. Anstatt den annealierten Stahl sauber zu schneiden, hatte der abgenutzte Broach die Mikrooberfläche zerfetzt und Mikro-Nuten mit einer Tiefe von weniger als 0,05 mm geschaffen. Als die Haken den Polymer-Quench erreichten, konzentrierte sich der thermische Schock an diesen Rissen und löste lokale martensitische Quench-Risse aus.

Wir haben sofort unsere internen Standardarbeitsanweisungen überarbeitet: Das Fräswerkzeug muss nach jeweils 1.200 Zyklen inspiziert und nachgeschärft werden, und wir haben vor der Wärmebehandlung eine 0,5 mm Eckenabkantung hinzugefügt. Die Ausfallrate sank sofort wieder auf null.
Zerstörungsfreie Prüfung: Nachweisbelastung, Bruchfestigkeit und Zyklische Ermüdung
Nicht-zerstörende Kontrollen bestätigen die strukturelle Gleichmäßigkeit; zerstörende Tests bestätigen die Leistungsgrenzen in der Praxis.
-
Zugfestigkeitstest: Jede Produktionscharge muss einem Nachweisbelastungstest unterzogen werden—typischerweise 2,0 bis 2,5 Mal der Nennarbeitslast (WLL). Die Maschine wendet die Spannung für eine Verweilzeit von 10 bis 30 Sekunden an. Nach dem Test müssen Dimensionskontrollen keinen messbaren dauerhaften Verformungsgrad an der Öffnung des Halses zeigen.
-
Bruchfestigkeitstest bei Zugbelastung: Sakrale Proben aus jeder Master-Heat-Charge werden auf kalibrierten Zugprüfständen bis zum Bruch gezogen. Das Bauteil muss seinen konstruktiven Sicherheitsfaktor—typischerweise 4:1 oder 5:1 für den Einsatz bei Nutzfahrzeugen und bis zu 6:1 für Überkopf-Hebeformen—erreichen, bevor es versagt.
-
Zyklischer Ermüdungstest: Haken werden einer Hochzyklus-Ermüdungsprüfung unterzogen, bei der sie zwischen 0,5-fach und 1,5-fach der WLL bei 2 bis 4 Hz für mindestens 20.000 kontinuierliche Zyklen oszillieren. Dabei wird die Entstehung von Mikrofissuren entlang der äußeren Wirbelsäule und im Bolzenlager des Gabelkopfs überprüft.
Oberflächenveredelung und Umweltschmutz- und Korrosionstests
Haken, die an Fahrzeugstoßstangen, Nutzfahrzeuganhängern und Marine-Schienen montiert sind, arbeiten in rauen Umgebungen. Standardbeschichtungen umfassen:
-
Hochglänzende Pulverbeschichtung: Robust und stoßfest, aber Straßenschmutz kann die Beschichtung abplatzen lassen, wodurch Straßensalz eindringen und das Substrat unbemerkt korrodieren kann.
-
Kathodische Elektrobeschichtung (KTL/E-Coat): Immersionsbasierte organische Beschichtung, die jeden inneren Hohlraum, Bohrung und Gewinde mit gleichmäßiger Mikrometer-dicker Schicht bedeckt. Sie dient als idealer Antikorrosionsprimer unter Pulverbeschichtungen.
-
Elektro-Galvanisieren und Zink-Nickel-Beschichtung: Wird häufig für Lastbolzen und Sicherheitsschlösser gewählt. Hochspezifizierte Zink-Nickel (ZnNi 12-15%) Beschichtungen können über 1.000 Stunden Neutral-Salznebeltest nach ASTM B117 standhalten, bevor roter Rost sichtbar wird, und übertreffen damit deutlich Standard-Transparente Zinkbeschichtungen.
[Werkserfahrung im Feld II: Salzsprüh-Fälle bei plattierten Gabelkopf-Lastbolzen]
Wir haben einmal eine Serie von Garantie-Rückläufen im Feld geprüft, bei denen Gabelkopf-Lastbolzen an
zinkbeschichteten Rettungshaken in Küstennähe festklebten. Die Bolzen waren innerhalb von sechs Monaten nach Einsatz blockiert.

Beim Test der vom OEM gelieferten Lastbolzen nach ASTM B117 Salzsprüh-Standard zeigte sich roter Rost
bereits nach nur 96 Stunden. Der Anbieter hatte eine billige, hexavalentfreie, glänzende Zink-Elektroplattierung
(5 bis 8 Mikrometer dick) aufgebracht und das Wasserstoff-Embrittlement-Backen ausgelassen, wodurch die gehärteten
40Cr-Bolzen anfällig für Spannungs-Korrosionsrissbildung wurden.

Wir haben dieses Problem bei allen nachfolgenden Produktionsläufen gelöst, indem wir einen 12-Mikrometer-Zink-Nickel
(ZnNi)-Elektroplattierungsprozess eingeführt haben, gefolgt von einer trivalenten Chromat-Beschichtung und einem sofortigen
4-stündigen Entbrittlement-Backen bei 200°C. Bei späteren ASTM B117-Qualifikationsläufen übertrafen die Bolzen
1200 Stunden kontinuierliche Exposition ohne weiße oder rote Korrosionsprodukte, wodurch festklebende Bolzen im Feld vollständig vermieden wurden.
8. Beschaffung-Checklisten, Technische Spezifikationen und RFQ-Optimierung
Vage Bestellungen führen zu Ausfällen im Feld. Beschaffungsteams müssen Anwendungsanforderungen in klare, messbare Parameter übersetzen, um saubere und konsistente Lieferungen der Anbieter zu gewährleisten.
Konstruktionsparameter: Arbeitsbelastungsgrenze (WLL) vs. Mindestbruchlast (MBS)
-
Arbeitslastgrenze (WLL): Die absolute maximale statische Belastung, die der Hersteller während des normalen Betriebs zulässt. Sie beinhaltet einen konstruierten Sicherheitsfaktor.
-
Mindestbruchlast (MBS): Die minimale Zugkraft, bei der das Bauteil während eines zerstörerischen Tests garantiert versagt und zerreißt.
-
Sicherheitsfaktor im Design: Das numerische Verhältnis von MBS zu WLL:
$$\text{Designfaktor} = \frac{\text{MBS}}{\text{WLL}}$$Im kommerziellen Windenrettungsbetrieb liegt dieses Verhältnis typischerweise zwischen 3,5:1 und 5:1. Bei kommerziellen Hebeanwendungen ist ein obligatorischer 5:1 oder 6:1 Verhältnis vorgeschrieben.
Checkliste zur Verifizierung bei Werkstatt-Audits für B2B-Beschaffungsteams
Bevor Sie eine Werkzeugbestellung an eine potenzielle Hardwarefertigungsstätte aufgeben, vervollständigen Sie diese Vor-Ort-Fabriküberprüfungsliste:
-
[ ] Fähigkeiten der Schmiedeanlage: Betreibt die Anlage geschlossene Gesenkschmiedepressen oder automatisierte Schraubenpressen, oder vergeben sie Schmiedeblöcke an Drittanbieter-Hammerbetriebe?
-
[ ] Verfolgung von Werkzeug- und Formenlebensdauer: Wie hoch ist der Austauschintervall für Schmiedeeindrücke? (Abgenutzte Formen führen zu übergroßen Gratlinien, off-zentrierten Bolzenprofilen und Variationen im Querschnitt).
-
[ ] Rückverfolgbarkeit der Wärmebehandlung: Verwendet die Wärmebehandlungswerkstatt kontinuierliche Gitterbandöfen mit automatisierter Zonen-Temperaturdatenaufzeichnung oder manuelle, vom Bediener abhängige Batch-Salzbadbecken?
-
[ ] Kontrollen des Abschreckmediums: Werden Polymer-/Ölabschreckungstemperaturen, Rührgeschwindigkeiten und Fluidreinheit mit dokumentierten SPC-Diagrammen überwacht?
-
[ ] In-House-Testinfrastruktur: Verfügt die Anlage über ein kalibriertes Zugbett (Mindestkapazität 500 kN), ein CVN-Knallpendel, optische Emissionsspektrometer und zertifizierte MPI-Stationen?
-
[ ] Rückverfolgbarkeitsmarkierungen: Kann der Lieferant saubere, dauerhafte Losverfolgungscodes, Stahlqualitäten und WLL-Bewertungen direkt in die Komponente einrollen, schmieden oder stempeln?
-
[ ] Verschleißfestigkeit der Schnappvorrichtung: Werden Sicherheitsschnapper aus schwerem Federstahl (Dicke ≥ 1,8 mm) mit Edelstahl-Torsionsfedern und nicht lösenden Muttern an der Haltevorrichtung gestempelt?
Schritt-für-Schritt-Anleitung: Wie man ein luftdichtes PO-Spezifikationsblatt schreibt
Um die Qualität im Lieferkettenprozess zu erhalten und nicht-konforme Lieferungen abzulehnen, verwenden Sie dieses schrittweise Entwurfsrahmen:
SCHRITT 1: Materialqualität, Legierungszusammensetzung und Herstellungsverfahren festlegen
  └── Aktion: Geben Sie geschlossene Gesenkschmiedestähle AISI 4140, 4340 oder 35CrMo gemäß ASTM A521 an.
  └── Regel: Explizit Gießen, Schweißen oder ungeprüften Schrottstahl verbieten.

SCHRITT 2: Zielmechanische Eigenschaften und Wärmebehandlung festlegen
  └── Aktion: Geben Sie die vergütete und temperierte Zustand mit 28-34 HRC an.
  └── Regel: Obligatorischer Charpy-V-Nut: Durchschnitt >= 42 Joule bei -20°C gemäß ASTM E23.

SCHRITT 3: Präzise Belastungsmetriken und Sicherheitsfaktoren festlegen
  └── Aktion: Geben Sie erforderliche WLL (z.B. 12.000 lbs) und minimalen Konstruktionsfaktor (z.B. 4:1) an.
  └── Regel: Geben Sie an, dass 100%-Lose 2,0x WLL-Probelastung ohne dauerhafte Verformung bestehen müssen.

SCHRITT 4: NDT-Kriterien und Akzeptanz-/Ablehnungsgrenzen festlegen
  └── Aktion: Geben Sie nasse fluoreszierende MPI gemäß ASTM E1444 auf einem AQL-Level-II-Stichprobenplan an.
  └── Regel: Keine linearen Indikationen oder Risse entlang Sattel-, Hals- oder Bolzenwurzeln zulassen.

SCHRITT 5: Oberflächenpassivierung, Farb- und Beschichtungsspezifikationen definieren
  └── Aktion: Vorbehandlung (Zinkphosphatierung oder E-Coat) + Pulverbeschichtungstiefe (80-120 µm) detaillieren.
  └── Regel: Mindestens 720 Stunden Neutral-Salzsprühbeständigkeit gemäß ASTM B117 ohne Rostrückstände verlangen.

SCHRITT 6: Rückverfolgbarkeit, Zertifizierung und Versandverpackung vorschreiben
  └── Aktion: Erhöhte oder vertiefte Schmiedemarken vorschreiben: Markenlogo, WLL, Qualität, Loscode.
  └── Regel: Jede Sendung muss ein EN 10204 Typ 3.1 Inspektionszertifikat enthalten.
Vollständige Spezifikationsblattvorlage
Integrieren Sie diese Matrix direkt in Ihre Angebotsanfrage (RFQ)-Pakete und Herstellungsvereinbarungen:
TECHNISCHE SPEZIFIKATION FÜR ENGINEERING-BESCHAFFUNG: HEAVY-DUTY CLEVIS-WINCHENHUK
SPEZIFIKATIONSCODE: WH-G80-HEAVY-REV3
1.0 MATERIAL & HERSTELLUNG
    1.1 Herstellungsverfahren: Geschlossene Gesenkschmiedearbeiten. Gießen ist strikt verboten.
    1.2 Legierungszusammensetzung: AISI 4140 / 35CrMo gemäß ASTM A29.
    1.3 Kornstruktur: Kontinuierliche, ununterbrochene longitudinale Kornorientierung.
    1.4 Korngröße: ASTM Nr. 5 oder feiner gemäß ASTM E112.

2.0 MECHANISCHE ANFORDERUNGEN
    2.1 Arbeitslastgrenze (WLL): 5650 kg (55,6 kN).
    2.2 Minimale Bruchfestigkeit (MBS): 22.680 kg (222,4 kN).
    2.3 Konstruktionsfaktor: Mindestens 4:1 Sicherheitsmarge.
    2.4 Härtebereich: 28 bis 34 HRC über den Kernquerschnitt.
    2.5 Sub-Zero Schlagzähigkeit: >= 42 Joule bei -20°C (Charpy V-Notch, ASTM E23).

3.0 WÄRMEBEHANDLUNG & OBERFLÄCHENVORBEREITUNG
    3.1 Wärmebehandlung: Kontinuierliches Abschrecken & Anlassen (Austenitisieren bei 860°C, Anlassen bei 600°C).
    3.2 Oberflächenrauheit: Innenseite des Hakens und Sattels Ra <= 1,6 µm (Ra = 12%) gemäß ASTM B841; mindestens 1000 Stunden Salzsprühbeständigkeit nach ASTM B117.

4.0 QUALITÄTSSICHERUNG & CHARGENPRÜFUNG
    4.1 Zerstörungsfreie Prüfung: 100% Nassfluoreszierende Magnetpulverprüfung nach ASTM E1444. Keine Risse erlaubt.
    4.2 Nachweislastprüfung: 2,0 x WLL für 15 Sekunden Haltezeit. Keine bleibende Dehnung im Halsbereich (Toleranz <= 0,2 mm).
    4.3 Zerstörungsfrequenz: 1 Einheit pro 1.000 Stück oder 1 pro Härtungscharge, die bis zum Bruch getestet wird.
    4.4 Dokumentation: Materialprüfzeugnis EN 10204 Typ 3.1, das mit jeder Produktionscharge geliefert wird.

5.0 MARKIERUNG & RÜCKVERFOLGBARKEIT
    5.1 Schmiedemarke: Der Hakenkörper muss gut lesbare Schmiedemarken aufweisen: [EINKÄUFER-LOGO] [WLL-Bewertung] [GRAU 80] [HÄRTUNGSLADUNGSCODE].
    5.2 Clevis-Pin: Mit der entsprechenden Härtungscharge gestempelt.
Beim Aufbau von Feldhardware-Katalogen sollten Einkäufer unseren Leitfaden zu Winch-Haken-Austauschprotokollen und Stilllegungskriterien prüfen, um Händlernetzwerke und Flottenbetreiber in Bezug auf richtige Verschleißgrenzen zu schulen.
9. Umfassende Fehlerbehebung & Beschaffung-Checkliste
Verwenden Sie diese Vergleichsmatrix, um Ihre bestehende Lieferantenbasis zu bewerten oder neue Fertigungspartner während geplanter Fabrikprüfungen zu prüfen:
| Prüfparameter | Rotes Flagge (Hohes Ausfallrisiko) | Akzeptabel (Handelsqualität) | Spitzenklasse (Tier-1 OEM) |
| Herstellungsmethode | Gussstahl oder unbestätigtes offene Rahmen-Hammer-Schmieden | Geschmiedeter Schmiedestempel mit sichtbaren Trennfugenlinien | Computersteuerter Geschmiedestempel mit automatischer Induktionsheizung |
| Grundmetallurgie | Unraffinierter Schrott aus Kohlenstoffstahl (Q235, hohe P/S-Inklusionen) | AISI 1045 oder grundlegender Mangan-Kohlenstoff-Strukturstahl | Zertifizierter AISI 4140, 4340 oder 35CrMo Vakuum-Geschmolzener Legierungsstahl |
| Schlagzähigkeit | Nicht getestet; spröder Bruch bei Raumtemperatur beobachtet | Schlagversuche nur bei Umgebungstemperatur (> 27 J bei 20°C) | Garantierte Leistung bei sub-zero Charpy V-Notch (> 42 J bei -20°C oder -40°C) |
| Zerstörungsfreie Prüfung auf Risse | Visuelle menschliche Inspektion bei Umgebungsbeleuchtung im Werk | Stichprobenartige Trockenpulver-MPI (AQL Stufe IV) | Nassfluoreszierende magnetische Partikelprüfung unter UV-Licht (AISI 100%) |
| Korrosionsfinish | Dünner dekorativer Sprühlack oder Zinklamellierung (< 5 µm) | Standardmäßige Pulverbeschichtung oder Feuerverzinkung | Zink-Nickel (ZnNi) oder E-Coat Grundierung + UV-stabilisierte architektonische Polyesterpulverbeschichtung |
| Beschläge | Schwacher gestanzter Riegel (< 1,0 mm); einfacher Kohlenstoff-Torsionsfeder | Gestanzter 1,5 mm Riegel; verzinkte Musikdrahtfeder | Schwerer Riegel (>= 2,0 mm) mit AISI 302/316 Edelstahlfeder und Nylon-Sicherungsmuttern |
| Fertigungsdokumentation | Allgemeine interne Fabrik-Fehlermeldung ohne Chargenverfolgung | Allgemeine EN 10204 Typ 2.2 Konformitätsbescheinigung | Chargenbezogene EN 10204 Typ 3.1 Prüfzertifikate, direkt mit gestanzten Codes verknüpft |
Für Mehrfahrzeug-Offroad-Bauten, kombiniere diese Checkliste mit unserer detaillierten Analyse zu synthetischen Seilwinden-Zubehörteilen und Seilschutz-Hardware, um ausgewogene, leistungsstarke Bergungspakete zu erstellen.
10. Häufig gestellte Fragen (FAQ)
Wie bindet man Seilwinden-Seil an den Haken?
Synthetische Seilwinden-Seile sollten niemals mit Reibeknoten wie Palstek, Halbschlag oder Schlaufenknoten an einem Haken befestigt werden. Standardknoten können die Bruchkraft des Seils um 30 % bis 50 % verringern, aufgrund enger Biegeradien und Scherung zwischen den Fäden. Die richtige, branchenübliche Methode ist eine verzwirbelte Schlaufe: Führen Sie das synthetische Seil um eine verstärkte röhrenförmige Metall- oder Verbund-Öse mit einem australischen Brummell-Splice oder einem lang vergrabenen Schwanz-Splice (mindestens 72-mal den Seildurchmesser in Vergrabungslänge). Nach dem Verzwirbeln verbinden Sie die Ösenöse direkt mit dem Keilbolzen des Hakens oder verwenden einen Zwischenglied mit entsprechender Tragfähigkeit.
Wie befestigt man einen Haken an einem Seilwindenkabel?
Um einen Keilhaken an einem Stahlseilwindenkabel zu befestigen, verwenden Sie eine Ösenbefestigung, verstärkt mit einer internen, schweren Stahl-Öse. Die Schlaufe muss mit einer Kupfer- oder kaltgepressten Stahlhülse mit hydraulischem Pressen verpresst werden, oder mit zugfesten Drahtseilklemmen, die auf die Spezifikation torqued sind (sicherstellen, dass die Sattel auf dem lebenden Ende des Seils sitzt). Positionieren Sie die Ösenverstärkte Schlaufe innerhalb des Keilhaken-Forks, führen Sie den hitzebehandelten Legierungskeilbolzen durch beide Ösen, und sichern Sie den Bolzen mit der mitgelieferten Splint, wobei Sie die Prongs nach hinten biegen, um ein Zurückrutschen zu verhindern.
Wie befestigt man einen Haken sicher an einem Seilwindenkabel ohne spezielles Werkzeug?
Wenn keine Verpressausrüstung vor Ort verfügbar ist, verwenden Sie zugfeste, geschmiedete Stahl-Schraubösen oder geschmiedete Drahtseilklemmen, kombiniert mit einer schweren Stahl-Öse. Beim Einsatz von Drahtseilklemmen gilt stets: “Sattel niemals ein totes Pferd.” Der U-Bolzen muss über dem toten (geschnittenen) Ende des Kabels sitzen, und der geschmiedete Sattel muss gegen den lebenden (lasttragenden) Abschnitt ruhen. Verwenden Sie mindestens drei Klemmen, gleichmäßig verteilt im Abstand von sechs Seildurchmessern, ziehen Sie die Muttern abwechselnd auf die vom Hersteller empfohlene Drehmomentstärke an, und überprüfen Sie das Anzugsmoment nach der ersten Spannung. Befestigen Sie niemals einen offenen Haken direkt an einer ungeschnürten, freien Seilschlaufe.
Wie befestigt man ein Seilwindenkabel an einem Haken mit einem Standard-Ösenhaken?
Ösenhaken verfügen über eine ununterbrochene, vollständig kreisförmige geschmiedete Schlaufe am Schaft, die nicht direkt über eine geschlossene Seil-Öse montiert werden kann. Um einen Ösenhaken zu befestigen, verwenden Sie einen Zwischenglied mit mechanischer Verbindung (wie ein Legierungshammer- oder Kupplungslink der Güteklasse 80/100) oder eine zugfeste Schraubbolzenankeröse. Führen Sie den Körper des Ankers durch die Ösenöse der Seil, stecken Sie den Bolzen durch das Hakenauge, und ziehen Sie den Bolzen fest an. Bei dynamischer Fahrzeugbergung lockern Sie den Schraubbolzen um ein Viertel Umdrehung, um Druckverblockungen zu vermeiden, oder sichern Sie den Bolzen mit Sicherheitsdraht durch das Loch, damit er nicht herausrutscht.
Was ist ein Can-Am-Windehaken-Gurt und warum ist er bei Nutzfahrzeugen erforderlich?
Ein Can-Am-Windehaken-Gurt—oft als Windenhaken-Zugband—ist ein hochsichtbarer Nylon- oder Polyester-Webbing-Gurt, der direkt an der Kehle oder Öse des Hakens befestigt ist. Er bietet dem Bediener einen sicheren, dedizierten Handgriff beim Ziehen des Hakens aus dem Führungsblech oder beim Zurückspulen des Kabels auf die Trommel unter leichter Spannung. Das direkte Halten des Hakengehäuses oder Kabels birgt das Risiko schwerer Quetsch- und Einklemmschäden, wenn der Fernschalter klemmt oder der Windenmotor die Finger des Bedieners in die Führungsrollen zieht.
11. Abschließende Zusammenfassung der Beschaffung
Die Beschaffung industrieller Windehaken erfordert ein diszipliniertes Auge für Metallurgie, Herstellungsprozesse und strenge Verifizierungstests. Beschaffungsingenieure und Hardware-Kategorienmanager, die gegossene Produkte ausschließen, zertifizierte geschlossene Schmiedellegierungen spezifizieren, sub-zero Charpy-Aufpralltests verlangen und strenge NDT-Inspektionspläne durchsetzen, schaffen einen langlebigen Wettbewerbsvorteil. Hochwertige Bergungsausrüstung schützt Fahrzeugflotten, bewahrt Marken vor katastrophaler Haftung und liefert zuverlässige Zugleistung, wenn sie am Rand des strukturellen Versagens betrieben wird.
Leitfaden zur Optimierung der internen Verlinkung (Für Webmaster)
Bitte ersetzen Sie die entsprechenden # Anker im Fließtext durch aktive URLs:
-
Anker:
Winde-Dämpfer und Kabelsicherheitsausrüstung-> Zuordnung zum Zielartikel:/vehicle-recovery/winch-dampener-safety-guide/ -
Anker:
Winch Shackle vs. Bogenhaken Tragfähigkeiten-> Zuordnung zum Zielartikel:/rigging-hardware/winch-shackle-vs-bow-shackle-specs/ -
Anker:
Winch-Haken-Austauschprotokolle und Stilllegungskriterien-> Zuordnung zum Zielartikel:/fleet-maintenance/winch-hook-inspection-retirement-standards/ -
Anker:
Synthetische Winch-Zubehörteile und Seilsschutzhardware-> Zuordnung zum Zielartikel:/offroad-recovery/synthetic-winch-accessories-guide/ -
Anker:
Winden-Zubehör(Kontextbezogen) -> Zuordnung zum primären Kategorie-Hub:/collections/industrial-winching-accessories/
In diesem Artikel verwendete Schlüsselwörter
Kern-Schlüsselwort:
-
Seilwindenhaken
Sekundäre Schlüsselwörter:
-
Winde-Schäkel
-
Haken und Schäkel
-
Winden-Zubehör
-
Windenkabelhakens
Long-Tail-Schlüsselwörter:
-
Ersatzteil für Windenhaken
-
Winde-Schäkel
-
Windenriemenhaken
-
Synthetischer Windenhaken
-
Winde-Gurt für Boote mit Sicherheitshaken
-
synthetische Seilwindenzubehörteile
-
Windenhaken-Zugband
-
Haken für Windenkabel