ونچ ہک کی خریداری اور انجینئرنگ گائیڈ: وضاحتیں، کوالٹی کنٹرول، اور سپلائی چین رسک مینجمنٹ


ایک ہیوی ڈیوٹی ونچ ہُک کو اکثر ایک آف دی شیلف کموڈٹی کے طور پر سمجھا جاتا ہے، پھر بھی یہ کسی بھی ریکوری، پلنگ، یا لوڈ پوزیشننگ سسٹم میں ناکامی کا واحد اہم نقطہ ہے۔ چاہے کمرشل وہیکل فلیٹس، OEM یوٹیلیٹی ٹریلرز، میرا ٹائم سلپ ویز، یا آفٹر مارکیٹ آف روڈ پروگراموں کے لیے ہارڈ ویئر کی سورسنگ ہو، غلط رگنگ اٹیچمنٹ کا انتخاب تباہ کن کائینیٹک ڈراپ آؤٹس، فیلڈ لائبلٹی کے دعوے، اور مہنگے برانڈ کو نقصان پہنچاتا ہے۔.
ایک مضبوط، اعلیٰ سالمیت کو محفوظ کرنا ونچ ہُک کے لیے صرف ریٹڈ ٹنیج کو تخمینی گاڑی کے وزن سے ملانے سے کہیں زیادہ کی ضرورت ہوتی ہے۔ پروفیشنل خریداروں کو دھات کاری، فریکچر مکینکس، بند ڈائی فورجنگ کے ذریعے بننے والے گرین سٹرکچرز، سطح کی پاسیویٹیشنز، اور روایتی ہکس اور کلوزڈ سسٹم رگنگ کے درمیان جاری مارکیٹ شفٹ کو نیویگیٹ کرنا ہوگا۔ یہ تکنیکی خریداری دستی ہر کمرشل عنصر کو تفصیل سے بیان کرتا ہے—کچے اسٹیل کے بیچ ٹریسنگ سے لے کر پرچیز آرڈر (PO) اسپیک رائٹنگ تک—عالمی سورسنگ انجینئرز اور ہارڈ ویئر کیٹیگری مینیجرز کو زیرو-ڈیفیکٹ ریکوری کے اجزاء محفوظ کرنے کے لیے لیس کرتا ہے۔.
1. ونچ ہک کی اناٹومی، دھات کاری، اور بنیادی ڈیزائن کی اقسام
ایک ونچ ہک ونچ ڈرم کے ذریعے پیدا ہونے والے لائن ٹینشن کو اینکر پوائنٹ پر لگائے جانے والے کنٹرولڈ پلنگ ویکٹر میں تبدیل کرتا ہے۔ اس کی جیومیٹری کو مختلف کراس سیکشنل رداس میں شدید موڑنے والے تناؤ کو تقسیم کرنا ہوتا ہے جبکہ گلے کی کلیئرنس کو برقرار رکھنا اور حادثاتی پھسلن کے خلاف کنکشن انٹرفیس کو محفوظ کرنا ہوتا ہے۔.
نازک اناٹومیکل زونز
-
آئیلیٹ / پن ہول: ٹرمینیشن جنکشن جو ہک کو ریکوری لائن سے محفوظ کرتا ہے۔ روایتی ڈیزائن میں، ایک گول آئی کیبل تھمبل قبول کرتی ہے۔ جدید یوٹیلیٹی ہارڈ ویئر میں، ایک کلیوس انٹرفیس ایک مشینی لوڈ پن رکھتا ہے جسے کاٹر پن یا سرکلپ سے محفوظ کیا جاتا ہے۔ یہ علاقہ شدید مشترکہ شیئر، بیرنگ تناؤ، اور سائیکلک ہوپ ٹینشن کو برداشت کرتا ہے۔.
-
سیڈل (گردن): ساختہ وکر جو لائن پل کو ہک کے مرکزی جسم میں منتقل کرتا ہے۔ یہاں ناکافی ٹرانزیشنل فلٹ رداس شدید تناؤ کی ارتکاز پیدا کرتے ہیں جو پلسنگ کائینیٹک لوڈز کے تحت تھکاوٹ کے مائیکرو فشرز کو متحرک کرتے ہیں۔.
-
باؤل (بائٹ): لوڈ بیرنگ اندرونی رداس جہاں سلنگ، پٹا، یا شیکل پن گھونسلا بناتا ہے۔ ایک وسیع، ہموار باؤل جیومیٹری ملنے والے ہارڈ ویئر پر مقامی رابطے کے دباؤ (Hertzian تناؤ) کو کم کرتی ہے اور شدید چوٹک کو روکتی ہے جو مصنوعی فائبر سلنگ کو خراب کرتی ہے۔.
-
گلے کا افتتاحی: ٹپ اور سیڈل کے درمیان واضح فاصلہ۔ اسے معیاری رگنگ پوائنٹس کو زبردستی جھکائے بغیر داخل کرنے کے لیے کافی چوڑا ہونا چاہیے، پھر بھی لوڈ کے تحت لیٹرل انحراف کے خلاف گلے کی سختی کو برقرار رکھنے کے لیے کافی تنگ ہونا چاہیے۔.
-
سیفٹی لیچ اسمبلی: گلے کے افتتاحی حصے کو پھیلانے والا ریٹینشن میکانزم۔ جدید کمرشل معیارات بھاری گیج، سٹیمپڈ یا کاسٹ اسپرنگ لوڈڈ لیچز کو لازمی قرار دیتے ہیں جو ٹینشن کے کم ہونے پر لائنوں کے حادثاتی طور پر ان سیٹنگ کو روکنے کے لیے ڈیزائن کیے گئے ہیں۔.
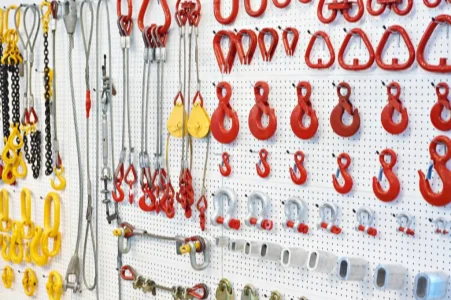
رِگنگ آلات کی دنیا کی تلاش
میٹالرجیکل فاؤنڈیشنز: کاربن اسٹیل بمقابلہ الائے اسٹیل گریڈز
ایک کاسٹ آئرن یا لو کاربن اسٹیل ہک ڈائنامک ریکوری ماحول میں انتہائی آپریشنل خطرہ کی نمائندگی کرتا ہے۔ کمرشل لفٹنگ اور رگنگ کے اجزاء کے لیے ہیٹ ٹریٹڈ میڈیم کاربن یا لو کاربن الائے اسٹیل کی ضرورت ہوتی ہے۔.
-
کاربن اسٹیل (مثال کے طور پر، AISI 1045 / ASTM A521 کلاس C): عام طور پر ہلکے یوٹیلیٹی، زراعت، یا ابتدائی درجے کے کمرشل ونچوں کے لیے استعمال کیا جاتا ہے۔ اگرچہ نارملائزڈ ہونے پر یہ اقتصادی اور لچکدار ہوتا ہے، لیکن قابل قبول ورکنگ لوڈ لمٹس (WLL) حاصل کرنے کے لیے اسے کافی جسمانی ماس کی ضرورت ہوتی ہے۔ یہ سب زیرو درجہ حرارت پر کم ییلڈ تھریشولڈ اور کم سختی کا مظاہرہ کرتا ہے۔.
-
ہائی اسٹرینتھ الائے اسٹیل (مثال کے طور پر، 35CrMo، 40Cr، AISI 4140، AISI 4340): صنعتی درجے کے گریڈ 80 اور گریڈ 100 رگنگ فورجنگز کے لیے معیاری۔ کرومیم، مولبڈینم، اور نکل کا شامل ہونا ہیٹ ٹریٹمنٹ کے دوران گہری تھرو-ہارڈننگ کو فروغ دیتا ہے۔ یہ الائے 800 سے 1000 MPa سے زیادہ ٹینسائل طاقت پیدا کرتے ہیں، جو کمپیکٹ ہک پروفائلز کی اجازت دیتے ہیں جو اعلی فریکچر ٹفنس (Charpy V-notch ویلیوز > 42 جولز ایٹ -20°C) کو برقرار رکھتے ہیں۔.
-
میرین-گریڈ سٹینلیس سٹیل (مثال کے طور پر، کاسٹ/فورجد 316 / 316L): جب میرین اسپرے، نمکین ماحول، اور کیمیکل واش ڈاؤن کے مسلسل رابطے کو ناقابلِ سمجھوتہ قرار دیا جاتا ہے۔ سٹینلیس سٹیل اپنی غیر فعال کرومیم-آکسائیڈ سطح کی فلم کے ذریعے غیر معمولی سنکنرن مزاحمت پیش کرتا ہے۔ تاہم، اس کی خام ٹینسائل اور ییلڈ ریٹنگز کوئنچڈ-اینڈ-ٹیمپرڈ گریڈ 80 سٹرکچرل الائے اسٹیل سے کم ہیں، جس کے لیے مساوی ریٹنگز کے لیے بھاری کراس سیکشنز کی ضرورت ہوتی ہے۔.
ہک آرکیٹیکچرز: کلیوس، آئی، اور سیلف-لاکینگ
صحیح ساختی ترتیب کا انتخاب تنصیب کے لیبر، فیلڈ سروسنگ، اور طویل مدتی آپریٹنگ سیفٹی کو متاثر کرتا ہے:
-
کلیوس ونچ ہکس: کلیوس ہک ایک دو شاخہ بیس کو مربوط کرتا ہے جو ایک پریسجن-مشین الائے لوڈ پن کو رکھتا ہے جسے کاٹر کی سے محفوظ کیا جاتا ہے۔ یہ براہ راست ونچ کیبل ہک اسمبلی یا مصنوعی لائن کے تھمبل آئی سے ایک درمیانی جوڑنے والے لنک کے بغیر جڑتا ہے۔ یہ فیلڈ میں لائن کی تبدیلیوں کو آسان بناتا ہے، جو اسے گاڑی کی ریکوری ونچوں کے لیے غالب OEM فارمیٹ بناتا ہے۔ ونچ کیبل ہک اسمبلی یا مصنوعی لائن بغیر کسی درمیانی جوڑنے والے لنک کے۔ یہ فیلڈ میں لائن کی تبدیلیوں کو آسان بناتا ہے، جو اسے گاڑی کی ریکوری ونچوں کے لیے غالب OEM فارمیٹ بناتا ہے۔.
-
آئی ونچ ہکس: ہک شینک پر ایک مربوط، بغیر ٹوٹے ہوئے فورجڈ لوپ کی خصوصیات رکھتا ہے۔ آئی ہک کو لوپڈ کیبل کے سروں کے ساتھ جوڑنے کے لیے ایک بیرونی مکینیکل جوڑنے والے عنصر کی ضرورت ہوتی ہے - جیسے کہ گریڈ 80 ہتھوڑا (جوڑنے والا لنک) یا سکرو پن شیکل۔ معیاری گاڑیوں کے فیئرلیڈز کے لیے کم ہموار ہونے کے باوجود، آئی ہکس کلیوس پن کے سنگل شیئر پن کی ناکامی کے موڈ کو ختم کرتے ہیں اور متعدد محوروں کے ساتھ زیادہ جوڑنے کی اجازت دیتے ہیں۔.
-
Self-Locking Hooks: صنعتی ہوسٹنگ اور شدید یوٹیلیٹی ونچنگ میں بہت زیادہ پسند کیا جاتا ہے۔ جب تناؤ ہک کے پیالے کو لوڈ کرتا ہے، تو مربوط لیچ میکانزم بند ہو جاتا ہے اور خود بخود ہک کی ٹپ پر ایک ریسیسڈ کیوٹی میں انٹرلاک ہو جاتا ہے۔ لیچ لائن کے تناؤ کے تحت نہیں کھل سکتا، جس سے متحرک سست چکروں کی وجہ سے ہونے والے ڈراپ آؤٹس ختم ہو جاتے ہیں۔ سیلف-لاکینگ ہکس زیادہ یونٹ لاگت کا مطالبہ کرتے ہیں اور رسی کے ٹرمینس میں ماس شامل کرتے ہیں، لیکن ناکامی سے محفوظ آپریشن کو زیادہ سے زیادہ کرتے ہیں۔.
2. متحرک کارکردگی: ونچ کیبل ہک بمقابلہ مصنوعی ونچ ہک سسٹمز
ریکوری لائن صرف اس ٹرمینل اٹیچمنٹ کی طرح قابل اعتماد ہے جو اسے پکڑنے کے لیے ڈیزائن کیا گیا ہے۔ وائر رسی اور الٹرا ہائی-مولیکیولر-ویٹ پولی تھیلین (UHMWPE) مصنوعی لائنیں ٹرمینل ہارڈ ویئر پر بنیادی طور پر مختلف مکینیکل اور ماحولیاتی مطالبات رکھتی ہیں۔.
وائر رسی رگنگ میکینکس
گالوانیزڈ یا برائٹ کاربن اسٹیل ایئر کرافٹ-گریڈ وائر رسی (عام طور پر 7×19 یا 6×36 IWRC کنفیگریشنز) ہائی ہوپ سختی اور کافی لچکدار توانائی ذخیرہ کے تحت کام کرتی ہے۔ جب روایتی کے ساتھ لیس کیا جاتا ہے ونچ کیبل کے لیے ہک ایپلی کیشنز میں، تار کی رسی کے teardrop اسٹیل کی انگوٹھی اور ہک کے clevis پن کے درمیان جوڑنے والی سطح ایک چھوٹی سطح کے رابطے کے علاقے میں زبردست shearing قوتوں کو مرکوز کرتی ہے۔.
اسٹیل کیبلز فوری طور پر ساختی ناکامی کے بغیر سخت موڑ کے رداس، تیز کناروں، اور ہک کے پیالے پر معمولی burrs کو برداشت کر سکتی ہیں۔ تاہم، تار کی رسیاں kinking، تار کے fraying، اور تباہ کن متحرک recoil (“کیبل وہپ”) کا شکار ہوتی ہیں اگر ٹرمینل ہارڈ ویئر تناؤ کے تحت ٹوٹ جائے۔ تار کی رسی کے ساتھ جوڑا گیا ہارڈ ویئر بھاری clevis پن کی حفاظت، گہری گلے کی کلیئرنس، اور اسپرنگ لیچز پر زور دینا چاہیے جو سخت کیبل کو برقرار رکھنے کے قابل ہوں جو لائن کے تناؤ کے لمحے میں آرام ہونے پر ڈھیلی ہو جاتی ہے۔.
جدید UHMWPE مصنوعی لائن کی حرکیات
HMPE/UHMWPE فائبرز (مثلاً، Dyneema® SK75/SK78) سے تیار کردہ مصنوعی ونچ لائنوں نے لائن کے ماس کو تقریباً 80% تک کم کر کے اور لائن کے ٹوٹنے کے دوران پروجیکٹائل کی متحرک بازگشت کو کم کر کے ریکوری آپریشنز کو تبدیل کر دیا ہے۔ پھر بھی، مصنوعی رسیاں ٹرمینل انٹرفیس پر کاٹنے، فائبر کے فیوژن، اور رگڑنے والے shear ناکامی کا شکار ہوتی ہیں۔.
A مصنوعی ونچ ہک ضروری ہے کہ خصوصیات ہوں:
-
سخاوت مند اندرونی رداس: ایک تیز کنارہ یا تنگ سیڈل پروفائل مصنوعی سٹرینڈز کو چٹکی لگاتا ہے، جس سے “D/d ریشو” اثر (موڑ کے قطر کا رسی کے قطر سے تناسب) کے ذریعے رسی کی توڑنے کی طاقت کم ہو جاتی ہے۔.
-
الٹرا ہموار سطح مائیکرو فنشز: جبکہ ایک معیاری forged اسٹیل ہک جس میں as-forged یا rough پاؤڈر کوٹیڈ پیالہ اسٹیل کی انگوٹھی کے لیے کافی ہے، مصنوعی لائنوں کو تمام بوجھ اٹھانے والی اور منتقلی کی سطحوں پر Ra 0.8 µm سے کم سطح کی کھردری کی ضرورت ہوتی ہے تاکہ فائبر کے آپس میں رگڑنے سے بچا جا سکے۔.
-
Burr-Free Clevis Pockets: جب ایک مصنوعی آنکھ ٹیوبولر کمک کی انگوٹھی کے بغیر clevis پن پر براہ راست جڑتی ہے، تو clevis fork کے اندر کوئی بھی مشینی chatter یا unchamfered کنارہ درجنوں متحرک سائیکلوں کے اندر بوجھ اٹھانے والے فائبرز کو کاٹ سکتا ہے۔.
منتقلی ہارڈ ویئر: مصنوعی ونچ لوازمات
جدید تجارتی بیڑوں میں باقاعدگی سے وائر سسٹمز کو مصنوعی رسی کے پیکجز میں اپ گریڈ کیا جاتا ہے، جس کے لیے مطابقت پذیر مصنوعی وِنچ کے لوازمات. ان میں شامل ہیں:
-
گسیٹ شدہ ٹیوبولر تھمبلز: بھاری دیوار کا اسٹیل یا سخت انوڈائزڈ ایلومینیم تھمبلز جو رسی کی چسپاں آنکھ کے اندر دبائے جاتے ہیں تاکہ یہ چوٹی لائن ٹینشن کے تحت منہدم ہونے سے بچ سکے۔.
-
ونچ لائن سیورز اور آئسولیٹرز: پولی یوریتھین بَمپرز جو اثر کو جذب کرتے ہیں جب ہک کو مکمل طور پر فیئرلیڈ کے خلاف لپیٹا جاتا ہے، جس سے ساختی جھٹکے کے لوڈنگ کو روکا جاتا ہے اور ونچ ڈرم اور گیئر ٹریئن پر اثر کم ہوتا ہے۔.
بار بار ریل ان سائیکل کے دوران رگنگ کی سالمیت کی حفاظت کے لیے، خریدار عموماً ایک مخصوص ونچ ڈیمپینر اور کیبل سیفٹی آلات حاصل کرتے ہیں تاکہ حتمی کائنیٹک جھٹکوں سے بچاؤ کیا جا سکے اور رسی کی سروس زندگی کو بڑھایا جا سکے۔.
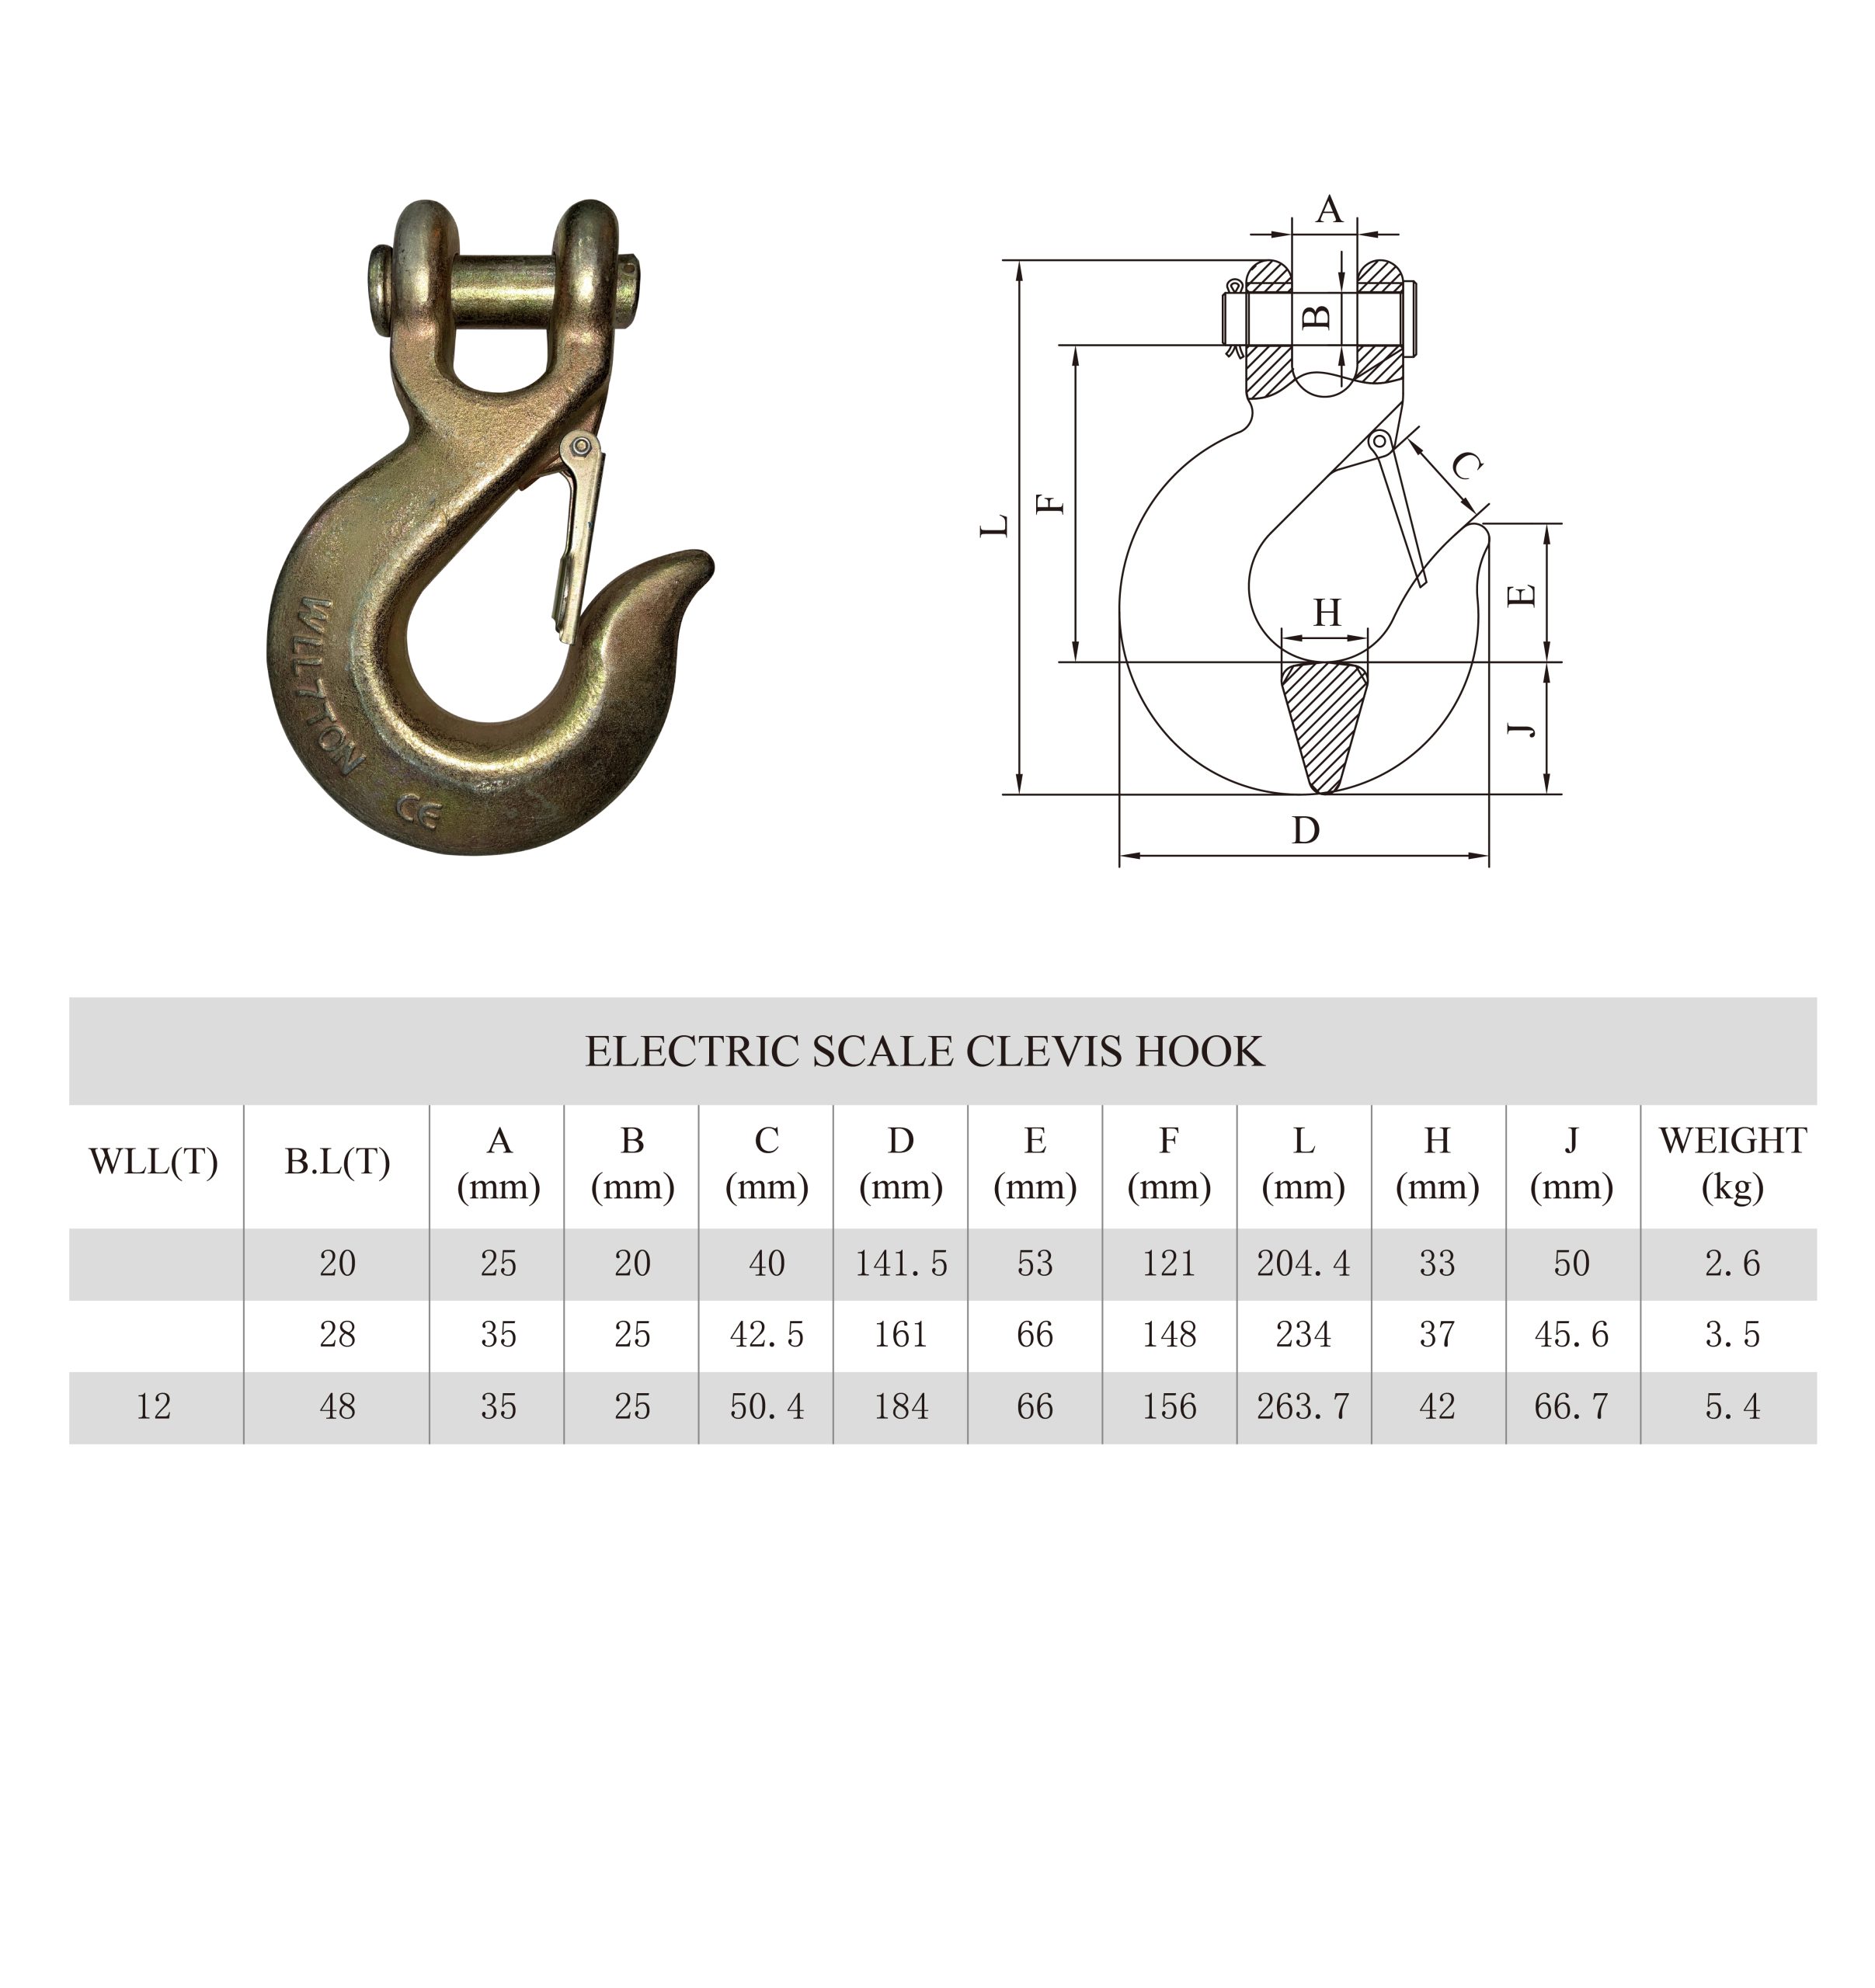
3. پیداوار کے عمل: فورجڈ بمقابلہ کاسٹ ہارڈویئر فیلئر موڈز
رگنگ کی ناکامیاں تیزی سے ہوتی ہیں۔ ماہرینِ خرید کو سمجھنا چاہیے کہ پیداوار کے عمل ناکامی کے موڈز کو کس طرح متاثر کرتے ہیں: تدریجی پلاسٹک ڈیفارمیشن (محفوظ) بمقابلہ اچانک برٹائل فریکچر (تباہ کن)۔.
کلوزڈ-ڈائی ڈراپ فورجنگ
ڈراپ فورجنگ میں، ایک پری ہیٹڈ اسٹیل بلیٹ (عام طور پر 1150°C سے 1250°C) کو پریسیشن-مشین شدہ ڈائز کے درمیان رکھا جاتا ہے اور بھاری میکانیکی یا ہائیڈرولک ریمز سے مارا جاتا ہے۔ یہ زبردست میکانیکی ڈیفارمیشن اندرونی کرسٹل میٹرکس کو دوبارہ ترتیب دیتی ہے تاکہ ایک مسلسل، سمت دار دانہ بہاؤ بن جائے جو ہک کے پروفائل کے خطوط کے مطابق ہو۔.
-
گرین الائنمنٹ: ساختی دانہ لائنیں بغیر رکے Mounting آنکھ سے، بیرونی ریڑھ کی ہڈی کے ساتھ، ہائی-مومنٹ باؤل کے ذریعے، اور نوک سے باہر جاتی ہیں۔ یہ مسلسل الائنمنٹ زیادہ سے زیادہ مزاحمت فراہم کرتی ہے برقی اثرات، تھکن کے چکر، اور کھینچاؤ کے دباؤ کے خلاف۔.
-
خرابی کو ختم کرنا: شدید کمپریسیو پریشر اندرونی مائیکرو-پوروسیٹی کو ختم کرتا ہے، گیس کے پیکٹ کو مستحکم کرتا ہے، اور بھاری اور پتلی کراس-سیکشنز میں یکساں مواد کی کثافت پیدا کرتا ہے۔.
-
ناکامی کا موڈ: انتہائی زیادہ بوجھ کے تحت، ایک صحیح طریقے سے فورج کیا ہوا، کوئینچ کیا ہوا اور ٹمپرڈ الائے ہک آہستہ آہستہ گلے میں پھٹتا اور کھلتا ہے۔ یہ نظر آنے والی پلاسٹک ڈیفارمیشن آپریٹرز کو انتباہ کرتی ہے کہ وہ لائن کے تباہ کن جدا ہونے سے پہلے پیچھے ہٹ جائیں۔.
کاسٹنگ: خاموش خریداری کا جال
کاسٹنگ میں، پگھلا ہوا دھات ریت، شیل، یا سرمایہ کاری سرامک مولڈز میں ڈالی جاتی ہے۔ اگرچہ یہ پیچیدہ جیومیٹری کے لیے ممکن بناتی ہے اور چھوٹے بیچ کے رن کے لیے ٹولنگ کے اخراجات کو کم کرتی ہے، لیکن یہ متحرک بازیابی کے آلات میں سنگین ساختی ذمہ داریاں بھی لاتی ہے:
-
مائیکرو-پوروسیٹی اور شمولیتیں: پھنسے ہوئے گیس، سکڑن کے سوراخ، اور سلیگ شمولیتیں قدرتی طور پر ہک کے پیالے جیسے موٹے کراس سیکشن میں جمع ہوتی ہیں۔ یہ اندرونی voids تیز ناچ کنسنٹریٹر کے طور پر کام کرتے ہیں۔.
-
بِریٹل ڈینڈریٹک ڈھانچے: کاسٹ اسٹیل غیر سمتی، ڈینڈریٹک دانہ ڈھانچے کے ساتھ ٹھنڈا ہوتا ہے۔ مسلسل مکینیکل دانہ کی سیدھ کی کمی کی وجہ سے، یہ کم درجہ حرارت پر نمایاں طور پر کم امپیکٹ ٹفنس کا مظاہرہ کرتا ہے۔.
-
ناکامی کا موڈ: جب متحرک جھٹکا لوڈ (مثلاً، پھنسے ہوئے گاڑی کو جھٹکا دینا) کے تابع کیا جاتا ہے، تو کاسٹ اسٹیل عام کام کرنے کی صلاحیتوں پر بغیر کسی پیشگی گردن یا قابلِ مشاہدہ گلے کی لمبائی کے اچانک ٹوٹ سکتا ہے۔.
ہیٹ ٹریٹمنٹ: کوئنچنگ اور ٹیمپرنگ
صرف فورجنگ سے ساختی سالمیت کی ضمانت نہیں ملتی۔ اجزاء کو ایک مسلسل، کمپیوٹر کی نگرانی میں ہیٹ ٹریٹمنٹ سے گزرنا ضروری ہے:
-
آسٹنائزنگ: فورج شدہ ہکس کو ان کے اہم درجہ حرارت (عام طور پر 4140/35CrMo الائیز کے لیے 850°C–880°C) سے اوپر گرم کرنا تاکہ ایک ہم جنس آسٹینیٹک کرسٹل فیز پیدا ہو۔.
-
کوئنچنگ: مائیکرو اسٹرکچر کو سخت، بِریٹل مارٹنسائٹ میں تبدیل کرنے کے لیے متحرک پولیمر، تیل، یا پانی کے غسل میں اسٹیل کو تیزی سے ٹھنڈا کرنا۔.
-
ٹیمپرنگ: حصوں کو ایک درست درمیانی درجہ حرارت (550°C–650°C) پر دوبارہ گرم کرنا اور انہیں گھنٹوں تک بھگونا۔ یہ مارٹنسائٹک ڈھانچے کو ٹیمپر کرتا ہے، اسے باریک، سخت سوربائٹ یا ٹیمپرڈ مارٹنسائٹ میں تبدیل کرتا ہے۔ یہ سختی (عام طور پر 28 سے 34 HRC) کو اعلیٰ ییلڈ اسٹرینتھ اور شدید امپیکٹ ڈکٹیلیٹی کے ساتھ متوازن کرتا ہے۔.
4. تکنیکی موازنہ: ہک بمقابلہ شیکل رگنگ آرکیٹیکچرز
کمرشل ریکوری سیکٹر کلوزڈ سسٹم وِنچنگ (CSW) کی طرف بڑھ رہا ہے، جس سے خریداروں کو اوپن کے درمیان آپریشنل ٹریڈ آف کا جائزہ لینے کا موقع مل رہا ہے۔ ہک اور شیکل کنکشنز۔.
براہ راست انجینئرنگ موازنہ
| انجینئرنگ پیرامیٹر | روایتی کلیوس ونچ ہک | سکرُ پِن باؤ شیکل (اینکر شیکل) | بندش نظام وِنچ تھمبل / پرو لنک |
| رابطہ کا ٹوپولوجی | نیم-کھلا گلا، بہار کی لچکدار لاک سے محفوظ | 100% بند لوپ، دھاگہ دار پِن سے برقرار | مکمل طور پر قید، اندرونی پِن سے شیکل ماؤنٹ |
| حادثاتی جدا ہونے کا خطرہ | درمیانہ؛ لاک سائیڈ لوڈ کے تحت ناکام یا مڑ سکتا ہے | انتہائی کم؛ پِن کو دستی گھمانا ضروری ہے | قابلِ نظر انداز؛ متحرک بازیابی لائن پھسل نہیں سکتی |
| کثیر-منطقی لوڈنگ حد | انتہائی محدود؛ آف-ایکسس پُل بائٹ کو شکل دے سکتا ہے | 45° سے 90° آف-ایکسس پل کے قابل (ڈیریٹنگ کے ساتھ) | ان لائن شیکل ایکسس تک محدود |
| تعیناتی کی رفتار | انتہائی تیز (سنگل اسنیپ پر ریکوری آئی کے ساتھ) | آہستہ؛ تھریڈنگ اور پن کو ان سکرونگ کرنے کی ضرورت ہے | درمیانہ؛ آزاد شیکل کو جوڑنے کی ضرورت ہے |
| رگنگ انوپ / پروفائل | بڑا، غیر متناسب؛ پتھروں سے پھنسنے کا رجحان | مناسب، متوازن فٹ پرنٹ | انتہائی چھوٹا؛ فیرلیڈ گلے میں فلیش میں فٹ ہوتا ہے |
| ناکامی کی وارننگ اشارات | نظر آنے والا گلے کا کھولنے کا شکل بدلنا | پن بائنڈنگ، مقامی تھریڈ اسٹرپنگ | پن بور ہول پر بصری دباؤ کا معائنہ |
جب کھلے ہکس تیز کنکشن کی رفتار فراہم کرتے ہیں ٹوئنگ اور یوٹیلٹی عملے کے لیے، بند نظام رگنگ ایک مخصوص وِنچ شیکل یا قید شدہ ریکوری ماؤنٹ حادثاتی لائن رول آؤٹ کو ختم کرتا ہے۔ یہ خاص طور پر قیمتی ہے جب کٹھن علاقے میں وینچنگ کی جاتی ہے جہاں تناؤ متحرک طور پر بدلتا رہتا ہے۔ متوازن، کثیر نقطہ ریکوری کٹس ڈیزائن کرنے کے لیے، خریداروں کو ہماری مخصوص تکنیکی رہنمائی کا جائزہ لینا چاہیے جو وینچ شیکل بمقابلہ بو شیکل لوڈ کی صلاحیتوں پر ہے۔.
5. صنعتی رگنگ فارمیٹس: پٹیاں، سمندری نظام، اور ٹوئنگ اسمبلیاں
کمرشل وینچنگ صرف گاڑیوں کی ریکوری سے کہیں آگے جاتی ہے۔ مخصوص مارکیٹیں ایسے کسٹم کنفیگریشن کا مطالبہ کرتی ہیں جو منفرد متحرک، ماحولیاتی، اور فضائی پابندیوں کے مطابق ہوں۔.
انٹیگریٹڈ پٹیاں سسٹمز
فلیٹ-بریڈڈ پالیستر اور نائلون ریکوری سٹرپس کو خصوصی ہک ڈیزائن کی ضرورت ہوتی ہے۔ ایک روایتی تنگ باؤ ہک فلیٹ ویبنگ کو چپکاتا ہے، مصنوعی دھاگوں کو جمع کرتا ہے اور کنارے کے ریشوں کے پار مقامی شیئر فیلئر کو سبب بنتا ہے۔.
-
ونچ سٹرپ ہک: ایک وسیع، فلیٹ، مشینی بنیاد کی نالی (عام طور پر 2 انچ سے 4 انچ چوڑی) کے ساتھ تیار کیا گیا ہے جو ویبنگ کو اس کے مکمل عرضی سطح پر سپورٹ کرتا ہے۔ یہ جیومیٹری تمام ساختی وارپ دھاگوں پر یکساں لوڈ کو برقرار رکھتی ہے۔.
-
ونچ ہک پُل سٹرپ: ایک سادہ، ہائی ویژیبلیٹی نائلون سٹرپ لوپ جو ہک کی آنکھ یا جسم سے منسلک ہوتا ہے۔ یہ رگڑنے والوں کو ایک محفوظ، غیر سلپ ہینڈ ہول فراہم کرتا ہے جب وہ تناؤ والے ہکس کو سنبھال رہے ہوں، ہاتھوں کو ونچ فیئرلیڈ اور چپکنے والے نقاط سے بچاتا ہے۔.
سمندری اور کشتی ٹریلر سسٹمز
سمندری ماحول ریکوری ہارڈویئر کو جارحانہ الیکٹروکیمیکل زنگ سے متاثر کرتا ہے۔ ایک کشتی کی ونچ پٹی کے ساتھ سیفٹی ہُک تشکیل کو نمکین پانی میں غوطہ خوری، خشک ہونے اور شدید سورج کی UV شعاعوں کے چکر برداشت کرنے چاہئیں۔.
-
مواد کا انتخاب: اعلیٰ معیار کا سمندری ہارڈویئر فورجڈ AISI 316 اسٹینلیس اسٹیل یا بھاری ہاٹ ڈِپ گیلوانائزڈ گریڈ 50 کاربن اسٹیل استعمال کرتا ہے۔ الیکٹرو-گیلوینائزڈ فینشز سمندری ماحول میں تیزی سے خراب ہو جاتے ہیں۔.
-
لیچ کی پائیداری: سیفٹی لیچ کے اندر ٹورشن اسپرنگز کو پاسیوایٹڈ سمندری گریڈ اسٹینلیس اسپرنگ وائر (AISI 302/316) استعمال کرنا چاہئے۔ ابتدائی سطح کے کاربن اسٹیل لیچ اسپرنگز جلدی زنگ آلود ہو جاتے ہیں اور ناکام ہو جاتے ہیں، جس سے ہک کا گلا غیر محفوظ رہ جاتا ہے۔.
-
ویبننگ انٹرفیس: سمندری ٹریلر سٹرپس عموماً فلیٹ-وون، ہائی ٹینسلیٹی پالیستر ہوتی ہیں۔ ہک آنکھیں چمفرڈ ہونی چاہئیں تاکہ کنارے کی برڑ ویبنگ لوپ کے پہننے سے بچ سکیں، خاص طور پر جہاز کے لانچ اور ریکوری کے دوران۔.
تجارتی ریکوری اور ویکر فلیٹس
صنعتی ٹوئنگ اور فلیٹ بیڈ ویکرز اعلیٰ چکر کے تحت کام کرتے ہیں، رولڈ یا لاک شدہ پہیوں والی تجارتی گاڑیاں شدید چڑھائیوں پر کھینچتے ہیں۔.
-
سسٹمز عموماً گریڈ 70 ٹرانسپورٹ ہک یا گریڈ 80 ایلومینیم کلیویس ہک کو براہ راست 3/8 انچ یا 7/16 انچ ہائی ٹینسائل وائر رسی کے ساتھ سواگ کرتے ہیں۔.
-
سیفٹی لیچ کو پختہ سطح، بجری، اور اسٹیل فلیٹ بیڈ ڈیکس کے خلاف بار بار اثرات سے مزاحمت کرنی چاہئے۔ بھاری فورجڈ لیچز جن میں ریسسڈ اسپرنگ پیکٹس ہوتے ہیں، پتلی اسٹیمپڈ اسٹیل لیچز سے کہیں زیادہ طویل سروس لائف فراہم کرتے ہیں۔.

6. مینوفیکچرنگ کیس اسٹڈی: کم درجہ حرارت کے آپریشنز میں بنیادی وجہ ناکامی کا تجزیہ
ہمارے انجینئرنگ ٹیسٹنگ فیسلیٹی سے آنے والی ناکامی کی تفتیش اس بات کو واضح کرتی ہے کہ الائے کیمیائی اور حرارتی علاج کے نظام میں کٹوتی کرنے کا تباہ کن خطرہ ہے۔.
واقعات کا پس منظر اور ناکامی کے میکانزم
پاکستان میں ایک بلدیاتی یوٹیلیٹی کنٹریکٹر، جو ایڈمنٹن، کینیڈا میں کام کر رہا تھا، نے منفی درجہ حرارت کے دوران ایک تباہ کن ہک فریکچر کا سامنا کیا۔ ماحولیاتی درجہ حرارت -28°C (-18.4°F) تھا۔ ایک یوٹیلیٹی سروس ٹرک برف سے بھرے سروس رسائی راستے سے پھسل کر گر گیا اور اسے ایک ٹرک پر نصب ہائیڈرولک ونچ کے ذریعے بازیافت کیا جا رہا تھا، جس میں 3/8 انچ مصنوعی لائن استعمال ہو رہی تھی۔.
جب لائن کا تناؤ اندازاً 6,800 پونڈ (30.2 کلو نیوٹن) تک پہنچا—جو کہ ہک کے بیان کردہ 12,000 پونڈ (53.4 کلو نیوٹن) ورک لوڈ حد سے بہت کم ہے—تو کلویس ہک نے برتن کے مرکزی خم کے پار ٹوٹ گیا۔ اچانک جدا ہونے سے مصنوعی رسی کا مجموعہ ونچ کے فیئرلیڈ کی طرف پھینک دیا۔ خوش قسمتی سے، لائن ڈیمپینر نے ہارڈویئر کو روک لیا، جس سے آپریٹر کو چوٹ سے بچایا گیا۔ ٹوٹے ہوئے اجزاء کو قرنطینہ میں رکھا گیا اور ہمارے لیبارٹری میں میٹالرجیکل جڑ کی وجہ سے ناکامی کا تجزیہ (RCFA) کے لیے بھیجا گیا۔.
فورینزک لیبارٹری کے نتائج
-
نظارتی اور میکروسکوپک معائنہ: ٹوٹنے کی سطح ایک ہموار، انتہائی عکاس، کرسٹل نما ظاہری شکل پیش کرتی ہے، بغیر نیکنگ یا کراس سیکشنل پتلا ہونے کے۔ شیور لیپس کی عدم موجودگی نے ایک فوری، ٹوٹنے والی، برٹائل ٹرانسگرانولر کلیوِج فریکچر کی تصدیق کی۔.
-
اسپیکٹروگرافک کیمیکل تجزیہ: آپٹیکل ایمیشن اسپیکٹروسکوپی (OES) نے ظاہر کیا کہ الائے کا مرکب معیاری گریڈ 80 الائے کی وضاحت سے نمایاں طور پر مختلف ہے:
-
کاربن (C): 0.48% (زیادہ اثر ڈالنے والی الائے کے لیے بہت زیادہ، برٹائل ساخت کو فروغ دیتا ہے)
-
منگنیز (Mn): 0.65%
-
کرومیم (Cr): 0.15% (شدید سراغی کمی بمقابلہ 4140 مخصوصہ 0.80–1.10%)
-
مولیبڈینم (Mo): 0.02% (تقریباً مکمل غائب بمقابلہ 4140 مخصوصہ 0.15–0.25%)
-
فاسفورس (P) اور سلفر (S): 0.042% اور 0.038% (زیادہ آلودگی کی مقداریں)
-
Conclusion: سپلائر نے کم قیمت، غیر تصفیہ شدہ اسکریپ کاربن اسٹیل استعمال کیا بجائے مخصوص AISI 4140 الائے کے، اعلی کاربن مواد پر انحصار کرتے ہوئے کشش ثقل کی طاقت کو مصنوعی طور پر ظاہر کرنے کے لیے جبکہ فریکچر ٹفنیس کو کم کیا گیا۔.
-
-
سختی اور مائیکرو ساخت کا تجزیہ: میٹالوگرافک پالشنگ اور 2% نٹال ایچنگ سے پتہ چلا کہ ایک موٹا، غیر ٹمپرڈ مارٹینسائٹک اور پیئرلائٹ گرین ساخت ہے۔ مائیکرو ہارڈنیس سروے سے واضح فرق ظاہر ہوا، جو سطح کے قریب 44 HRC سے لے کر مرکز میں 24 HRC تک تھا، جو کہ غلط، غیر مستقل کوئنچنگ اور ایک چھوڑی گئی ٹمپرنگ سائیکل کی نشاندہی کرتا ہے۔.
-
چارپی وی-نچ (CVN) اثر ٹیسٹنگ: آئٹمز کے ٹکڑے جو مکمل ہک شینک سے کاٹے گئے تھے، کو ASTM E23 کے مطابق -20°C پر CVN ٹیسٹ کیا گیا۔ نمونوں نے اوسط اثر توانائی صرف 8.2 جولز (6.0 فٹ-پونڈز) فراہم کی۔ اس کے برعکس، صحیح طریقے سے کوئنچ اور ٹمپر شدہ AISI 4140 الائے اسٹیل 45 جولز سے زیادہ اثر ٹفنیس کی ضمانت دیتا ہے اسی درجہ حرارت پر۔.
مرمت اور سپلائی چین کے اہم نکات:
اس ناکامی نے تین مہلک سورسنگ کی غلطیاں ظاہر کیں:
-
غیر تصدیق شدہ ٹئیر-2 فورج ہاؤس کی طرف سے فراہم کردہ عمومی خام مال ٹیسٹ سرٹیفیکیٹس پر انحصار، بغیر کسی تیسری پارٹی لیبارٹری کی تصدیق کے۔.
-
اصل RFQ دستاویزات سے زیرو درجہ حرارت چارپی وی-نچ ٹفنیس مخصوصات کو چھوڑ دینا۔.
-
سپلائر کے خودکار مسلسل حرارت علاج کے لاگز کا آڈٹ کرنے میں ناکامی۔.
بلدیہ کے ٹھیکیدار نے فوری طور پر اپنی خریداری کے معیار کو اپ ڈیٹ کیا: تمام مستقبل کے وِنچ ہارڈویئر کے لیے 3.1 میٹریل ٹیسٹ رپورٹس، بیچ مخصوص کیمیکل تصدیق، -20°C پر CVN تصدیق، اور بند ڈائی فورجڈ تعمیر ضروری ہوگی۔.
7. معیار کی یقین دہانی، ٹیسٹنگ پروٹوکول، اور بین الاقوامی معیارات:
تجارتی خریداری کو سختی سے بین الاقوامی ٹیسٹ فریم ورکس کی تعمیل کرنی چاہیے تاکہ فیلڈ میں ناکامیوں سے بچا جا سکے اور مصنوعات کی ذمہ داری کے دعوؤں کا مقابلہ کیا جا سکے۔.
اختیاری ریگولیٹری اور رگنگ فریم ورک
تجارتی ٹیسٹنگ کے طریقہ کار قائم بین الاقوامی معیارات کے تحت ہیں:
-
امریکی سوسائٹی برائے ٹیسٹنگ اور میٹریلز: کھینچاؤ، پیداوار، اور طولانی ہونے کے پیرامیٹرز ASTM A370 کے مطابق تعریف کیے گئے ہیں، جو اسٹیل مصنوعات کے لیے معیاری میکانیکی ٹیسٹ کے طریقے فراہم کرتا ہے۔ زیرو درجہ حرارت پر سختی کے معیار کو ASTM E23 میں بیان کردہ چارپی امپیکٹ گائیڈ لائنز کے ذریعے تصدیق کرنا ضروری ہے۔.
-
بین الاقوامی معیار برائے تنظیم (ISO): فورجنگ کے معیار، حفاظتی عوامل، اور متحرک ٹیسٹنگ کی ضروریات ISO 7597 کا حوالہ دینا چاہیے، جو گریڈ 8 کے اجزاء کے لیے نکتہ اور آنکھ کے ساتھ فورجڈ اسٹیل لفٹنگ ہکس کو کنٹرول کرتا ہے۔.
-
صنعتی انجینئرنگ رہنمائی: ہک کا ڈیزائن، لوڈنگ کے معیار، اور معائنہ کے وقفے امریکہ کی میکانیکی انجینئرز کی سوسائٹی کی سفارشات کے مطابق ہونے چاہئیں، خاص طور پر ASME B30.10: Hooks میں حفاظتی فریم ورک کے مطابق۔.
این ڈی ٹی: مقناطیسی ذرات اور مائع penetrant ٹیسٹنگ
ذیلی سطح کے دراڑیں اور سطح کو توڑنے والی تناؤ کی دراڑیں بغیر کسی آلات کے نظر نہیں آتیں۔ مضبوط فیکٹری کوالٹی پلانز میں نان ڈیسٹرکٹیو ٹیسٹنگ (NDT) شامل ہے:
-
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits فیرومقناطیسی فورجڈ ہکس کے لیے سونے کا معیار۔ ہک کو مقناطیسی بنایا جاتا ہے جبکہ فلوروسینس آئرن ذرات مائع میں معلق ہوتے ہیں جو اس کی سطحوں کو غسل دیتے ہیں۔ الٹرا وائلٹ (UV) روشنی کے تحت، مقناطیسی فلوکس کا رساؤ فورجنگ لیپس، کوئچنگ دراڑیں، اور سیلز کو فوری طور پر ظاہر کرتا ہے۔ اعلیٰ اعتماد کے POs ASTM E1444 کے مطابق وئٹ-فلوروسینس MPI کو 100% کی بنیاد پر یا تصدیق شدہ AQL لیول II سیمپلنگ پلان کے مطابق مخصوص کرتے ہیں۔.
-
مائع penetrant انسپیکشن (LPI): غیر فیرس، بحری گریڈ آستنٹک اسٹینلیس اسٹیل ہکس (مثلاً AISI 316) کے لیے استعمال ہوتا ہے۔ فلوروسینس رنگین مائع سطح کے دراڑوں میں داخل ہوتا ہے، صاف کیا جاتا ہے، اور مائیکرو-خرابیوں کو نمایاں کرنے کے لیے ایک ڈسٹنگ ڈیولپر ایجنٹ کے ساتھ نکالا جاتا ہے۔.
[فیکٹری فیلڈ تجربہ I: وئٹ مقناطیسی ذراتی انسپیکشن نقص پکڑنے والے]
ہمارے مینوفیکچرنگ فیکٹری میں 3/8 انچ کلیوس ریکوری ہکس کے 15,000 یونٹ کی پیداوار کے دوران، ہمارے QA اسٹیشن نے پوسٹ کوئچ وئٹ فلوروسینس MPI کے دوران ریجیکٹ ریٹ میں اچانک اضافہ دیکھا۔ تقریباً 4.2% حصے اندرونی ریڈیئس کے ساتھ لمبائی میں سطحی دراڑوں کے نشان ظاہر کرتے تھے۔

آلات اور میٹالوگرافک تجزیہ نے اصل سبب کو کلیوس-سلٹ ملنگ بروچ پر ٹول کے پہننے سے منسلک کیا۔ بجائے کہ اسے صاف طور پر کاٹا جائے، پہننے والا بروچ مائیکرو-سطح کو پھاڑ گیا، جس سے 0.05 ملی میٹر سے کم گہرائی کے مائیکرو-نوچز بن گئے۔ جب ہکس پالیمر کوئچ سے ٹکرائیں، تو حرارتی جھٹکا ان دراڑوں پر مرکوز ہو گیا اور مقامی مارٹینسائٹک کوئچ دراڑیں پیدا ہوئیں۔

ہم نے فوری طور پر اپنی اندرونی معیاری آپریٹنگ پروسیجر میں ترمیم کی: بروچ کٹنگ ٹولز کو ہر 1200 سائیکل کے بعد معائنہ اور دوبارہ تیز کرنا ضروری ہے، اور ہم نے ہیٹ ٹریٹمنٹ سے پہلے 0.5 ملی میٹر کونر چیمفر پاس شامل کیا۔ ناکامی کی شرح فوری طور پر صفر پر واپس آ گئی۔.
تباہ کن ٹیسٹنگ: پروف لوڈ، حتمی شکست، اور سائیکلک فٹیگ
نان ڈیسٹرکٹیو چیکس ساختی یکسانیت کی تصدیق کرتے ہیں؛ تباہ کن ٹیسٹ حقیقی دنیا کی کارکردگی کی حدوں کی تصدیق کرتے ہیں۔.
-
پروف لوڈ ٹیسٹنگ: ہر پیداوار کے بیچ کو پروف لوڈ ٹیسٹ سے گزرنا چاہیے—عام طور پر 2.0 سے 2.5 گنا درکار ورکنگ لوڈ حد (WLL)۔ مشین دس سے تیس سیکنڈ کے وقفے کے لیے تناؤ لگاتی ہے۔ ٹیسٹ کے بعد ابعاد کی جانچ میں کوئی قابلِ پیمائش مستقل تبدیلی ظاہر نہیں ہونی چاہیے۔.
-
حتمی کھینچاؤ ٹوٹنے کا ٹیسٹ: ہر ماسٹر ہیٹ بیچ سے قربانی کے نمونے calibrated tensile test beds پر تباہی کے لیے کھینچے جاتے ہیں۔ اسمبلی کو اپنی ڈیزائن سیفٹی فیکٹر حاصل کرنا چاہیے—عام طور پر 4:1 یا 5:1 تجارتی گاڑی کی بازیابی کے لیے، اور اوور ہیڈ رینٹڈ لفٹنگ فارمیٹس کے لیے 6:1 تک—اس سے پہلے کہ وہ ناکام ہو جائے۔.
-
سائیکلک فیٹیگ ٹیسٹنگ: ہُکس کو ہائی-سائیکل فیٹیگ کا جائزہ لیا جاتا ہے، جو 0.5x سے 1.5x WLL کے درمیان 2 سے 4 ہرٹز پر کم از کم 20,000 مسلسل سائیکلوں کے لیے ہلکے جھول کے ساتھ کام کرتے ہیں۔ یہ بیرونی ریڑھ کی ہڈی اور کلیوس پین جرن کے ساتھ مائیکرو فِشر کی ابتدا کی جانچ کرتا ہے۔.
سطح کی تکمیل اور ماحولیاتی زنگ آلودگی کی جانچ
گاڑی کے بمپروں، کمرشل ٹریلرز، اور سمندری سلپ ویز پر نصب ہُکس سخت ماحول میں کام کرتے ہیں۔ معیاری تکمیل میں شامل ہیں:
-
ہائی-گلاس پاؤڈر کوٹنگ: مضبوط اور اثرات کے خلاف مزاحم، لیکن سڑک کے ملبے سے کوٹنگ چٹخ سکتی ہے، جس سے سڑک کا نمک نیچے سرک کر سبسٹریٹ کو زنگ آلود کر دیتا ہے۔.
-
کاتافوریک الیکٹرو کوٹنگ (KTL/E-Coat): غوطہ لگانے والی نامیاتی کوٹنگ جو ہر اندرونی گہرائی، سوراخ، اور دھاگہ کو یکساں مائکرون سطح کی موٹائی کے ساتھ ڈھانپتی ہے۔ یہ پاؤڈر کوٹس کے تحت ایک مثالی اینٹی-زنگ پرائمری کا کام کرتی ہے۔.
-
الیکٹرو-گالوانائزنگ اور زنک-نکل پلیٹنگ: عام طور پر لوڈ پینز اور سیفٹی لاک کے لیے منتخب کی جاتی ہے۔ ہائی-اسپیک زنک-نکل (ZnNi 12-15%) کوٹنگز ASTM B117 کے تحت 1,000 گھنٹوں سے زیادہ نیوٹرل نمک اسپرے کے اثرات برداشت کر سکتی ہیں، اور سرخ زنگ دکھانے سے پہلے، جو معیاری کلیر زنک فینش سے بہت بہتر ہے۔.
[فیکٹری فیلڈ کا تجربہ II: پلیٹڈ کلیوس لوڈ پینز پر نمک اسپرے کی ناکامیاں]
ہم نے ایک سلسلہ وار فیلڈ وارنٹی ریٹرن کا معائنہ کیا جس میں ساحلی بلدیات میں کام کرنے والے زنک-پلیٹڈ ریکوری ہُکس پر کلیوس پینز جُڑ گئے تھے۔ پینز چھ ماہ کے اندر اندر ہُک کلیوس کے اندر جُڑ گئے تھے۔

OEM فراہم کردہ لوڈ پینز کو ASTM B117 نمک اسپرے معیار کے مطابق جانچا گیا، تو صرف 96 گھنٹوں کے بعد سرخ زنگ ظاہر ہوا۔ وینڈر نے سستا ہیکساولینٹ فری برائٹ زنک الیکٹروپلیٹنگ (5 سے 8 مائکرون موٹی) لگائی تھی اور ہائیڈروجن ایمبریٹلمنٹ بیکنگ چھوڑ دی تھی، جس سے 40Cr پینز کو تناؤ-زنگ دراڑ کا سامنا تھا۔

ہم نے اس مسئلے کو تمام بعد کی پیداوار میں حل کیا، 12 مائکرون زنک-نکل الیکٹروپلیٹنگ کا عمل اپنایا، جس کے بعد ٹریویلیئن کرومیٹ سیل اور فوری 4 گھنٹے کا ڈی ایمبریٹلمنٹ بیکنگ 200°C پر کی گئی۔ بعد کی ASTM B117 کی کوالیفیکیشن رنز میں، پینز نے 1,200 گھنٹوں سے زیادہ مسلسل اثرات برداشت کیے، اور کوئی سفید یا سرخ زنگی مصنوعات ظاہر نہیں ہوئیں، جس سے جُڑے ہوئے پین فیلڈ کلیمز مکمل طور پر ختم ہو گئے۔.
8. خریداری چیک لسٹس، تکنیکی وضاحتیں، اور RFQ آپٹیمائزیشن
غیر واضح خریداری کے آرڈرز میدان میں ناکامیوں کو جنم دیتے ہیں۔ سورسنگ ٹیموں کو درخواست کی ضروریات کو واضح، قابلِ پیمائش پیرامیٹرز میں تبدیل کرنا چاہیے تاکہ صاف، مستقل وینڈر کی ترسیلات کو یقینی بنایا جا سکے۔.
انجینئرنگ پیرامیٹرز: ورکنگ لوڈ حد (WLL) بمقابلہ کم از کم ٹوٹنے کی طاقت (MBS)
-
Working Load Limit (WLL): وہ حتمی زیادہ سے زیادہ جامد لوڈ جسے مینوفیکچرر ہارڈویئر کو معمول کی خدمت کے دوران سپورٹ کرنے کی اجازت دیتا ہے۔ یہ ایک انجینئرڈ سیفٹی فیکٹر کو شامل کرتا ہے۔.
-
کم از کم ٹوٹنے کی طاقت (MBS): وہ کم سے کم کشش قوت جس پر جزو کو یقین ہے کہ وہ نقصان پہنچائے گا اور تباہ ہو جائے گا تباہ کن ٹیسٹنگ کے دوران۔.
-
ڈیزائن سیفٹی فیکٹر: MBS کا WLL کے ساتھ عددی تناسب:
$$\text{ڈیزائن فیکٹر} = \frac{\text{MBS}}{\text{WLL}}$$تجارتی وینچ ریکوری میں، یہ تناسب عموماً کے درمیان ہوتا ہے 3.5:1 اور 5:1. تجارتی ہائیسٹنگ ایپلی کیشنز لازمی طور پر نافذ کرتی ہیں 5:1 یا 6:1 تناسب۔.
فیکٹری آڈٹ تصدیقی چیک لسٹ برائے B2B سورسنگ ٹیمیں
کسی بھی ممکنہ ہارڈویئر مینوفیکچرنگ فیکٹری کو ٹولنگ خریداری کا آرڈر جاری کرنے سے پہلے، اس فیکٹری تصدیقی چیک لسٹ کو مکمل کریں:
-
[ ] فورجنگ پلانٹ کی صلاحیتیں: کیا یہ فیکٹری بند-ڈائی پاور ڈراپ ہامر یا خودکار پیچ پریس چلاتی ہے، یا وہ فورجنگ بلیٹس کو تیسری پارٹی کے ہامر شاپس کو سب کنٹریکٹ کر رہے ہیں؟
-
[ ] ٹولنگ اور ڈائی کی عمر کا ٹریکنگ: فورجنگ امپریشنز کے لیے متبادل وقفہ کیا ہے؟ (پہنا ہوا ڈائی بڑے فلیش لائنز، آف سینٹر کلیوس پروفائلز، اور ساختی کراس سیکشن میں فرق پیدا کرتا ہے).
-
[ ] حرارت کے علاج کی ٹریس ایبلٹی: کیا حرارت کے علاج کی دکان مسلسل جال کی بلیٹ فرنس استعمال کرتی ہے جس میں خودکار زون درجہ حرارت ڈیٹا لاگنگ ہوتی ہے، یا دستی، آپریٹر پر منحصر بیچ نمک کی برتن کھودائی؟
-
[ ] کوانچنگ میڈیم کنٹرولز: کیا پالیمر/تیل کوانچنگ کے درجہ حرارت، ہلچل کی شرح، اور مائع کی صفائی کو دستاویزی SPC چارٹس کے ساتھ مانیٹر کیا جاتا ہے؟
-
[ ] ان ہاؤس ٹیسٹنگ انفراسٹرکچر: کیا پلانٹ کے پاس ایک کیلیبریٹ شدہ ٹینسل بیڈ (کم از کم 500 کلون کی صلاحیت)، ایک CVN اثر پینڈولم، آپٹیکل ایمیشن اسپیکٹرو میٹرز، اور تصدیق شدہ MPI اسٹیشنز ہیں؟
-
[ ] ٹریس ایبلٹی مارکنگز: کیا سپلائر صاف، مستقل لاٹ ٹریکنگ کوڈز، اسٹیل گریڈز، اور WLL ریٹنگز کو براہ راست جزو کی ریڑھ کی ہڈی میں رول فورج یا اسٹیمپ کر سکتا ہے؟
-
[ ] لیچ ڈوریبیلیٹی سیٹ اپ: کیا سیفٹی لچز بھاری اسپرنگ اسٹیل (موٹائی ≥ 1.8 ملی میٹر) سے اسٹیمپ کیے گئے ہیں جن میں سٹینلیس اسٹیل ٹورشن اسپرنگز اور نان-لووزنگ لاک نٹس شامل ہیں، جو رٹینشن ہارڈویئر پر ہیں؟
مرحلہ وار رہنمائی: ہوائی بند PO اسپیسفیکیشن شیٹ کیسے لکھیں
سپلائی چین کے معیار میں کمی اور غیر مطابقت پذیر ترسیلات کو روکنے کے لیے، اس مرحلہ وار مسودہ فریم ورک کا استعمال کریں:
مرحلہ 1: مواد کے گریڈ، ایلومینیم کیمیکل، اور پیداوار کے طریقہ کار کی وضاحت کریں
  └── عمل: ASTM A521 کے مطابق بند ڈائی فورجڈ AISI 4140، 4340، یا 35CrMo ایلومینیم اسٹیل کی وضاحت کریں۔
  └── قاعدہ: کاسٹنگ، ویلڈنگ، یا غیر تصدیق شدہ سکریپ کاربن اسٹیل کو واضح طور پر ممنوع کریں۔

مرحلہ 2: ہدف میکینیکل خصوصیات اور حرارت کے علاج کو لاک کریں
  └── عمل: کوانچ اور ٹمپر شدہ حالت کو 28-34 HRC تک مقرر کریں۔
  └── قاعدہ: لازمی چارپی وی-نچ: اوسط >= 42 جولز -20°C پر ASTM E23 کے مطابق۔

مرحلہ 3: درست لوڈ میٹرکس اور سیفٹی فیکٹرز قائم کریں
  └── عمل: مطلوب WLL (مثلاً، 12,000 پونڈ) اور کم از کم ڈیزائن فیکٹر (مثلاً، 4:1) بیان کریں۔
  └── قاعدہ: واضح کریں کہ 100% لاٹس کو 2.0x WLL پروف لوڈ بغیر مستقل سیٹ کے پاس کرنا چاہیے۔

مرحلہ 4: NDT معیار اور قبول/رد کرنے کے معیار مقرر کریں
  └── عمل: ASTM E1444 کے مطابق گیلی فلوروسینٹ MPI کا استعمال کریں۔
  └── قاعدہ: سڈل، نیک، یا کلیوس رُٹس کے ساتھ کسی بھی لائنر اشارہ یا دراڑ کی اجازت نہیں۔

مرحلہ 5: سطح کی پاسویٹائزیشن، رنگ، اور پلیٹنگ کے معیار مقرر کریں
  └── عمل: پری ٹریٹمنٹ (زنک-فاسفیٹ یا E-coat) + پاؤڈر کوٹ کی موٹائی (80-120 مائیکرون) کی تفصیل دیں۔
  └── قاعدہ: ASTM B117 کے مطابق >= 720 گھنٹے نیوٹرل سالٹ اسپرے مزاحمت کا مطالبہ کریں بغیر سرخ زنگ کے۔

مرحلہ 6: ٹریس ایبلٹی، سرٹیفیکیشن، اور شپنگ پیکیجنگ کی وضاحت کریں
  └── عمل: بلند یا گہری فورج مارکنگز لازمی کریں: برانڈ لوگو، WLL، گریڈ، لاٹ کوڈ۔
  └── قاعدہ: ہر ترسیل میں EN 10204 قسم 3.1 انسپیکشن سرٹیفیکیٹ شامل ہونا چاہیے۔.
مکمل اسپیسفیکیشن شیٹ ٹیمپلیٹ
اس میٹرکس کو براہ راست اپنی درخواست برائے کوٹیشن (RFQ) پیکجز اور مینوفیکچرنگ سپلائی معاہدوں میں شامل کریں:
انجینئرنگ پروکیورمنٹ اسپیسفیکیشن: ہیوی ڈیوٹی کلیوس وِنچ ہُک
اسپیسفیکیشن کوڈ: WH-G80-HEAVY-REV3
1.0 مواد اور پیداوار
    1.1 پیداوار کا عمل: بند ڈائی ڈراپ فورجڈ۔ کاسٹنگ سختی سے ممنوع ہے۔
    1.2 ایلومینیم کیمیکل: ASTM A29 کے مطابق AISI 4140 / 35CrMo۔
    1.3 دانہ کا ڈھانچہ: مسلسل، بغیر رکاوٹ لمبائی دانہ کی سیدھ۔
    1.4 دانہ کا سائز: ASTM نمبر 5 یا اس سے بہتر ASTM E112 کے مطابق۔

2.0 میکانیکی ضروریات
    2.1 کام کا لوڈ حد (WLL): 12,500 پونڈ (55.6 کلون)۔
    2.2 کم از کم ٹوٹنے کی طاقت (MBS): 50,000 پونڈ (222.4 کلون)۔
    2.3 ڈیزائن فیکٹر: کم از کم 4:1 سیفٹی مارجن۔
    2.4 ہارڈنیس رینج: 28 سے 34 HRC کور کے کراس سیکشن میں۔
    2.5 سب-زیر اثر اثر ٹفنیس: >= 42 جولز -20°C پر ASTM E23 کے مطابق۔

3.0 حرارت کا علاج اور سطح کی تیاری
    3.1 حرارت کا علاج: مسلسل کوانچ اور ٹمپر (آسٹینٹائزڈ 860°C پر، ٹمپر 600°C پر)۔
    3.2 سطح کی خرابی: ہک کے برتن اور سڈل کے اندرونی سرے کا Ra <= 1.6 مائیکرون (مصنوعی رسی ماڈلز کے لیے Ra = 12%) ASTM B841 کے مطابق؛ کم از کم 1000 گھنٹے ASTM B117 سالٹ اسپرے مزاحمت۔

4.0 معیار کی یقین دہانی اور لاٹ انسپیکشن
    4.1 غیر تباہ کن ٹیسٹنگ: ASTM E1444 کے مطابق 100% گیلی فلوروسینٹ میگنیٹک پارٹیکل انسپیکشن۔ کسی دراڑ کی اجازت نہیں۔
    4.2 پروف لوڈ کی تصدیق: 2.0x WLL کا اطلاق 15 سیکنڈ کے لیے۔ کسی بھی مستقل گلے کی لمبائی میں اضافہ نہیں (رواداری <= 0.2 ملی میٹر)۔
    4.3 تباہی کی فریکوئنسی: 1 یونٹ فی 1,000 پی سیز یا ہر حرارت کے علاج کے بیچ کو ناکامی تک کھینچا جائے۔
    4.4 دستاویزات: EN 10204 قسم 3.1 مواد کا ٹیسٹ سرٹیفیکیٹ ہر پیداوار کے لاٹ کے ساتھ فراہم کیا جائے۔

5.0 مارکنگ اور ٹریس ایبلٹی
    5.1 فورجڈ شناخت: ہک کے جسم پر قابلِ پڑھائی فورج مارکنگز ہونی چاہئیں: [خریدار کا لوگو] [WLL ریٹنگ] [گریڈ 80] [ہیٹ لاٹ کوڈ]۔
    5.2 کلیوس پن: متعلقہ حرارت کے بیچ نمبر کے ساتھ اسٹیمپ شدہ۔.
جب فیلڈ ہارڈویئر کیٹلاگ تیار کریں، خریداروں کو چاہیے کہ وہ ہمارے وِنچ ہُک ریپلیسمنٹ پروٹوکول اور ریٹائرمنٹ کے معیار پر رہنمائی کریں تاکہ ڈسٹریبیوٹر نیٹ ورکس اور فلیٹ آپریٹرز کو صحیح پہننے کے حدف کے بارے میں تربیت دی جا سکے۔.
9. جامع مسائل حل کرنے اور سورسنگ چیک لسٹ
اس موازنہ میٹرکس کا استعمال کریں تاکہ آپ اپنے موجودہ سپلائر بیس کا جائزہ لے سکیں یا شیڈول شدہ فیکٹری آڈٹ کے دوران نئے مینوفیکچرنگ پارٹنرز کی جانچ کریں:
| آڈٹ پیرا میٹر | ریڈ فلیگ (اونچا ناکامی کا خطرہ) | قابل قبول (تجارتی معیار) | بہترین درجہ (ٹیئر-1 OEM) |
| مینوفیکچرنگ طریقہ | کاسٹ اسٹیل یا غیر تصدیق شدہ اوپن فریم ہتھوڑا فورجنگ | بند ڈائی ڈراپ فورجنگ جس میں نظر آنے والی فلیش لائنز کاٹ دی گئی ہوں | کمپیوٹر کنٹرول شدہ بند ڈائی ڈراپ فورجنگ جس میں خودکار انڈکشن ہیٹنگ شامل ہو |
| بنیادی میٹالرجی | غیر صاف شدہ اسکریپ کاربن اسٹیل (Q235، اعلی P/S انکلوزرز) | AISI 1045 یا بنیادی مینگنیز کاربن اسٹیل | تصديق شدہ AISI 4140، 4340، یا 35CrMo ویکیوم ڈیگاسڈ الائے اسٹیل |
| اثر لچک | غیر ٹیسٹ شدہ؛ کمرے کے درجہ حرارت پر ٹوٹنے کا مشاہدہ کیا گیا | صرف ماحولیاتی درجہ حرارت کے اثر ٹیسٹ (> 27 J at 20°C) | مطمئن سب زیرو چارپی وی نچ کی کارکردگی (> 42 J at -20°C یا -40°C) |
| NDT دراڑ کا پتہ لگانا | ماحولیاتی فیکٹری لائٹنگ کے تحت بصری انسانی معائنہ | اسپوٹ چیک خشک پاؤڈر MPI (AQL سطح IV) | 100% گیلا فلوروسینس میگنیٹک پارٹیکل انسپیکشن UV روشنی کے تحت |
| زنگ آلود فینش | باریک سجاوٹی اسپرے پینٹ یا فلیش زنک پلیٹنگ (< 5 مائیکرو میٹر) | معیاری تجارتی پاؤڈر کوٹنگ یا ہاٹ ڈِپ گیلوانائزنگ | زنک-نکل (ZnNi) یا E-coat پرائمریر + UV-stabilized آرکیٹیکچرل پالیستر پاؤڈر کوٹ |
| ہارڈویئر ہارڈویئر | کمزور اسٹیمپڈ لاچ (< 1.0 ملی میٹر); بنیادی کاربن ٹورشن اسپرنگ | اسٹیمپڈ 1.5 ملی میٹر لاچ؛ زنک پلیٹڈ میوزک وائر اسپرنگ | بھاری گیج لاچ (>= 2.0 ملی میٹر) جس میں AISI 302/316 سٹینلیس اسپرنگ اور نایلون لاک نٹ شامل ہیں |
| ملز دستاویزات | عام اندرونی فیکٹری سلپ بغیر بیچ ٹریکنگ کے | جنرک EN 10204 قسم 2.2 تعمیل کا اعلان | لٹ مخصوص EN 10204 قسم 3.1 ٹیسٹ سرٹیفکیٹ براہ راست مہر شدہ کوڈز سے منسلک |
کئی گاڑیوں کے آف روڈ تعمیرات کے لیے، اس چیک لسٹ کو ہمارے مصنوعی ونچ لوازمات اور رسی کے تحفظ ہارڈ ویئر پر گہرائی سے تجزیہ کے ساتھ جوڑیں تاکہ متوازن، اعلیٰ کارکردگی کی بحالی پیکجز تیار کیے جا سکیں۔.
10. اکثر پوچھے گئے سوالات (FAQ)
ونچ رسی کو ہک سے باندھنے کا طریقہ کیا ہے؟
مصنوعی ونچ لائنز کو کبھی بھی فریکشن نوٹس جیسے بو لائن، کلاؤ ہچ، یا مربع نٹ کا استعمال کرتے ہوئے ہک سے محفوظ نہ کریں۔ معیاری نٹ رسی کی ٹوٹنے والی طاقت کو 30% سے 50% تک کم کر سکتے ہیں کیونکہ سخت موڑ کے رداس اور انٹر اسٹرینڈ شیئر کی وجہ سے۔ صحیح، صنعت سے منظور شدہ طریقہ ایک اسپلیسڈ آئی ہے: مصنوعی لائن کو ایک مضبوط ٹیوبلر میٹل یا کمپوزٹ تھمبل کے گرد چلائیں، آسٹریلین برمل اسپلیس یا لمبے دفن شدہ ٹیل اسپلیس (کم از کم 72 بار رسی کے قطر کے برابر دفنائی لمبائی) کا استعمال کریں۔ ایک بار اسپلیس ہونے کے بعد، تھمبل سے محفوظ آئی کو براہ راست ہک کے کلیوس پین سے منسلک کریں یا ایک درمیانی درجہ بندی کے کنیکٹنگ لنک کا استعمال کریں۔.
ہک کو اسٹیل وائر ونچ کیبل سے کیسے منسلک کریں؟
اسٹیل وائر ونچ کیبل پر کلیوس اسٹائل ہک منسلک کرنے کے لیے، ایک آنکھ کا خاتمہ استعمال کریں جس میں اندرونی بھاری گیج اسٹیل تھمبل ہو۔ لوپ کو ایک صنعتی ہائیڈرولک پریس کا استعمال کرتے ہوئے کاپر یا کولڈ ایکسٹروڈیڈ اسٹیل سلیو کے ساتھ سوئڈ کریں، یا ڈراپ فورجڈ وائر رسی کلپس کا استعمال کریں جنہیں مخصوص ٹورک دیا گیا ہو (یقینی بنائیں کہ سیڈل رسی کے زندہ سرے پر بیٹھا ہو)۔ تھمبل سے محفوظ لوپ کو ہک کے کلیوس فورک کے اندر رکھیں، دونوں کانوں سے ہٹ کر ہیٹ ٹریٹڈ الائے کلیوس پین ڈالیں، اور پین کو فراہم کردہ کوٹر پین سے محفوظ کریں، اس کے پر backward موڑیں تاکہ پیچھے نہ ہٹے۔.
خصوصی آلات کے بغیر ہک کو ونچ کیبل سے محفوظ طریقے سے کیسے منسلک کریں؟
اگر میدان میں سوئڈنگ کا سامان دستیاب نہ ہو، تو ڈراپ فورجڈ اسٹیل سکرو پین باؤ شیکل یا فورجڈ وائر رسی کلپس کا استعمال کریں جن کے ساتھ بھاری ڈیوٹی اسٹیل تھمبل ہو۔ وائر رسی کلپس استعمال کرتے وقت، ہمیشہ یاد رکھیں: “مردہ گھوڑے کو سوار نہ کریں۔” U-بولٹ کو کیبل کے مردہ (کٹا ہوا) سرے پر بیٹھنا چاہیے، اور فورجڈ سیڈل کو زندہ (لوڈ برداشت کرنے والا) رن کے خلاف رکھنا چاہیے۔ کم از کم تین کلپس کو برابر فاصلے پر چھ رسی کے قطر کے فاصلے پر لگائیں، نٹس کو فیکٹری کی تجویز کردہ فٹ پاؤنڈز میں ٹورک کریں، اور ابتدائی تناؤ کے بعد کلپنگ ٹورک کی تصدیق کریں۔ کبھی بھی کھلے ہک کو براہ راست بغیر تھمبل کے وائر کیبل لوپ کے گرد نہ لگائیں۔.
معیاری آئی قسم کے ہک کا استعمال کرتے ہوئے ہک کو ونچ کیبل سے کیسے منسلک کریں؟
آئی ہکس میں ایک مکمل، مکمل دائرہ شکل کا فورجڈ لوپ ہوتا ہے جو شینک پر ہوتا ہے، جو براہ راست بند کیبل تھمبل کے اوپر نہیں لگا سکتا۔ آئی ہک کو منسلک کرنے کے لیے، ایک درمیانی میکانیکی کنیکٹنگ لنک (جیسے گریڈ 80/100 الائے ہامرلاک/کپلنگ لنک) یا ایک درجہ بندی شدہ سکرو پین اینکر شیکل استعمال کریں۔ شیکل کے جسم کو کیبل کے تھمبل آئی سے گزاریں، شیکل پین کو ہک کے آئی سے گزاریں، اور پین کو مضبوطی سے ٹورک کریں۔ اگر اسے متحرک گاڑی کی بحالی میں استعمال کیا جائے، تو پین کو ایک چوتھائی موڑ واپس کریں تاکہ دباؤ سے بندش سے بچا جا سکے، یا سیفٹی وائر کے ذریعے پین کو ماؤس کریں تاکہ یہ پیچھے نہ ہٹے۔.
Can-Am ونچ ہک سٹریپ کیا ہے، اور یہ یوٹیلیٹی گاڑیوں پر کیوں ضروری ہے؟
Can-Am ونچ ہک سٹریپ—جسے اکثر کہا جاتا ہے وِنچ ہُک کھینچنے والا پٹا—ایک ہائی ویژیبلیٹی نائلون یا پالیسٹر ویبنگ سٹریپ ہے جو براہ راست ہک کے گلے یا آئی لیٹ سے منسلک ہوتا ہے۔ یہ آپریٹر کو ایک محفوظ، مخصوص ہینڈ ہولڈ فراہم کرتا ہے جب ہک کو فیئرلیڈ سے کھینچتے ہوئے یا ہلکی کشش کے تحت کیبل کو ڈرم پر واپس spool کرتے ہوئے۔ ہک کے جسم یا کیبل کو براہ راست پکڑنا شدید کچاؤ اور پینچ کے زخم کا خطرہ پیدا کرتا ہے اگر ریموٹ سوئچ پھنس جائے یا ونچ موٹر آپریٹر کے انگلیوں کو فیئرلیڈ رولرز میں کھینچ لے۔.
11. نتیجہ خیز سورسنگ کا خلاصہ
صنعتی گریڈ کے ونچ ہکس کی خریداری کے لیے میٹالرجی، مینوفیکچرنگ کے عمل، اور سخت تصدیقی ٹیسٹنگ کے لیے ایک منظم نظر کی ضرورت ہوتی ہے۔ سورسنگ انجینئرز اور ہارڈ ویئر کیٹیگری مینیجرز جو کاسٹ مصنوعات کو ختم کرتے ہیں، تصدیق شدہ کلوز ڈائی فورج الائے استعمال کرتے ہیں، زیرو درجہ حرارت پر چاربھی اثر ٹیسٹ کی ضرورت ہوتی ہے، اور سخت NDT معائنہ پلانز نافذ کرتے ہیں، ایک پائیدار مسابقتی برتری پیدا کرتے ہیں۔ اعلیٰ معیار کا بحالی ہارڈ ویئر گاڑیوں کے بیڑوں کو محفوظ بناتا ہے، برانڈز کو تباہ کن ذمہ داری سے بچاتا ہے، اور جب ساختی ناکامی کے کنارے پر کام کر رہے ہوں تو قابل اعتماد کھینچنے کی کارکردگی فراہم کرتا ہے۔.
اندرونی لنکنگ آپٹیمائزیشن گائیڈ (ویب ماسٹر کے لیے)
براہ مہربانی متعلقہ کو تبدیل کریں # مضمون کے جسم میں اینکرز کو زندہ URLs کے ساتھ بدلیں:
-
اینکر:
ونچ ڈیمپینر اور کیبل سیفٹی آلات-> ہدف مضمون کے لیے نقشہ:/vehicle-recovery/winch-dampener-safety-guide/ -
اینکر:
ونچ شیکل بمقابلہ بو شیکل لوڈ کی صلاحیتیں-> ہدف مضمون کے لیے نقشہ:/rigging-hardware/winch-shackle-vs-bow-shackle-specs/ -
اینکر:
ونچ ہک کی تبدیلی کے پروٹوکول اور ریٹائرمنٹ کے معیار-> ہدف مضمون کے لیے نقشہ:/fleet-maintenance/winch-hook-inspection-retirement-standards/ -
اینکر:
مصنوعی ونچ لوازمات اور رسی تحفظ ہارڈویئر-> ہدف مضمون کے لیے نقشہ:/offroad-recovery/synthetic-winch-accessories-guide/ -
اینکر:
وِنچنگ کے لوازمات(سیاق و سباق) -> بنیادی زمرہ مرکز سے میپ کریں:/collections/industrial-winching-accessories/
اس مضمون میں استعمال ہونے والے کلیدی الفاظ
مرکزی کلیدی لفظ:
-
ونچ ہُک
ثانوی کلیدی الفاظ:
-
وِنچ شیکل
-
ہک اور شیکل
-
وِنچنگ کے لوازمات
-
ونچ کیبل ہک
طویل-دم والے کلیدی الفاظ:
-
ونچ ہک کی تبدیلی
-
ونچ بیڑیاں
-
وِنچ بیلٹ کا ہُک
-
مصنوعی ونچ ہک
-
کشتی کی ونچ پٹی کے ساتھ سیفٹی ہُک
-
مصنوعی وِنچ کے لوازمات
-
وِنچ ہُک کھینچنے والا پٹا
-
ونچ کیبل کے لیے ہک